Perché due sorgenti non sono intercambiabili
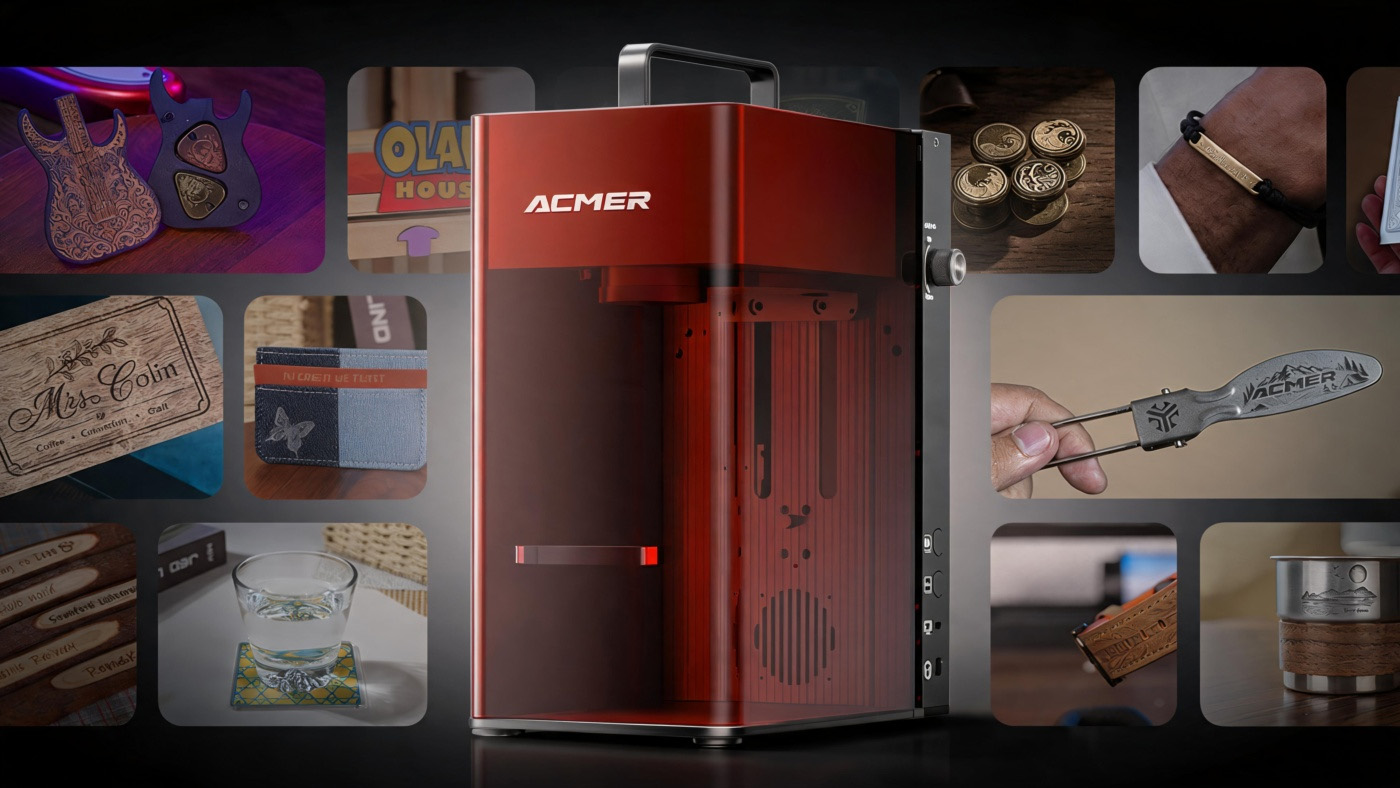
ACMER GE1 riunisce in una macchina da banco due sorgenti destinate a lavorazioni differenti: un diodo blu da 10 W per la marcatura e, entro limiti dipendenti dal materiale, il taglio di supporti organici e opachi; un laser infrarosso da 2 W orientato alla marcatura di metalli e di determinate plastiche. La differenza non consiste semplicemente nella potenza ottica. La lunghezza d’onda e l’assorbimento del materiale cambiano radicalmente l’accoppiamento dell’energia alla superficie. Una lamina metallica riflettente può rispondere poco a un diodo visibile e molto diversamente all’infrarosso; il comportamento resta dipendente da lega, finitura, eventuali trattamenti e parametri.
Scansione galvanometrica e area utile
A differenza di molti incisori cartesiani che muovono una testina lungo due assi, il sistema galvo devia il fascio attraverso specchi orientabili. Il movimento degli specchi può essere molto rapido perché non richiede di accelerare la massa di un carrello. ACMER indica fino a 5.000 mm/s come velocità massima di incisione; il valore non va interpretato come velocità costante in ogni disegno, materiale o qualità. Il campo nominale è di 105 × 105 mm, estendibile con accessorio a 105 × 370 mm. Un oggetto lungo può richiedere riposizionamenti o avanzamento coordinato e verifica della registrazione delle passate.
Messa a fuoco e controllo del processo
Il GE1 integra un asse Z motorizzato per l’altezza focale e il produttore pubblicizza una procedura di messa a fuoco automatizzata dopo l’indicazione dello spessore del pezzo. È utile distinguere la regolazione della quota dalla misura in tempo reale del profilo di un oggetto complesso: non è documentato un sistema di scansione tridimensionale delle superfici. La funzione di anteprima del contorno aiuta a centrare il lavoro e a verificare gli ingombri prima di esporre il materiale al fascio. Su elementi curvi o non planari la profondità di fuoco e l’eventuale utilizzo dell’accessorio rotativo diventano determinanti.
La differenza tra marcare e incidere in profondità
Una scritta scura su un metallo non dimostra necessariamente che sia stato rimosso molto materiale. Alcuni processi producono ossidazione, variazioni superficiali o cambiamenti ottici; altri provocano ablazione effettiva. Sono fenomeni diversi, con differenti resistenza all’usura, contrasto e possibilità di ripetizione. Un IR da 2 W non va presentato come sostituto diretto di sistemi a fibra o MOPA di potenza superiore per incisioni profonde o lavorazioni industriali intense. Per qualsiasi confronto attendibile servono profondità misurata, numero di passate, velocità, potenza, materiale, finitura e geometria del motivo.
Materiali e caratteristiche dichiarate
La scheda del costruttore cita legno, pelle, carta, tessuti, acrilico nero, vari metalli e alcune plastiche. Sul lato diodo dichiara, con condizioni appropriate, capacità di taglio su legno tenero e acrilico scuro. Queste indicazioni non autorizzano a estenderne l’idoneità ad acrilico trasparente, metalli spessi o plastiche di composizione ignota. Per i polimeri la valutazione delle emissioni è fondamentale: PVC e materiali alogenati sono da evitare per i fumi corrosivi e nocivi; anche materiali apparentemente innocui possono produrre particolato e composti volatili. La dicitura commerciale oltre 300 materiali non corrisponde a un protocollo indipendente che documenti la qualità su ogni substrato.
Software, piccole serie e ripetibilità
Il produttore cita GE Lab e la compatibilità con LightBurn. Nella personalizzazione in piccole serie il flusso software conta quasi quanto il laser: importazione del disegno, conversione di testi e tracciati, correzione dello spessore delle linee, posizionamento rispetto a una dima e ripetibilità dei parametri. Una prova iniziale su campioni, con una matrice che incrocia velocità e potenza, è più informativa di una fotografia promozionale. Per lotti ripetitivi è necessario controllare che pezzi apparentemente identici abbiano dimensioni, posizione e finitura coerenti.
Sicurezza e aspirazione
Un incisore galvo concentra energia in un fascio che può creare rischi oculari, ustioni e incendi. La rapida scansione non riduce automaticamente il rischio. Prima di usare il GE1 occorre consultare la classificazione laser e le istruzioni specifiche della configurazione acquistata, adottare schermature adeguate, controllare gli accessi e prevedere l’aspirazione dei fumi. Non si può supporre che un filtro compatto intercetti tutti i gas emessi. La marcatura di pezzi rivestiti richiede particolare cautela perché vernici e trattamenti possono liberare sostanze diverse dal materiale base.
Prezzi e posizionamento
La fonte del 19 ottobre riporta un prezzo europeo di partenza di 799 euro; il negozio del produttore mostra promozioni variabili e pacchetti differenti. Il prezzo andrebbe quindi ricontrollato al momento della pubblicazione, specificando la dotazione. Il valore di GE1 dipende dalla necessità effettiva delle due sorgenti in uno spazio ridotto: chi lavora esclusivamente legno può preferire una soluzione più semplice con area maggiore, mentre chi marca oggetti metallici minuti può trovare rilevante la sorgente IR. La validazione resta affidata a campioni rappresentativi, non a dichiarazioni di velocità o di risoluzione.
Perché interessa anche ai laboratori di stampa 3D
Un service additivo spesso produce componenti che richiedono targhette, numerazioni, personalizzazioni e finiture. Incisione e stampa 3D sono processi distinti ma complementari. Un incisore compatto può essere integrato nel flusso per riconoscibilità del pezzo o piccoli accessori, a patto di verificare caso per caso la risposta dei polimeri stampati, eventuali riempitivi, i fumi e la stabilità dimensionale. La notizia è quindi rilevante per i laboratori maker, pur senza confondere la lavorazione sottrattiva o di marcatura con la produzione additiva.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).