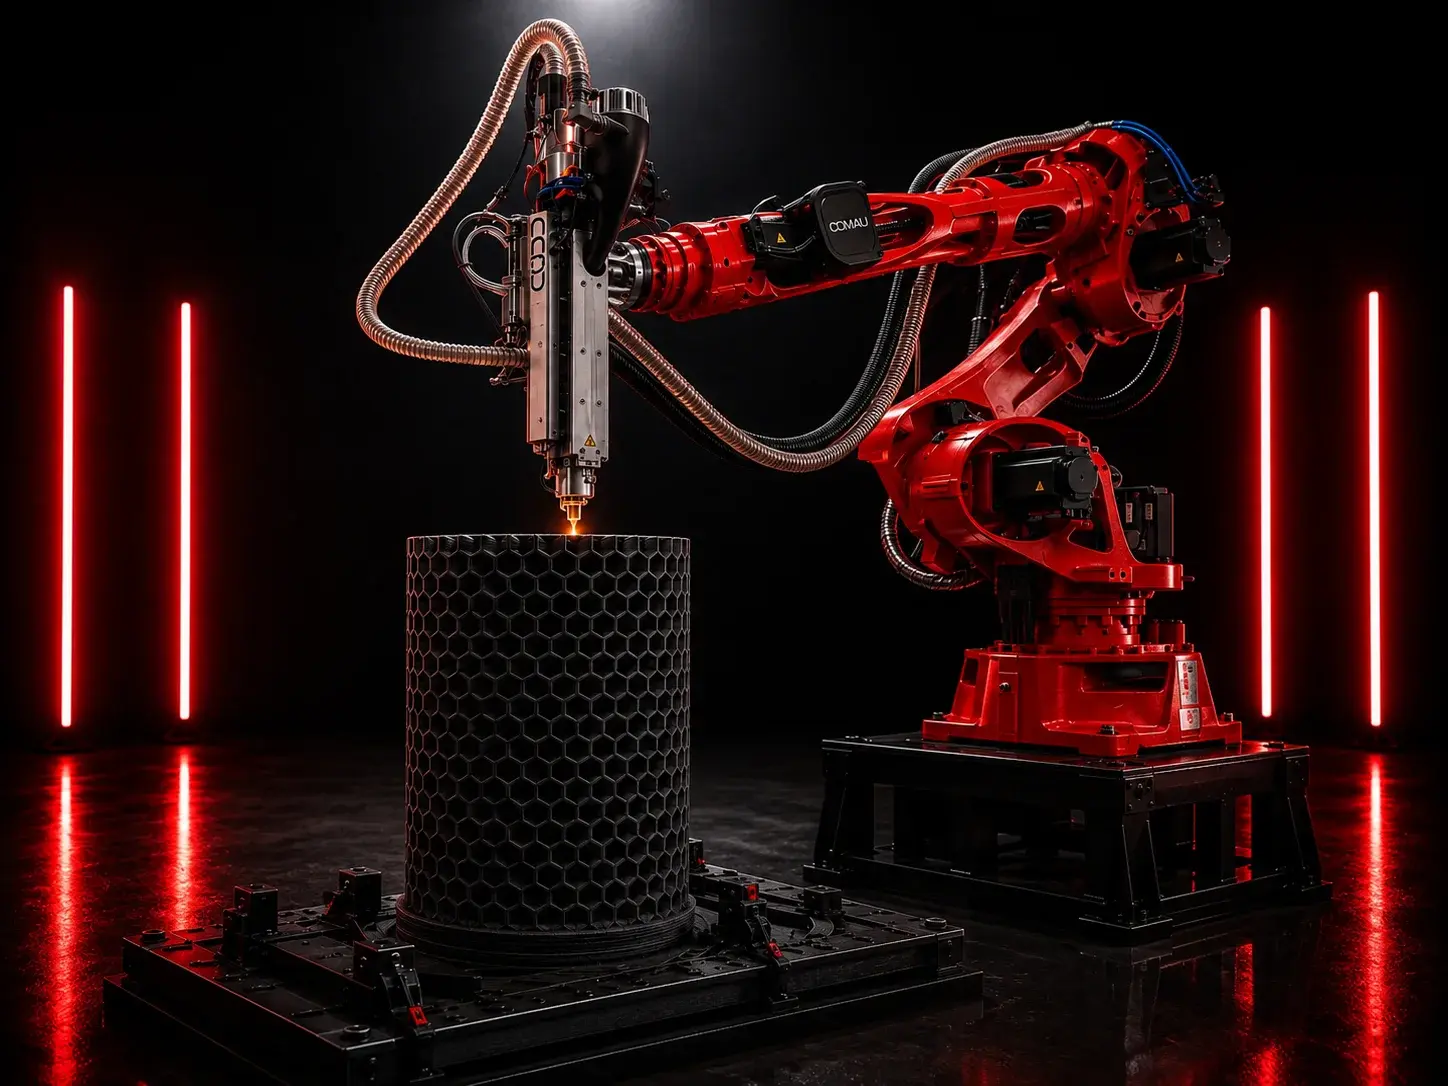
La produzione di grandi stampi e attrezzature per compositi non richiede sempre di ottenere la superficie finale direttamente dalla stampante. Una possibile strategia è depositare un grezzo polimerico prossimo alla geometria voluta e asportare in seguito soltanto il materiale necessario a raggiungere finitura e tolleranze. L’azienda ceca SinuCraft propone questo flusso combinando il sistema di stampa 3D robotizzata SinuPrint 3000 con la lavorazione sottrattiva SinuMill 2000. Non è una novità nata il 4 novembre: i sistemi erano già descritti in materiale precedente e vengono ora riproposti in vista di Formnext 2026.
Perché usare granuli al posto del filamento
Nei processi Large Format Additive Manufacturing l’estrusione di granuli permette portate di materiale adatte a depositare sezioni ampie, spesso con un costo della materia prima inferiore a quello dei filamenti. La geometria viene costruita a cordoni e strati relativamente grandi: una scelta favorevole alla produttività volumetrica, ma che normalmente comporta superfici meno fini rispetto alla stampa di piccolo formato. La successiva fresatura permette di correggere la sagoma, creare sedi, fori e piani funzionali e ottenere le superfici di contatto richieste.
SinuPrint 3000 impiega un robot industriale a sei assi e il controllo Siemens SINUMERIK ONE. La proposta tecnica comprende la possibilità di elaborare polimeri come PLA, PETG, ABS, ASA, PP e PA, nonché formulazioni caricate con fibra, compatibilmente con la configurazione di estrusione e con le condizioni di processo. L’impiego di materiali rinforzati richiede attenzione alla direzione di deposizione, all’adesione fra cordoni e alla risposta termica delle parti, specialmente quando vengono utilizzate come stampi soggetti a temperatura e cicli ripetuti.
Un controllo CNC per due lavorazioni differenti
L’elemento distintivo della proposta è l’uso di una piattaforma di controllo comune. SINUMERIK ONE permette di collegare un sistema robotizzato ai flussi di programmazione e alle procedure familiari a un’officina CNC. Non significa che i percorsi di deposizione e di fresatura siano intercambiabili: il software CAM deve generare strategie appropriate per un ugello estrusore e per un utensile da taglio, tenendo conto di cinematica, collisioni, accelerazioni e condizioni del materiale. La continuità del controllo può però semplificare la gestione operativa e l’integrazione nella linea.
SinuMill 2000 è presentata come una piattaforma robotizzata per fresatura, rifilatura e finitura di componenti di grandi dimensioni. Il produttore parla di un raggio di lavoro nell’ordine dei 2,5 metri e di accuratezza assoluta dichiarata di circa ±0,1 mm in una specifica configurazione. I valori andrebbero verificati sul modello effettivamente fornito, sul volume di lavoro e in presenza di carichi di taglio: l’accuratezza di posizionamento del robot non coincide automaticamente con la tolleranza di lavorazione di ogni pezzo.
La scelta del sovrametallo determina l’efficienza
La fase di stampa deve lasciare una quantità di materiale sufficiente a compensare errori di deposizione, deformazioni termiche e disuniformità dei cordoni. Se il sovrametallo è troppo ridotto, la fresa potrebbe non riuscire a pulire interamente la superficie; se è eccessivo, aumentano il tempo di lavoro e il consumo degli utensili. Per gli stampi destinati ai compositi bisogna inoltre controllare la porosità superficiale, l’eventuale necessità di sigillanti o rivestimenti e la stabilità dimensionale durante i cicli termici. La combinazione additivo-sottrattivo richiede perciò una progettazione di processo congiunta.
Il costruttore indica risparmi di materiale nell’ordine del 60–80% e possibili riduzioni dei tempi fino a un fattore cinque rispetto ad alcuni percorsi convenzionali. Sono affermazioni commerciali, non benchmark indipendenti applicabili a ogni applicazione. Un confronto corretto dovrebbe riportare geometria, materiale, costo della materia prima, energia, programmazione, ore di macchina, rilavorazioni e finitura finale. La convenienza tende a essere più favorevole quando il componente è grande, il lotto è piccolo e una lavorazione interamente sottrattiva genererebbe una quantità elevata di truciolo.
Dove può essere applicata e quali dati mancano
Gli impieghi indicati comprendono stampi per laminazione, modelli, attrezzature automotive, componenti per il settore nautico e sagome per produzioni industriali. La progettazione del sistema in moduli consente, secondo SinuCraft, di aggiungere assi lineari o posizionatori per estendere il volume raggiungibile. Restano da documentare con casi confrontabili la ripetibilità a pieno volume, le proprietà del materiale lungo le direzioni di stratificazione, la durata delle superfici lavorate e l’effettiva produttività oraria per uno stesso componente.
Il valore della soluzione è quello di inserire la deposizione di granuli in un processo di fabbrica che comprende già CAD/CAM, robotica e finitura CNC, anziché considerare la stampa come un ciclo isolato. Saranno i dati sui pezzi finiti a stabilire dove la filiera ibrida supera davvero quella tradizionale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).