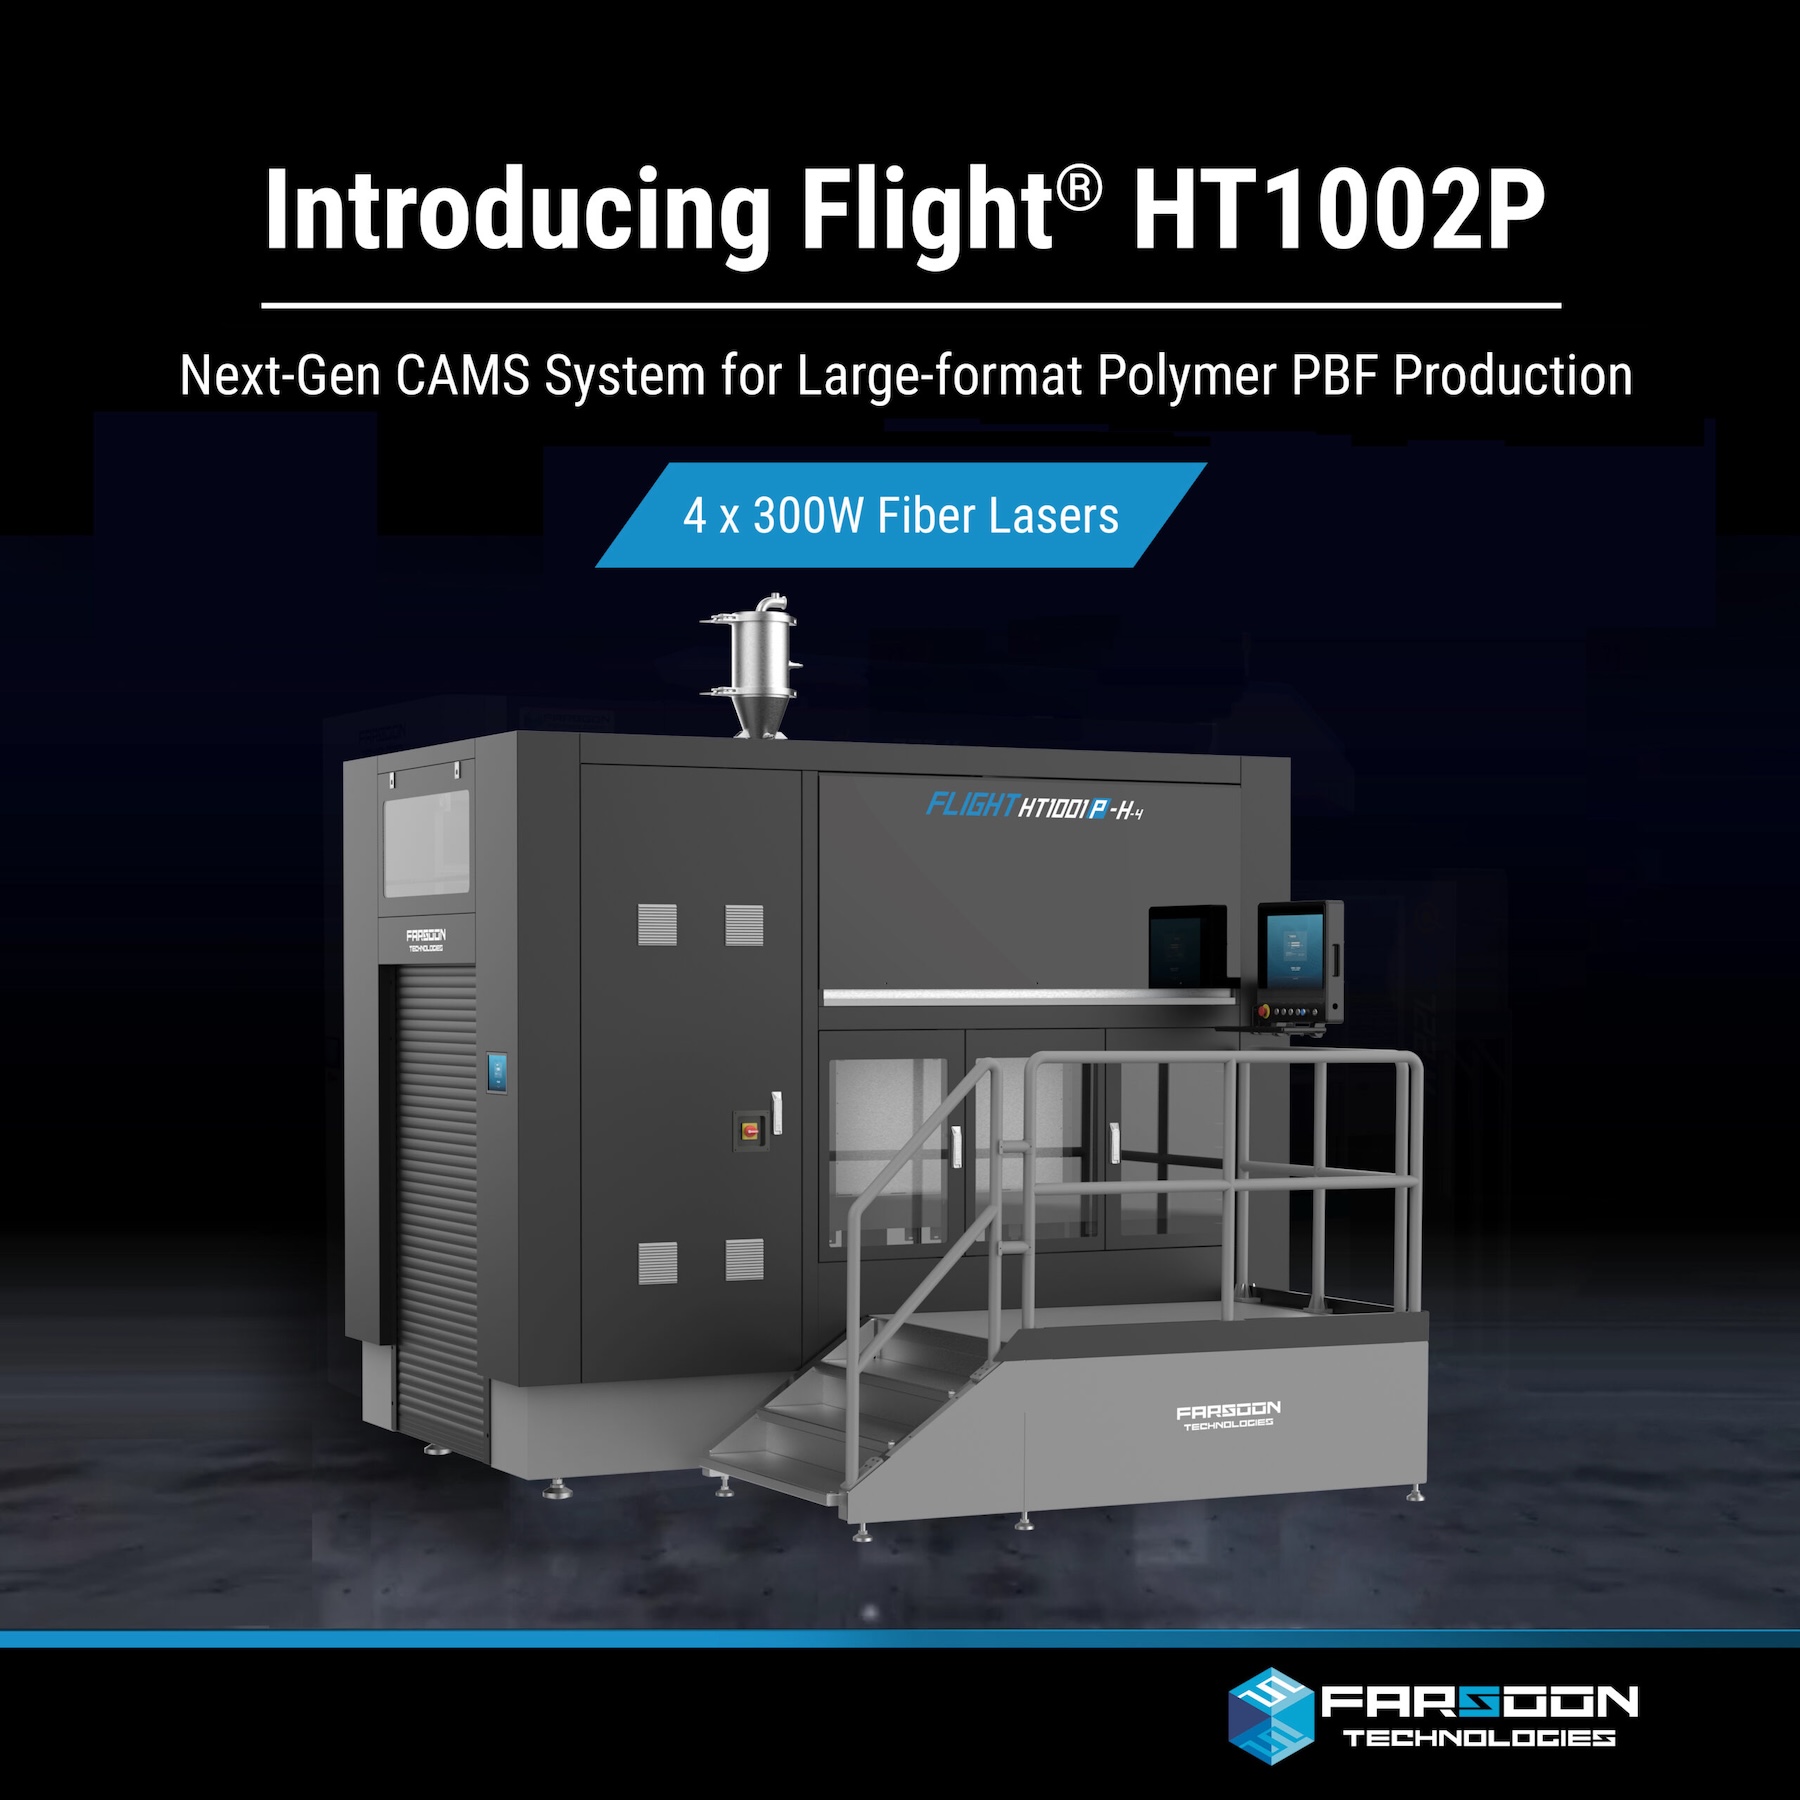
Una macchina grande non basta per fare produzione in serie
Il 5 novembre 2026 Farsoon ha presentato la Flight HT1002P-CAMS, evoluzione delle piattaforme HT1001P e HT1001P-H per fusione a letto di polvere polimerica. Il volume nominale è di 1.000 × 500 × 650 mm, equivalente a 325 litri, e il sistema impiega quattro laser in fibra da 300 W. La notizia non riguarda soltanto la crescita dell’altezza utile. Farsoon ha costruito l’annuncio intorno a un concetto più industriale: separare le fasi di preparazione, costruzione, raffreddamento e disimballaggio, così che il tempo di occupazione della stazione laser non coincida con l’intera durata di un ciclo produttivo. Per chi opera su lotti ripetitivi, il dato decisivo non è la velocità nominale del laser, ma quanti componenti qualificati escono dall’impianto in una settimana.
325 litri: il volume non coincide con la quantità di parti
Il lato da un metro consente di progettare manufatti allungati, per esempio condotti di ventilazione e componenti per l’abitacolo, oppure di raggruppare numerosi elementi più piccoli. L’effettiva capacità produttiva dipende da spaziatura fra parti, orientamento, percentuale di riempimento del volume, contrazioni dimensionali e distribuzione termica. Il massimo teorico di 325 litri deriva dal prodotto delle dimensioni nominali e non va interpretato come 325 litri di componenti solidi ottenibili in un’unica lavorazione. Nella sinterizzazione polimerica la polvere non fusa occupa una porzione importante del volume e deve essere gestita durante il raffreddamento e il recupero.
Quattro sorgenti da 300 W e campi sovrapposti
La configurazione multi-laser utilizza quattro sorgenti in fibra da 300 W e velocità di scansione dichiarate fino a 20 m/s. In modalità Production i campi di lavoro possono sovrapporsi per distribuire il carico fra le sorgenti e accelerare la costruzione. Questo introduce però questioni di calibrazione: due scanner devono produrre caratteristiche coerenti quando lavorano su regioni vicine o condividono zone del letto. Differenze di potenza effettiva, posizione o storia termica possono modificare la densità e il comportamento del pezzo. Il valore di 20 m/s descrive una prestazione dello scanner nelle condizioni definite dal produttore; non è una misura della velocità volumetrica media di costruzione.
La modalità Premium e la selezione di una sola sorgente
Farsoon dichiara una seconda modalità denominata Premium, nella quale una zona di 335 × 550 mm viene affidata alla scansione di un singolo laser. È una scelta interessante perché riconosce il compromesso fra elevata produttività e controllo di caratteristiche particolarmente sensibili. Limitare la fabbricazione a una sola sorgente può eliminare alcune variabili associate alla sovrapposizione dei campi e facilitare la ripetibilità in specifici contesti. Non equivale però a una certificazione dei componenti costruiti in questa modalità. Per poter parlare di prestazioni superiori servirebbero prove comparative di precisione, stabilità meccanica e percentuale di scarti sul medesimo materiale e su geometrie identiche.
Controllo termico: il problema di un letto largo un metro
Il sistema indica una temperatura massima di camera di 220 °C e utilizza riscaldamento multizona con monitoraggio a infrarossi. In PBF polimerico la distribuzione della temperatura incide sulla coalescenza delle particelle, sul ritiro e sulle tensioni interne. Una geometria costruita in una zona del letto può reagire diversamente da una collocata all’estremo opposto se l’ambiente termico non è sufficientemente uniforme. Il monitoraggio serve a individuare variazioni e supportare correzioni dinamiche, ma senza una mappa delle temperature e senza risultati su pezzi distribuiti nel volume non si può dedurre un livello specifico di uniformità. Il limite nominale di camera non definisce, inoltre, da solo l’insieme dei polimeri con processo già validato.
CAMS: la separazione della stazione di stampa dal resto del ciclo
La Continuous Additive Manufacturing Solution utilizza contenitori di costruzione intercambiabili e trasferimento bidirezionale attraverso porte sui due lati della stazione principale. In una configurazione produttiva è possibile riscaldare un contenitore mentre un altro viene lavorato, trasferire quello completato a una zona di raffreddamento e preparare la lavorazione successiva. Il vantaggio atteso è una riduzione dei tempi nei quali una macchina costosa resta ferma in attesa di operazioni accessorie. Non si tratta necessariamente di stampa ininterrotta: la durata del raffreddamento, la disponibilità delle cartucce e il ritmo delle stazioni periferiche possono diventare nuovi colli di bottiglia.
AGV, robot e MES non sono automaticamente forniti in ogni impianto
Farsoon descrive possibilità di integrazione con trasporto mediante veicoli a guida autonoma, robot, monitoraggio remoto e sistemi Manufacturing Execution System. Sono elementi di architettura e di configurazione che permettono di collegare la stampante alle attività di stabilimento, ma non costituiscono necessariamente dotazioni standard di ogni versione commercializzata. Il produttore menziona anche cambiatori automatici delle finestre laser e circuiti chiusi per l’alimentazione e il riciclo della polvere. Per una valutazione economica servono la distinta della configurazione effettivamente proposta, il livello di intervento manuale residuo e il costo della gestione dei materiali nell’intero percorso.
Dalla macchina precedente alla nuova: il confronto necessario
La famiglia HT1001P disponeva già di una configurazione multi-laser e di una logica a stazioni modulari, con un volume nominale di 1.000 × 500 × 450 mm nella scheda della HT1001P-4. La nuova piattaforma porta l’altezza a 650 mm e descrive ulteriori opzioni di automazione e gestione termica. Non sarebbe dunque corretto affermare che Farsoon abbia introdotto per la prima volta la produzione continua oppure che i quattro laser rappresentino una novità assoluta della gamma. Il valore del nuovo sistema va ricercato nelle modifiche effettive al flusso e nella capacità di utilizzare in modo stabile un volume più alto, da dimostrare poi con dati di ciclo.
Il costo per parte qualificata è la misura che manca
Una cella produttiva può migliorare l’utilizzo dell’apparecchiatura e non diminuire il costo di ogni componente, se aumentano lavoro di recupero, ricambio di polvere o controlli. Per valutare la HT1002P-CAMS andrebbero pubblicati tempo di preparazione, durata delle esposizioni, raffreddamento, disimballaggio, separazione dei pezzi, percentuale di recupero della polvere e scarti finali. È utile anche distinguere fra numero di parti costruite e numero di parti accettate dopo metrologia. Il comunicato non fornisce ancora un costo unitario verificato né tempi di ciclo completi comparabili. Le prestazioni annunciate costituiscono specifiche della macchina e obiettivi del sistema, non dati indipendenti di una fabbrica in esercizio.
Per quali applicazioni l’architettura potrebbe avere senso
L’uso di grossi volumi PBF polimerici può essere giustificato da componenti lunghi, parti personalizzate in piccoli e medi lotti o molte unità diverse inserite nella stessa costruzione. Applicazioni aerospaziali e automotive richiedono comunque qualificazione del materiale e controllo delle condizioni di produzione. Nel mondo dei componenti di ricambio il vantaggio si riduce se le parti hanno basso valore o richiedono costose finiture; cresce quando una stessa cella sostituisce utensili e linee dedicate a molti codici. La Flight HT1002P-CAMS sarà mostrata a Formnext 2026, dal 17 al 20 novembre: le dimostrazioni pubbliche e i successivi dati degli utilizzatori dovranno chiarire quanto l’integrazione della cella migliori realmente la produzione rispetto alla precedente generazione.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).