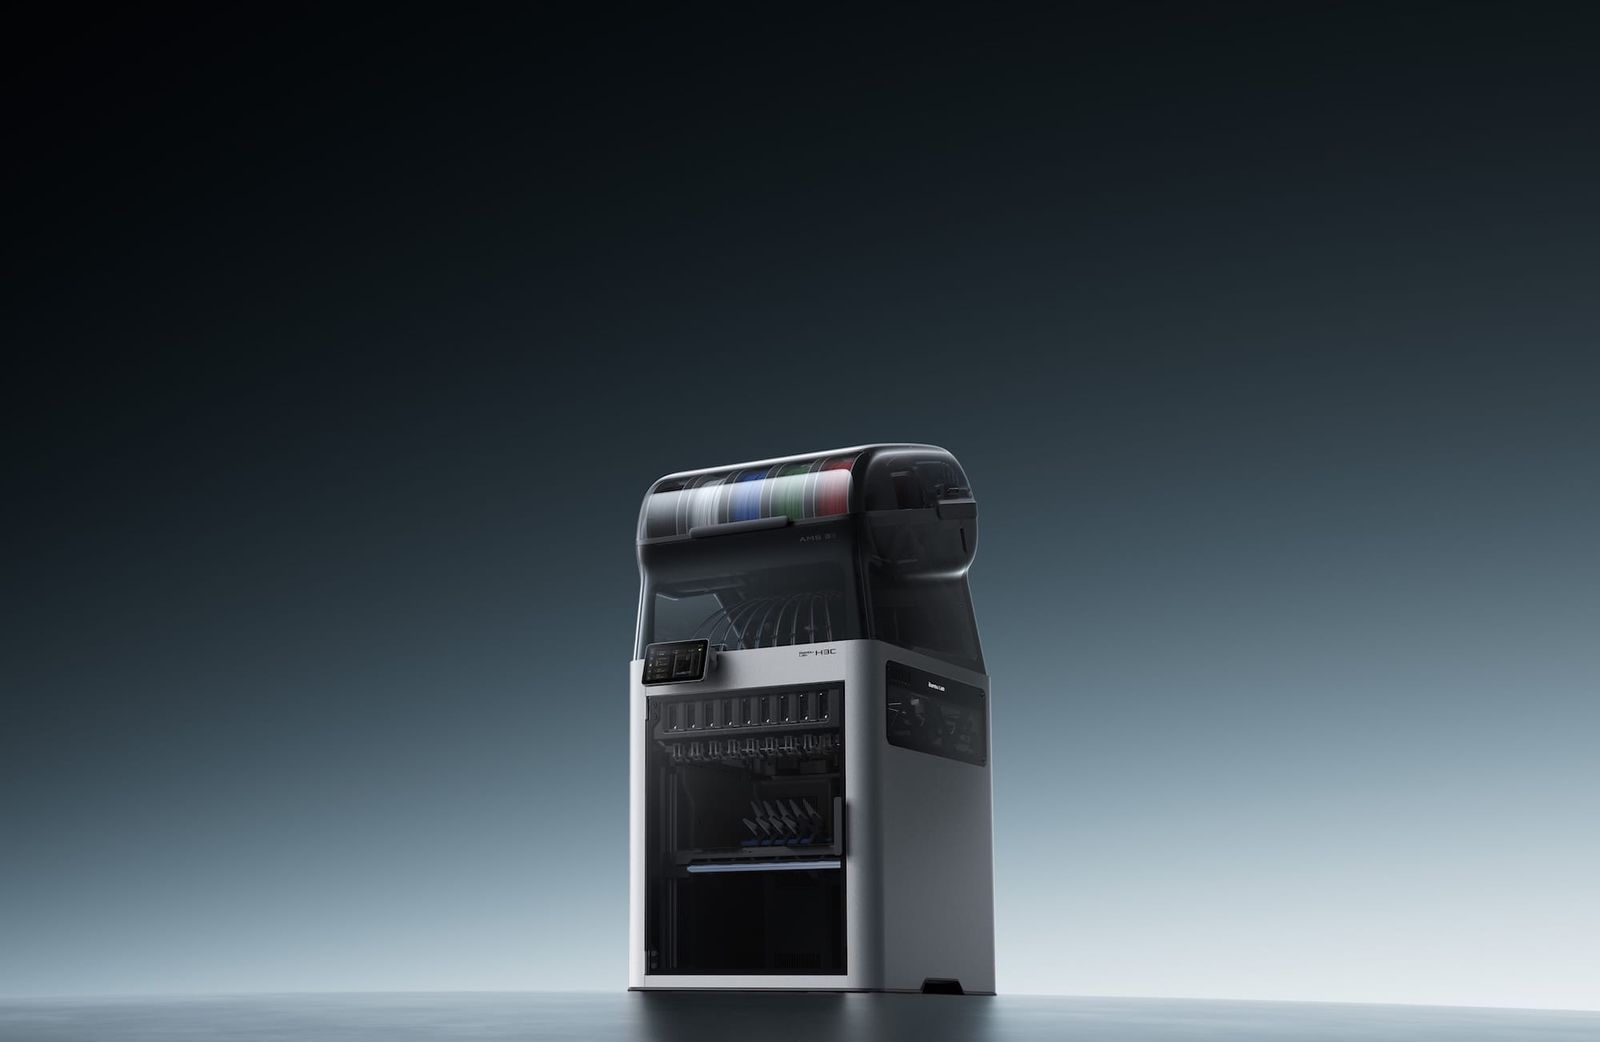
Bambu Lab H3C alla prova: nove utensili, TPU 75A e meno sprechi, ma il cambio rapido non racconta tutta la storia
La Bambu Lab H3C, presentata ufficialmente il 3 novembre 2026, era già interessante sulla carta: nove utensili intercambiabili, un sistema di alimentazione progettato intorno alla macchina e la possibilità di utilizzare nella stessa stampa materiali e diametri di ugello differenti. Le prime prove pratiche su esemplari anticipati permettono però di spostare l’attenzione dalle specifiche alla qualità del lavoro ottenuto. Il risultato è più articolato di uno slogan sul cambio utensile in sei secondi. Alcune funzioni, come la riduzione degli spurghi e la stampa con elastomeri molto morbidi, mostrano vantaggi riconoscibili; altre, dall’accessibilità meccanica alla preparazione delle bobine, introducono difficoltà operative che una scheda tecnica non può descrivere.
La questione da valutare è se una macchina con nove percorsi di estrusione renda più semplice realizzare oggetti che prima richiedevano molti compromessi. Una stampante con un solo ugello e più filamenti può certamente produrre oggetti multicolore, ma deve scaricare e caricare il materiale a ogni transizione. Una toolchanger deve invece movimentare, allineare e controllare più utensili, rinunciando a parte della semplicità costruttiva. La H3C appartiene alla seconda categoria e porta questa scelta oltre il cambio del colore: introduce strumenti dedicati a specifici polimeri, la gestione simultanea di diametri diversi e percorsi di alimentazione pensati per i filamenti flessibili.
Sei secondi per cambiare utensile non significano sei secondi per ogni cambio colore
Il sistema Swaptek conserva il filamento nel rispettivo PrintTool e può riscaldare l’ugello successivo mentre la macchina sta ancora lavorando con quello precedente. Il cambio puramente meccanico viene indicato in circa 3,4 secondi, mentre il passaggio operativo ottimizzato può rientrare nei sei secondi. Le prime misurazioni pratiche confermano che la sostituzione fisica dell’utensile può essere molto rapida, con osservazioni intorno ai cinque secondi. Questo non esaurisce però il tempo richiesto da una transizione reale nel G-code.
Quando serve preparare l’estrusione, la stampante può depositare una piccola quantità di materiale in una torre di adescamento. Nei test multicolore che comprendono anche queste operazioni sono stati osservati tempi medi intorno ai quattordici secondi per il cambio completo. Non è una contraddizione: una misura riguarda il meccanismo, l’altra comprende il lavoro necessario per tornare a depositare materiale sul pezzo. È proprio questa distinzione che dovrebbe essere utilizzata quando si confrontano stampanti con architetture differenti.
La differenza diventa importante nei modelli con centinaia di transizioni. Un risparmio di alcuni secondi per cambio può ridurre sensibilmente la durata del lavoro, ma il vantaggio cambia in funzione di quantità di colori, distribuzione delle superfici, configurazione dello slicer e necessità di spurgo. Il numero di utensili non produce quindi una velocità costante: offre al programma di preparazione più opportunità per evitare scarichi e ricariche non necessari.
Il risultato più concreto: molta meno plastica espulsa durante la stampa multicolore
Una prova particolarmente impegnativa ha utilizzato un piccolo Benchy di circa 17 grammi, decorato con numerose transizioni cromatiche. Per una configurazione tradizionale basata sulla sostituzione del filamento nello stesso percorso, il consumo di spurgo stimato per quell’esempio arrivava a circa 431 grammi. La stampa con H3C ha prodotto circa 37 grammi di materiale di spurgo. La differenza, nell’ordine del 91% rispetto alla stima di riferimento, è notevole, pur dovendo ricordare che il valore di confronto deriva da una configurazione specifica e non da una prova standardizzata su tutti i sistemi concorrenti.
La H3C non elimina quindi completamente lo scarto. La torre rimane utile per verificare il flusso e mantenere pulita la transizione prima di riprendere il modello, e la sua massa dipende dal numero di cambi e dalle impostazioni. In una seconda prova con un modello multicolore più complesso, la torre ha superato i 150 grammi: un valore che mostra perché sarebbe sbagliato affermare che una toolchanger lavori sempre con sprechi trascurabili. Il cambiamento principale è la possibilità di separare il problema della preparazione dell’ugello da quello, molto più costoso, di espellere completamente il filamento precedente dalla zona di fusione.
Per un laboratorio che stampa oggetti estetici, insegne, miniature o prototipi con molte zone cromatiche il risparmio potenziale riguarda contemporaneamente tempo, materiale e gestione dei rifiuti. Una stima credibile del costo per pezzo deve tuttavia comprendere il materiale di supporto, gli scarti derivanti da errori, i tempi di preriscaldamento e il numero effettivo di cambi. Il solo peso della torre non basta per calcolare la convenienza economica di una macchina.
Montaggio e ingombri: l’AMS 3H non è un accessorio che si appoggia sopra
La H3C arriva suddivisa in due grandi assemblaggi: il corpo della stampante e l’unità AMS 3H, che costituisce parte integrante dell’architettura. I nove utensili e numerose connessioni transitano in questa struttura. Il montaggio richiede quindi di rimuovere i dispositivi di fissaggio per il trasporto, collegare i sistemi, collocare correttamente le teste nelle rispettive posizioni e avviare un ciclo di calibrazione più impegnativo di quello di una stampante a ugello singolo.
Il primo problema pratico è lo spazio in altezza. La macchina montata supera il metro già nella configurazione chiusa, mentre l’apertura del coperchio superiore e l’accesso alle bobine richiedono ulteriore margine. In una delle installazioni di prova, il punto superiore del coperchio aperto è stato misurato intorno a due metri dal pavimento. Non basta perciò verificare che la base entri su un tavolo: bisogna poter raggiungere le bobine, vedere i collegamenti e lavorare senza assumere posizioni scomode.
Anche l’accesso all’interno è differente da quello di molte stampanti tradizionali. La struttura superiore impedisce di aprire semplicemente una copertura e guardare dall’alto; per alcune operazioni si utilizzano pannelli laterali piuttosto contenuti. Tubi PTFE e cablaggi di nove utensili occupano un volume significativo e rendono meno immediata la manutenzione. Alcune procedure sono semplici sulla carta ma, con la stampante collocata su un banco alto, diventano meno agevoli. Si tratta di un limite ergonomico reale, soprattutto nei piccoli laboratori dove la macchina deve essere spostata o riconfigurata spesso.
Calibrazione: nove ugelli richiedono nove riferimenti geometrici stabili
Il livellamento del piano è soltanto una parte della preparazione. Per depositare correttamente con più utensili occorre misurare lo scostamento di ognuno rispetto a un sistema di riferimento comune, verificare l’aggancio e compensare la posizione dell’estremità dell’ugello. Il controllo non riguarda solo l’altezza Z: anche pochi centesimi di millimetro di differenza sul piano XY possono diventare visibili nei passaggi tra colori o nel contatto fra materiali differenti.
Nei primi collaudi la sequenza di calibrazione iniziale ha richiesto più tempo di quanto possa aspettarsi chi è abituato ad avviare una stampante desktop pochi minuti dopo averla sballata. Le prove di primo strato e i modelli standard hanno comunque mostrato una buona qualità di deposito. Questo suggerisce che il sistema di compensazione raggiunga un livello pratico utile, ma non equivale ancora a una misura certificata della ripetibilità dopo migliaia di agganci, periodi lunghi a camera calda o sostituzioni degli utensili usurati.
I difetti osservati in alcuni pezzi dimostrano inoltre quanto siano importanti le condizioni del modello. Un componente in ABS è risultato ben formato senza vistosi fenomeni di imbarcamento, ma una parte mobile integrata non ha rispettato completamente il gioco necessario al funzionamento. In un altro pezzo alcuni supporti risultavano troppo aderenti. È la differenza tra una stampa visivamente riuscita e un componente verificato sotto il profilo dimensionale o funzionale. La qualità di un manufatto non può essere giudicata solo dalla finitura superficiale.
TPU 75A: il vantaggio del filamento da 2,85 mm, con qualche operazione manuale in più
Il FlexFeed affronta una difficoltà conosciuta nella stampa FFF: un filamento elastomerico molto morbido può piegarsi e comprimersi quando deve attraversare tubazioni lunghe o percorsi con curvature e resistenze elevate. Il sistema standard di trascinamento funziona meglio con materiali relativamente rigidi; quando la durezza scende, l’alimentazione può diventare irregolare prima ancora che il polimero raggiunga il blocco riscaldante.
La configurazione della H3C comprende un utensile predisposto per filamenti da 2,85 mm e per TPU con durezza Shore 75A. La sezione più grande offre maggiore resistenza al piegamento del materiale, ma il TPU molto morbido non viene spinto attraverso il normale percorso lungo dei tubi. Per queste formulazioni viene utilizzato un passaggio dedicato e più diretto, con caricamento manuale. I test disponibili mostrano manufatti flessibili riusciti, compresi rivestimenti morbidi su strutture rigide, componenti elastici e parti che altrimenti avrebbero richiesto più operazioni separate.
Il beneficio comporta però una procedura diversa da quella del semplice caricamento automatico di PLA. Bisogna raggiungere i passaggi di alimentazione, inserire il filamento e sistemare correttamente i tubi scollegati. In una prova un tubo non riposto nell’apposito fermo ha interferito con un utensile vicino, causando un errore durante il prelievo. Non era un guasto spontaneo al meccanismo, ma mostra un punto operativo da considerare: quando la macchina gestisce molti percorsi, una piccola disattenzione può bloccare un lavoro che sulla carta è completamente automatizzato.
Materiali rigidi e flessibili nello stesso oggetto: conta il modo in cui si uniscono
La capacità di depositare PLA e TPU nello stesso componente non dimostra da sola che i due polimeri formino un’interfaccia robusta. La loro adesione può essere limitata e dipende dalla formulazione, dalla temperatura, dalla geometria e dallo stato superficiale. Una soluzione utile consiste nel progettare un incastro meccanico fra le due zone, creando geometrie interpenetranti che mantengano le parti unite anche quando l’adesione chimica è modesta.
Le prove di componenti con giunti flessibili e impugnature rivestite in TPU mostrano il potenziale dell’architettura. La disponibilità di più utensili consente di conservare contemporaneamente un materiale strutturale, uno elastico e un materiale specifico per il supporto, senza riconfigurare ogni volta l’intero sistema. Per applicazioni destinate all’uso ripetuto restano però da misurare resistenza allo strappo, fatica della giunzione, deformazione permanente e comportamento dopo invecchiamento. Un giunto che esce integro dal piano di stampa non è automaticamente qualificato per migliaia di cicli.
Ugelli da 0,2 a 0,6 mm nello stesso lavoro: meno compromessi tra dettaglio e volume
La possibilità di combinare diametri di ugello differenti nello stesso file è una delle conseguenze più interessanti dell’approccio a utensili multipli. Un dettaglio decorativo o un carattere molto piccolo può essere eseguito con un ugello da 0,2 mm, mentre pareti e riempimenti voluminosi possono essere affidati a ugelli più grandi. Questo consente di separare, almeno in parte, l’esigenza della risoluzione superficiale da quella della portata di materiale.
Una stampa dimostrativa di un orologio ha combinato dettagli fini, una cassa rigida e un cinturino in TPU morbido: è un esempio utile perché ogni materiale e ogni diametro svolgono una funzione differente. Non bisogna però confondere l’esistenza di un file dimostrativo con la validazione di una procedura generalizzabile a qualsiasi geometria. L’uso di più ugelli implica compensazioni degli offset, strategie di slicing e un’accurata gestione delle interfacce. Il vantaggio aumenta quando la progettazione nasce per sfruttare davvero questa libertà, non quando una geometria convenzionale viene semplicemente suddivisa in più materiali.
Colori CMYKW: un effetto ottico interessante, non la miscelazione chimica dei pigmenti
La H3C permette di utilizzare ciano, magenta, giallo, nero e bianco come insieme di materiali base. Attraverso alternanza di microzone e strati colorati, l’occhio può percepire tonalità che non corrispondono a nessuna singola bobina caricata. Una superficie con zone ciano e gialle opportunamente distribuite può apparire verdastra a una certa distanza, anche senza utilizzare un filamento verde.
Le prove con campioni cromatici e oggetti multicolore dimostrano che l’effetto è effettivamente osservabile. Il risultato dipende tuttavia dalla dimensione degli elementi, dalla direzione di osservazione, dall’illuminazione e dall’opacità dei polimeri. Da vicino la superficie conserva una struttura composta da colori distinti e il confronto fra anteprima digitale e oggetto fisico può rivelare differenze evidenti. Non si tratta quindi di una stampa a colori continua equivalente a una tecnologia fotografica: è una tecnica di sintesi percettiva, con un gamut e una risoluzione che devono essere misurati nelle condizioni d’impiego.
Software e gestione dei nove materiali: l’automazione non elimina le scelte dell’operatore
Bambu Studio deve attribuire correttamente a ogni parte del modello un utensile, un materiale e le relative impostazioni. La corrispondenza automatica fra colori del file e bobine presenti semplifica il lavoro, ma con modelli molto articolati può produrre abbinamenti non desiderati. Alcuni test hanno richiesto correzioni manuali e, nel caso di una geometria con molte aree colorate, la mappatura ha impedito di ottenere rapidamente il risultato previsto.
La complessità si estende alla gestione del magazzino. Con nove bobine montate occorre verificare non solo che una generica quantità di materiale sia sufficiente, ma che ciascun filamento abbia massa residua adeguata, sia compatibile con le temperature previste e si trovi nelle condizioni corrette di essiccazione. L’AMS 3H può ospitare nove bobine, ma soltanto due posizioni dispongono di essiccazione attiva. Per applicazioni che coinvolgono più materiali igroscopici questo limite può richiedere preparazione preventiva e contenitori esterni.
Una serie di prove su polimeri tecnici e materiali caricati evidenzia infine il ruolo della movimentazione delle bobine. In un test con un composito, un fermo lasciato sulla bobina ha ostacolato lo svolgimento del filamento, producendo una discontinuità nel pezzo prima che l’errore fosse rilevato. Il controllo di processo può interrompere una stampa, ma non ricostruisce automaticamente il tratto già depositato in condizioni di flusso insufficiente. Per valutare la qualità industriale servirebbero controlli dimensionali e meccanici dei manufatti, non soltanto la constatazione che il lavoro è arrivato a termine.
Le stampe lunghe funzionano, ma non trasformano la macchina in un sistema senza manutenzione
Fra gli oggetti più impegnativi realizzati nelle prime prove figura una calzatura flessibile prodotta con più formulazioni di TPU e supporti in PLA. La stampa ha richiesto circa 64,5 ore e ha consentito di ottenere un oggetto indossabile, pur con un peso non trascurabile. Una maschera multicolore di grandi dimensioni è stata completata in circa 31 ore. Sono risultati utili perché dimostrano la continuità del processo su lavori lunghi e con molte transizioni, non soltanto su piccoli campioni da esposizione.
Restano però questioni pratiche. Alcuni utensili e tubi possono essere meno accessibili per la manutenzione; i collegamenti diventano numerosi; la sostituzione di un PrintTool completo richiede operazioni meno immediate del semplice cambio di un ugello tradizionale. In un altro collaudo sono comparsi un rumore anomalo di un motore e difficoltà di trattenimento di un utensile. Sono episodi riferiti a esemplari anticipati, non prove di un difetto diffuso, ma indicano aspetti da osservare nelle macchine di produzione e dopo aggiornamenti firmware.
L’ergonomia è altrettanto importante del risultato stampato. Se le bobine sono difficili da raggiungere o l’operatore deve lavorare quasi alla cieca fra tubi e raccordi, una farm con molte riconfigurazioni può perdere parte del vantaggio guadagnato nella fase di estrusione. Le prestazioni di una toolchanger vanno misurate per l’intero ciclo: preparazione, caricamento, avvio, stampa, rimozione dei supporti, pulizia e manutenzione.
Cosa si può concludere dalle prime prove e cosa resta da misurare
I riscontri iniziali suggeriscono che l’architettura a nove utensili consenta realmente di ridurre il materiale sprecato nelle stampe multicolore e renda più accessibili oggetti multimateriale prima difficili da realizzare. La gestione dei diametri di ugello e dei TPU morbidi è il secondo punto di forza: qui il vantaggio non sta nel produrre più colori, ma nel permettere una progettazione funzionale più varia. La qualità superficiale dei pezzi mostrati è generalmente elevata, con risultati riusciti su PLA, ABS, compositi e materiali flessibili.
Queste osservazioni non costituiscono tuttavia una qualificazione metrologica della H3C. Mancano ancora serie di prove uniformi su campioni identici, misure sistematiche degli offset dopo molti cambi, consumi energetici per ciascun materiale, analisi della durata degli utensili e prove meccaniche sulle interfacce. Le valutazioni dei primi esemplari sono preziose per individuare vantaggi e limiti d’uso, ma non bastano per calcolare un tasso di guasto o una produttività industriale generalizzabile.
Il prezzo di lancio europeo intorno a 2.499 euro colloca la H3C in una fascia per laboratori, maker evoluti e piccoli reparti di prototipazione. Per chi stampa prevalentemente parti monocromatiche il costo dei nove utensili può risultare sproporzionato. Per chi realizza spesso pezzi con materiali rigidi e flessibili, supporti dedicati, molti colori e dettagli di scala differente, invece, la disponibilità di percorsi separati può cambiare radicalmente il modo di progettare. Le prime prove indicano che la promessa tecnica non è soltanto teorica; la vera misura della sua maturità arriverà con l’utilizzo ripetuto, la disponibilità dei ricambi e la stabilità dei risultati nel tempo.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).