LLNL: una maschera digitale per fondere aree di polvere metallica senza la scansione punto per punto
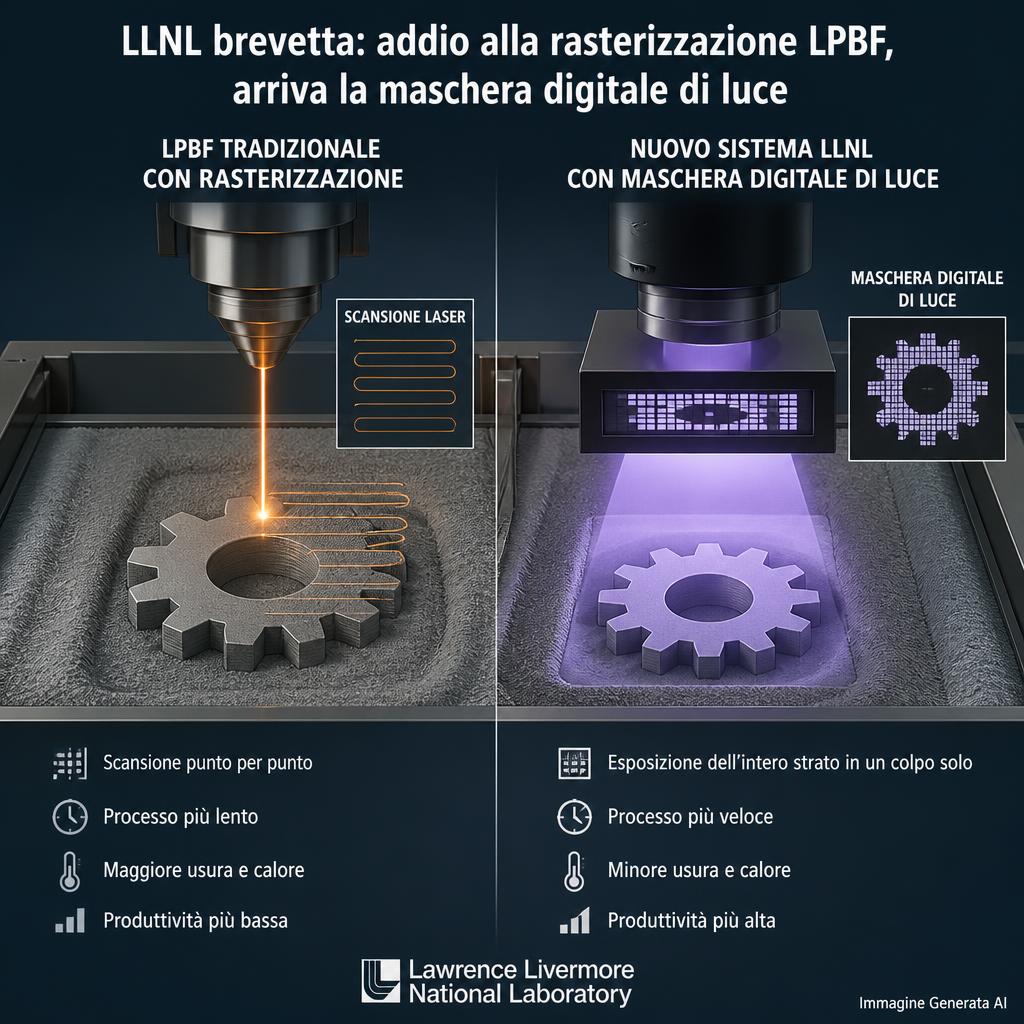
La domanda US20260273840A1 descrive un sistema di produzione additiva con diodi laser ad alta potenza e un’immagine ottica programmabile. L’approccio punta a parallelizzare l’esposizione del letto di polvere e si inserisce in una linea di ricerca avviata da oltre un decennio.
Una maschera controllata dal computer definisce dove inviare l’energia, mentre una sorgente laser ad alta potenza illumina contemporaneamente più zone del letto di polvere. È il principio dell’architettura LLNL descritta nella domanda US20260273840A1, dedicata alla produzione additiva mediante diodi laser.
L’obiettivo è ridurre il tempo necessario a formare ciascuno strato, sostituendo parte della scansione sequenziale con un’esposizione distribuita su un’area. La geometria viene quindi impressa nella distribuzione della luce prima che questa raggiunga la polvere.
La pubblicazione va letta nel contesto di una famiglia brevettuale e di attività sperimentali precedenti. LLNL documentava già nel 2017 la Diode-based Additive Manufacturing, DiAM, con dimostrazioni di stampa metallica mediante luce sagomata.
Dalla traiettoria del laser all’immagine dello strato
Nella Laser Powder Bed Fusion, LPBF, un fascio laser segue le traiettorie necessarie a fondere le sezioni del componente. Il sistema ripete l’operazione dopo la deposizione di ogni nuovo strato.
L’architettura descritta nella famiglia di brevetti LLNL utilizza invece un sottosistema ottico con maschera digitale per generare un disegno bidimensionale dell’esposizione. La maschera viene aggiornata per ogni strato, mentre il controllo regola la densità di potenza.
Sono previste configurazioni con un’immagine completa trasferita sul letto attraverso un telescopio ottico di rilancio, oppure con aree distinte controllate separatamente. Il documento contempla anche lenti che indirizzano simultaneamente l’energia su differenti sezioni.
La selezione della potenza tiene conto di composizione e assorbività del materiale, dimensioni delle particelle, spessore dello strato e condizioni della piastra di base. Il processo conserva dunque una costruzione strato per strato, modificando il modo in cui l’energia viene distribuita.
Una somiglianza con MSLA e DLP, sul piano dell’esposizione
Il confronto con la stampa a resina aiuta a comprendere la logica: un’immagine bidimensionale determina le regioni da trasformare contemporaneamente. Nel caso dei metalli, però, la luce deve fornire energia sufficiente alla fusione o alla sinterizzazione della polvere.
Le dimostrazioni DiAM di LLNL utilizzavano una sorgente ibrida, composta da array di diodi laser e da un laser pulsato, insieme a una Optically Addressable Light Valve, OALV.
In quella configurazione, un’immagine a bassa potenza attivava il modulatore, che sagomava il fascio ad alta potenza. LLNL specificava che la valvola ottica era priva di pixel fisici e progettata per gestire potenze elevate: una differenza sostanziale rispetto a un normale proiettore a cristalli liquidi.
Lo studio del 2017 mostrava due piccoli modelli ottenuti da polvere di stagno, una girante e il logo LLNL. L’estensione dell’area veniva gestita anche attraverso esposizioni affiancate, secondo un approccio di stitching.
Come la maschera seleziona le regioni da fondere
Una delle configurazioni brevettate combina un modulo a cristalli liquidi con uno specchio polarizzatore. Il controllo modifica la polarizzazione della luce in regioni selezionate; l’elemento polarizzatore permette poi di indirizzare una parte dell’energia verso il letto e di respingerne un’altra.
La sorgente può essere costruita assemblando barre di diodi. Il testo descrive densità di potenza dell’array di circa 10 kW/cm² e valori massimi superiori a 100 kW/cm², con un duty cycle del 2%.
Questi numeri caratterizzano il funzionamento pulsato indicato nel documento e non devono essere letti come potenza media continua applicata uniformemente all’intero letto.
La descrizione contempla inoltre la possibilità di costruire un array con superficie di un metro quadrato, subordinandola alla disponibilità di un letto di polvere adeguato. Si tratta di una configurazione proposta, non della dimensione verificata di una macchina commerciale.
Perché i valori energetici richiedono attenzione
I calcoli riportati nei brevetti servono a valutare la fattibilità dell’apporto termico per materiali differenti. Le condizioni adottate fanno parte del risultato: assorbività, spessore della polvere e perdite termiche influenzano l’energia necessaria.
Occorre inoltre distinguere densità di potenza, energia per unità di superficie, durata dell’impulso e frequenza di ripetizione. Una sorgente con potenza elevata durante l’impulso può avere una potenza media molto inferiore.
Dal punto di vista ingegneristico, queste grandezze devono essere considerate insieme per valutare la fusione. Il passaggio a un’esposizione parallela sposta quindi parte della complessità dalla gestione delle traiettorie alla distribuzione spaziale e temporale del calore.
Una tecnologia con precedenti sperimentali e industriali
La storia della DiAM precede la pubblicazione del 2026. Nel rapporto sulle attività di ricerca del 2016, LLNL descriveva un sistema con fotomaschera otticamente indirizzabile e sorgente ibrida. Oltre ai campioni in stagno, il laboratorio riportava la realizzazione di strutture semplici in acciaio inossidabile.
Il controllo dell’immagine comprendeva anche livelli intermedi di esposizione, con la possibilità di imporre gradienti termici selettivi. L’eventuale controllo delle tensioni residue e della microstruttura era presentato come una prospettiva della tecnologia.
LLNL indica inoltre che nel 2016 brevetti relativi alla DiAM furono concessi in licenza a Seurat Technologies. Questo precedente colloca la domanda del 2026 all’interno di un percorso di ricerca e trasferimento tecnologico già sviluppato, senza dimostrare che ogni configurazione descritta sia stata realizzata industrialmente.
Che cosa cambia per la produttività
L’esposizione di più regioni contemporaneamente può ridurre il tempo dedicato alla scansione. Per valutare il vantaggio complessivo, però, devono essere inclusi anche deposizione della polvere, movimentazione della piattaforma, raffreddamento e controlli del processo.
La parallelizzazione richiede inoltre di verificare uniformità energetica, definizione dei bordi e ripetibilità termica sull’area trattata. Sono questioni ingegneristiche che derivano dall’architettura, non prestazioni risolte automaticamente dalla presenza di una maschera digitale.
Anche il riferimento a un’area massima di 25 × 25 cm, presente nella descrizione storica della famiglia brevettuale, va collocato nel suo contesto temporale: non rappresenta un limite generale delle macchine LPBF nel 2026.
L’interesse del progetto consiste nel rendere programmabile un campo di energia ad alta potenza. La velocità ottenibile dipenderà da quanto questa esposizione potrà essere estesa mantenendo il controllo della fusione e la qualità del componente.
Caratteristiche dell’architettura LLNL
| Elemento | Funzione | Aspetto da valutare |
|---|---|---|
| Array di diodi laser | Fornire energia su un’area | Potenza disponibile e uniformità |
| Maschera digitale | Definire le regioni da esporre | Risoluzione e gestione delle alte potenze |
| Ottica di trasferimento | Proiettare il disegno sul letto | Messa a fuoco e distribuzione dell’energia |
| Controllo della sorgente | Adattare l’esposizione al materiale | Potenza, durata degli impulsi e duty cycle |
| Esposizioni affiancate | Estendere l’area lavorata | Coerenza tra regioni adiacenti |
| Sistema di deposizione | Preparare lo strato successivo | Uniformità della polvere e tempo di ciclo |