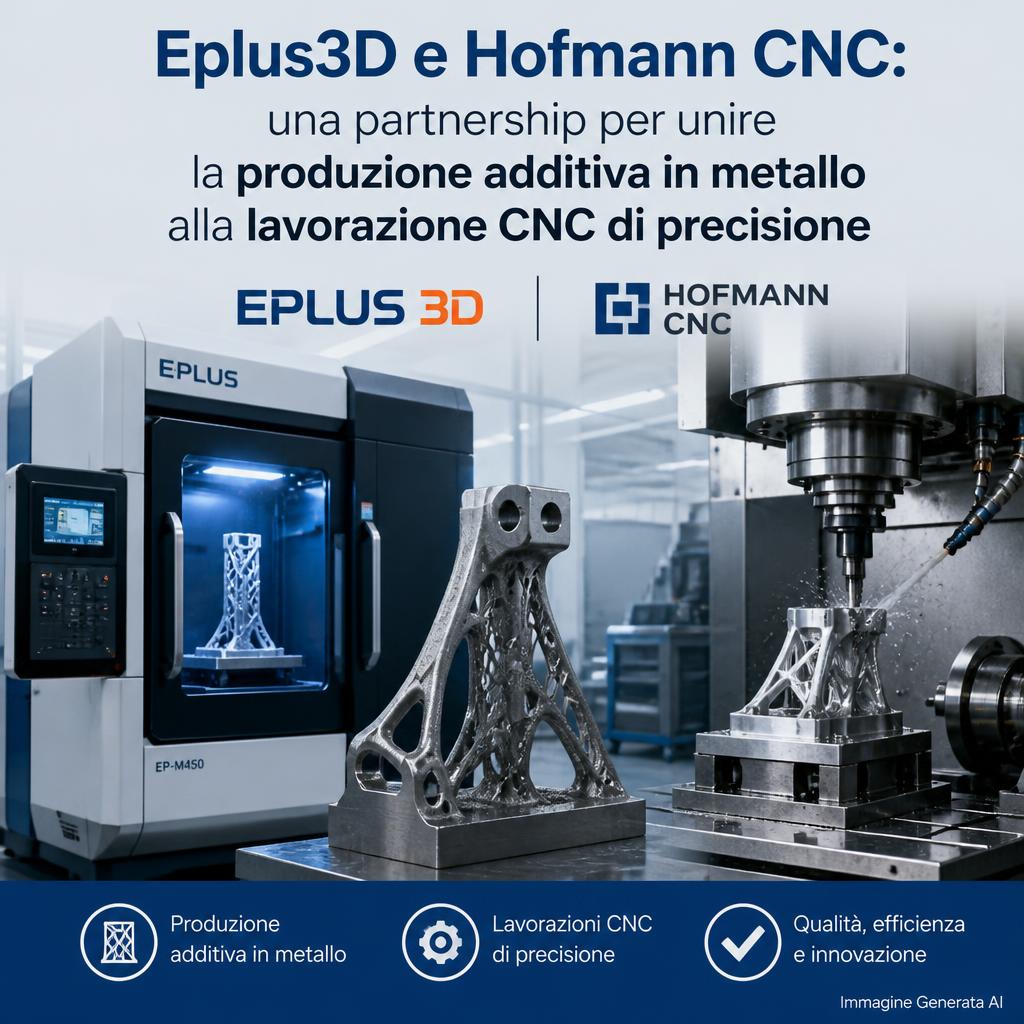
La collaborazione fra Eplus3D e Hofmann CNC introduce una nuova capacità di produzione additiva metallica nel tessuto industriale tedesco. Hofmann CNC, azienda specializzata nelle lavorazioni meccaniche di precisione, ha investito in una EP-M300 a doppio laser e sta sviluppando un centro applicativo locale. La notizia, annunciata da Eplus3D il 21 ottobre 2026 e trasmessa direttamente alla nostra redazione il 23 ottobre, non riguarda il lancio di una stampante inedita: riguarda piuttosto l’inserimento di una macchina a fusione laser su letto di polvere in una realtà che possiede già competenze di fresatura, tornitura e finitura dimensionale.
È una distinzione importante. Quando la stampa metallica entra in un’officina meccanica consolidata, l’obiettivo non è semplicemente aggiungere una tecnologia al catalogo. La sfida è costruire un percorso produttivo capace di trasformare una geometria complessa, inizialmente presente in un file tridimensionale, in un componente con superfici, tolleranze, materiali e verifiche adeguati all’impiego previsto. L’additivo produce le forme difficili da ricavare sottraendo materiale; il CNC interviene nei punti nei quali precisione, rugosità e accoppiamenti richiedono lavorazioni controllate.
Che cosa è stato annunciato effettivamente
Le due società hanno comunicato che Hofmann CNC ha investito in una EP-M300 configurata con due laser e che la collaborazione si estenderà a un centro applicativo destinato a dimostrazioni, valutazioni di fattibilità e sviluppo di progetti. L’azienda tedesca intende mettere a disposizione dei clienti una combinazione di stampa PBF metallica e lavorazioni di precisione già presenti nella propria organizzazione. Eplus3D, da parte sua, amplia la propria presenza industriale in Germania attraverso una collaborazione locale.
Il comunicato non quantifica il valore dell’investimento, non identifica il numero di pezzi prodotti, non pubblica indicatori di produttività ottenuti nello stabilimento e non dichiara certificazioni di processo già conseguite. Anche la prospettiva medicale è descritta come area applicativa da esplorare, non come autorizzazione acquisita alla produzione di dispositivi impiantabili. Questi limiti informativi non riducono l’interesse dell’operazione, ma impediscono di trasformare un accordo industriale in una storia di produzione seriale già dimostrata.
La piattaforma EP-M300 e il significato del doppio laser
La EP-M300 appartiene alla famiglia di macchine metal powder bed fusion di Eplus3D. La documentazione tecnica attualmente pubblicata sul sito del produttore indica un volume nominale di costruzione di 300 × 300 × 450 millimetri, comprensivo della piastra secondo la relativa nota di specifica. Le ottiche possono essere configurate, a seconda dell’allestimento, con laser in fibra da 500, 700 oppure 1.000 watt; il sistema prevede una soluzione con laser singolo o doppio. Per il processo vengono indicati strati di spessore compreso fra 20 e 120 micrometri.
Il doppio laser non deve essere interpretato come un raddoppio automatico della velocità di ogni costruzione. Il vantaggio potenziale dipende dalla suddivisione delle aree esposte, dalla strategia di scansione, dai tempi di stesura della polvere, dalla geometria dei pezzi e dagli eventuali vincoli nelle zone di sovrapposizione dei campi. Un lotto costituito da numerosi particolari distribuiti sul piano può sfruttare due sorgenti in modo diverso rispetto a un singolo componente massiccio. La produttività reale resta quindi una proprietà del processo qualificato e della specifica commessa, non del solo numero di laser.
La pagina prodotto descrive anche il controllo dell’ambiente di costruzione, il ricircolo della polvere, sistemi di monitoraggio e l’impiego di gas inerte. Questi elementi servono a governare l’ossigeno residuo, il trasporto degli spruzzi, la stabilità della deposizione e la gestione delle polveri. Sono fattori particolarmente importanti quando l’azienda deve mantenere risultati ripetibili fra lotti diversi, materiali diversi e cicli successivi.
| Voce | EP-M300, dati pubblicati dal produttore | Lettura corretta |
|---|---|---|
| Volume nominale | 300 × 300 × 450 mm | L’altezza indicata comprende la piastra |
| Sistema ottico | Uno o due laser in fibra | Hofmann CNC ha scelto la versione dual-laser |
| Potenze nominali disponibili | 500, 700 o 1.000 W | Non è specificata la potenza acquistata da Hofmann |
| Spessore strato | 20–120 µm | Intervallo di configurazione, non garanzia per ogni lega |
| Materiali di catalogo | Acciai, titanio, alluminio, nichel e altre leghe | La compatibilità non equivale alla qualificazione locale |
| Ambiente di processo | Argon oppure azoto | La scelta dipende dal materiale e dalla procedura |
Perché la fresatura resta necessaria dopo la stampa metallica
Il processo LPBF permette di ricavare canali interni, reticoli, alleggerimenti e geometrie difficilmente ottenibili con utensili tradizionali. Tuttavia la superficie di un componente as-built non ha normalmente la stessa finitura di una superficie fresata o rettificata. Le superfici orientate verso il basso, le zone che richiedono supporti e alcuni dettagli molto piccoli possono presentare rugosità e deviazioni dimensionali incompatibili con un assemblaggio di precisione.
Anche una parte progettata per sfruttare la libertà geometrica dell’additivo può dover essere ripresa per sedi di cuscinetti, piani di appoggio, filettature, accoppiamenti, quote funzionali o superfici di tenuta. La presenza di un parco CNC consente di pianificare fin dall’inizio quali superfici saranno ottenute per fusione e quali verranno lasciate con un sovrametallo sufficiente per la successiva ripresa. È spesso una decisione che cambia l’orientamento di stampa, il numero e la posizione dei supporti e perfino la forma dei riferimenti di staffaggio.
Una filiera integrata evita inoltre di ragionare in compartimenti separati. L’operatore additivo deve sapere dove il reparto di finitura afferrerà il pezzo, come verranno rimosse le strutture di supporto e quali elementi saranno misurati. Il reparto CNC deve conoscere deformazioni residue possibili, stato superficiale e caratteristiche del materiale dopo il trattamento termico. È proprio questo dialogo che può rendere industrialmente interessante la partnership, più del confronto isolato fra la velocità di una stampante e quella di una fresa.
Dalla costruzione alla consegna: le operazioni meno visibili
Una costruzione metallica completata sulla macchina non coincide con un componente pronto per la spedizione. A seconda della lega e dell’applicazione, il ciclo può comprendere rimozione della polvere, separazione dalla piastra, rimozione dei supporti, distensione delle tensioni, trattamenti termici, eventuale densificazione, lavorazione meccanica e controllo dimensionale. Per componenti critici si aggiungono attività di caratterizzazione e controlli non distruttivi, definiti nella procedura applicabile.
Queste fasi hanno un’incidenza economica che può superare quella prevista inizialmente. Un pezzo che pesa poco può comunque richiedere molte ore di attrezzaggio e ripresa, soprattutto se ha zone interne difficili da pulire. Per valutare l’adozione dell’additivo non basta perciò confrontare il costo di una costruzione con quello del grezzo tradizionale: occorre stimare il costo completo di una parte conforme, misurata e consegnabile.
La collaborazione con un’officina specializzata in lavorazioni sottrattive è interessante anche sul fronte della metrologia. Quando si costruiscono piccoli lotti di parti complesse, misurare i riferimenti corretti e correlare eventuali scostamenti alle fasi di processo permette di migliorare progressivamente geometria, orientamento e parametri. Il vantaggio competitivo non sta soltanto nell’accesso alla macchina, ma nell’organizzazione di dati e controlli intorno ad essa.
Il centro applicativo: prima dimostrare, poi industrializzare
Eplus3D e Hofmann CNC descrivono la creazione di un centro applicativo locale destinato a clienti e potenziali utilizzatori. La funzione di una struttura di questo tipo dovrebbe essere quella di selezionare applicazioni sensate, provarne la producibilità e confrontare l’intero ciclo con alternative già disponibili. Un esempio tipico è un componente lavorato oggi attraverso più pezzi assemblati: l’additivo potrebbe consentire un consolidamento geometrico, ma solo dopo aver verificato che il nuovo design sia ispezionabile, trattabile e riparabile.
Il centro potrebbe inoltre ridurre la distanza fra chi vende la tecnologia e chi conosce il problema produttivo. Il cliente può portare un pezzo e discutere requisiti funzionali, numeri annui, vincoli economici e tolleranze prima che venga scelta una configurazione di stampa. È un modello vicino al trasferimento tecnologico, più utile della semplice esposizione di campioni dimostrativi. Al momento, però, non sono stati comunicati calendario di apertura, capacità installata complessiva o elenco dei progetti pilota.
Il settore medicale richiede un percorso specifico
Il comunicato segnala un interesse per applicazioni medicali, ambito nel quale geometrie personalizzate e strutture porose rendono la stampa metallica particolarmente attraente. Le parti in titanio, per esempio, possono sfruttare trame e superfici progettate per determinate funzioni. Ma una geometria potenzialmente idonea non costituisce di per sé un dispositivo utilizzabile in ambito clinico.
Servono requisiti di materiale, biocompatibilità, tracciabilità del lotto, convalida della pulizia, controllo delle particelle e un sistema qualità coerente con la specifica categoria di prodotto. La qualificazione può coinvolgere i fornitori delle polveri, l’azienda che stampa, chi esegue i trattamenti e chi realizza le finiture. Una partnership come questa potrebbe essere un elemento della filiera, ma non autorizza a presumere certificazioni, approvazioni o forniture ospedaliere già avviate.
Che cosa cambia per il mercato europeo
Il mercato europeo dell’additive manufacturing metallico non ha bisogno soltanto di nuove macchine: ha bisogno di strutture capaci di qualificare, produrre, misurare e consegnare. La scelta di Hofmann CNC evidenzia proprio il ruolo delle officine tradizionali nel rendere sfruttabili le tecnologie additive. In un mercato in cui molte aziende hanno già competenze robuste nella sottrazione di materiale, la crescita può arrivare dall’integrazione invece che dalla sostituzione.
Per Eplus3D la presenza di un interlocutore manifatturiero tedesco costituisce anche un canale concreto verso utenti che privilegiano assistenza locale, dimostrazioni e capacità di post-processo. Non è un indicatore sufficiente per valutare quote di mercato, ma mostra come la distribuzione di una tecnologia industriale possa passare attraverso partner applicativi oltre che attraverso i tradizionali rivenditori.
Le verifiche da seguire nei prossimi mesi
La prossima notizia realmente significativa non sarebbe una nuova fotografia della EP-M300, bensì il primo progetto descritto con dati verificabili: lega utilizzata, geometria, numero di parti, sequenza di lavorazioni, risultati metrologici e confronto economico. Sarebbe utile sapere anche quali sistemi di qualità adotterà il centro, come saranno gestiti i parametri di processo e quali attività verranno eseguite internamente anziché affidate a terzi.
Finché questi elementi non verranno comunicati, la collaborazione va raccontata per ciò che è: un investimento in tecnologia metallica dual-laser e un piano di sviluppo applicativo che unisce produzione additiva e precision machining. La sua importanza sta nella possibilità di costruire una filiera manifatturiera completa, non in prestazioni quantitative che oggi non possiamo attribuirle.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).