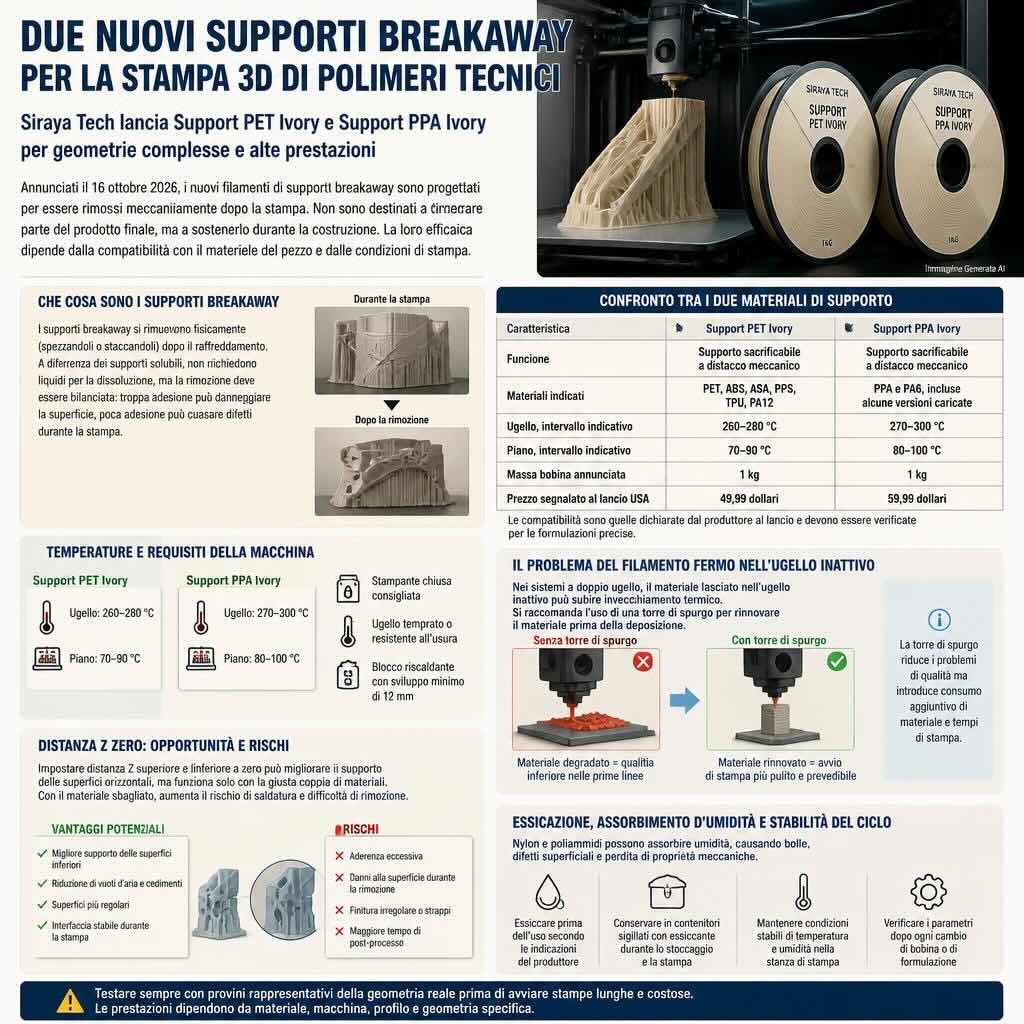
Siraya Tech amplia la propria offerta di materiali per la stampa 3D FFF con due filamenti destinati non a diventare parte del prodotto finale, ma a sostenerlo durante la costruzione. Si chiamano Support PET Ivory e Support PPA Ivory e sono progettati per essere rimossi meccanicamente dopo la stampa. Il lancio, segnalato il 16 ottobre 2026, riguarda soprattutto gli utilizzatori di polimeri tecnici che realizzano componenti con cavità, sottosquadri, sbalzi e superfici orizzontali difficili da ottenere senza strutture provvisorie.
La notizia ha un significato più ampio del semplice arrivo di due nuove bobine. Nei sistemi multimateriale, la scelta del supporto può decidere se una geometria funzionale sia producibile con un livello accettabile di pulizia superficiale e di lavoro manuale. Per PLA e altri materiali di consumo diffuso esistono molte soluzioni consolidate; con nylon, poliftalammidi e tecnopolimeri caricati, invece, entrano in gioco temperature elevate, essiccazione, adesione fra materiali, distacco e stabilità termica dell’interfaccia.
Due formulazioni, non un supporto universale
Il primo prodotto, Support PET Ivory, viene proposto per una famiglia relativamente ampia di materiali: PET, ABS, ASA, PPS, TPU e PA12, nelle varianti dichiarate dal fornitore e secondo le condizioni di stampa previste. Il secondo, Support PPA Ivory, è destinato principalmente a PPA e PA6, comprese alcune formulazioni caricate o modificate della gamma Siraya Tech. La distinzione è essenziale: chi stampa PA12 non dovrebbe scegliere automaticamente il materiale che contiene la sigla PPA nel nome. I due prodotti rispondono a esigenze termiche e di compatibilità differenti.
Le bobine annunciate hanno massa nominale di un chilogrammo ciascuna, colore avorio e commercializzazione iniziale attraverso il mercato statunitense. I prezzi segnalati al lancio erano 49,99 dollari per Support PET e 59,99 dollari per Support PPA. Si tratta di prezzi osservati nel contesto del lancio, non di listini europei garantiti: imposte, disponibilità e canali distributivi possono modificare sensibilmente il costo reale per un utilizzatore italiano.
Il produttore distingue questi filamenti dai normali materiali strutturali. Non sono pensati per stampare un oggetto indipendente e non vanno valutati sulla base delle proprietà meccaniche che si richiederebbero a un componente finale. Il loro compito è sostenere temporaneamente le zone critiche, offrire un’interfaccia gestibile e separarsi senza danneggiare la superficie principale. Il beneficio dipende quindi dall’accoppiamento fra supporto e materiale del pezzo, non dalla sola resistenza del supporto.
Che cosa significa davvero breakaway
Il termine inglese breakaway indica un supporto da rimuovere fisicamente, di norma piegando, spezzando o staccando le strutture di sostegno dopo il raffreddamento. È diverso da un supporto solubile, che richiede acqua o un altro liquido compatibile per dissolversi. L’assenza della fase di dissoluzione può rendere più semplice la gestione dei residui e ridurre i tempi di post-processo per alcune geometrie, ma non elimina del tutto il rischio di graffi, segni o rotture locali.
Il comportamento ottimale richiede un equilibrio. Se l’adesione fra supporto e pezzo è troppo debole, il materiale può non sostenere correttamente la superficie durante la deposizione e generare difetti. Se invece l’adesione è eccessiva, la rimozione può portare via parte del materiale strutturale o lasciare una finitura irregolare. La compatibilità va valutata a temperatura di processo, dopo i cicli termici e sulla geometria specifica: un provino con una superficie piatta non dimostra automaticamente un distacco agevole all’interno di un canale stretto.
Uno dei vantaggi potenziali dei supporti specializzati è proprio l’interfaccia progettata per aderire quanto basta durante la deposizione e staccarsi quando il pezzo è pronto. Ma la facilità di rimozione resta una dichiarazione da verificare con prove ripetibili su materiali, stampanti e profili reali. Al momento non risultano disponibili confronti indipendenti su un insieme standardizzato di geometrie, con misure di rugosità o di forza di distacco per entrambe le formulazioni.
Temperature dichiarate e requisiti della macchina
Le temperature di estrusione indicate per Support PET Ivory sono comprese fra 260 e 280 °C, con piano riscaldato fra 70 e 90 °C. Per Support PPA Ivory l’intervallo dell’ugello sale a 270–300 °C, mentre il piano è indicato fra 80 e 100 °C. Sono indicazioni di avvio, non profili universali: la scelta dipende dalla formulazione esatta del polimero stampato, dalle velocità, dalle condizioni della camera e dalla geometria dell’ugello.
Per il materiale dedicato alle PPA viene raccomandata una stampante chiusa adatta alle alte temperature e un ugello temprato o comunque resistente all’usura; il produttore suggerisce hardware robusto anche per Support PET. Nelle informazioni di lancio compare inoltre la raccomandazione di un blocco riscaldante con sviluppo di almeno 12 millimetri. Non è sufficiente quindi disporre di una macchina genericamente «multicolore»: bisogna verificarne la compatibilità termica, il percorso filamento, il tempo di permanenza nel gruppo caldo e la possibilità di controllare correttamente entrambe le estrusioni.
| Caratteristica | Support PET Ivory | Support PPA Ivory |
|---|---|---|
| Funzione | Supporto sacrificabile a distacco meccanico | Supporto sacrificabile a distacco meccanico |
| Materiali indicati | PET, ABS, ASA, PPS, TPU, PA12 | PPA e PA6, incluse alcune versioni caricate |
| Ugello, intervallo indicativo | 260–280 °C | 270–300 °C |
| Piano, intervallo indicativo | 70–90 °C | 80–100 °C |
| Massa bobina annunciata | 1 kg | 1 kg |
| Prezzo segnalato al lancio USA | 49,99 dollari | 59,99 dollari |
Le compatibilità della tabella sono quelle dichiarate o riportate in occasione del lancio e devono essere verificate per le formulazioni precise. Un PET non è automaticamente intercambiabile con qualsiasi PETG; PA6, PA12 e PPA sono polimeri diversi. Anche l’aggiunta di fibre di carbonio o di vetro può cambiare comportamento termico, adesione e qualità dell’interfaccia. Per un pezzo caricato è opportuno eseguire un piccolo test di contatto prima di impegnare molte ore di costruzione.
Il problema del filamento fermo nell’ugello inattivo
Una raccomandazione tecnica merita particolare attenzione: nei sistemi con due ugelli, i nuovi supporti richiedono una torre di spurgo. La ragione dichiarata dal produttore è l’invecchiamento termico del materiale lasciato nell’ugello inattivo. Quando una testina rimane calda mentre lavora l’altra, il polimero presente nel blocco può alterarsi progressivamente; se la stampa riprende senza un’espulsione iniziale, il primo materiale depositato potrebbe essere meno prevedibile.
La torre di spurgo consente di rinnovare il materiale in uscita prima di appoggiarlo sulla superficie utile. È una soluzione che introduce consumo aggiuntivo e tempi di movimento, perciò va considerata nel costo totale del pezzo. La presenza di due testine non significa automaticamente assenza di scarti: le logiche di parcheggio, le temperature di standby e la strategia di spurgo possono essere decisive sia per la qualità sia per il rendimento del processo.
Per le macchine con ugello condiviso e cambio filamento, i problemi sono differenti. Occorre calcolare quanto materiale espellere per rimuovere la contaminazione del precedente polimero e tenere conto delle diverse finestre di temperatura. Non tutti i sistemi automatici di alimentazione sono adatti a bobine, rigidità del filo e temperature di questi materiali. Prima di impostare una stampa costosa bisogna quindi verificare le indicazioni del produttore della macchina e le possibilità effettive dello slicer.
Distanza Z nulla: opportunità e rischi
Le istruzioni citate al lancio suggeriscono una distanza Z superiore e inferiore pari a zero per l’interfaccia dei supporti. L’obiettivo è consentire al materiale di supporto di sostenere direttamente la geometria finale senza lasciare il tipico spazio d’aria che causa cedimenti o superfici inferiori poco regolari. Questa configurazione è ragionevole solo quando la coppia di materiali presenta un distacco sufficientemente controllato.
Con il materiale sbagliato, ridurre a zero il distacco può saldare supporto e pezzo e rendere il post-processo più difficile. Non va quindi considerata una regola generale per qualunque filamento. Su un componente industriale il risultato può essere misurato valutando la rugosità delle superfici inferiori, la geometria residua dopo la rimozione, la presenza di inclusioni o strappi e il tempo effettivo necessario al distacco manuale.
Un buon test iniziale comprende una mensola orizzontale, una cavità accessibile, una superficie inclinata e un piccolo ponte, stampati con parametri confrontabili. Il controllo del lato inferiore dopo la rimozione è più informativo di una fotografia della sola superficie esterna. Se il materiale è destinato a un attrezzo, un supporto meccanico o un componente di montaggio, anche una piccola bava può modificare la sua funzionalità.
Essiccazione, assorbimento d’umidità e stabilità del ciclo
Nylon e altre poliammidi possono assorbire umidità durante lo stoccaggio e l’alimentazione. L’acqua presente nel filamento può causare bolle, estrusione irregolare e peggioramento di alcune proprietà. Anche se la nuova notizia riguarda i supporti, non sarebbe corretto attribuire loro la capacità di risolvere problemi provocati dal materiale strutturale umido. In una costruzione PPA è importante considerare tutte le bobine, non soltanto quella principale.
La documentazione tecnica di Siraya Tech per il proprio PPA strutturale suggerisce alimentazione e conservazione in ambiente secco e trattamenti di essiccazione quando compaiono sintomi di umidità. Le condizioni specifiche di essiccazione dei nuovi supporti, tuttavia, devono provenire dalle loro schede dedicate: non è corretto trasferire automaticamente alle formulazioni sacrificabili le temperature e i tempi previsti per il PPA del pezzo.
Anche l’utilizzo di materiali diversi nella stessa camera richiede un compromesso. Una camera abbastanza calda da stabilizzare un polimero tecnico può non essere ottimale per un secondo materiale più sensibile al calore. Il supporto dovrebbe mantenere forma e stabilità senza degradarsi durante tutte le ore di costruzione; il pezzo dovrebbe raffreddarsi senza deformarsi o contrarsi in modo differenziale eccessivo rispetto ai sostegni.
Quanto costa davvero usare un supporto dedicato
Il prezzo della bobina è soltanto un elemento. Per un calcolo utile in officina bisogna sommare il materiale sacrificabile, gli eventuali spurghi, il tempo di cambio utensile, l’energia, l’asciugatura, la manodopera di rimozione e gli scarti in caso di fallimento. Un materiale più costoso al chilogrammo può risultare conveniente se riduce nettamente il lavoro di pulizia o il numero di pezzi respinti; viceversa può essere antieconomico su geometrie semplici che non richiedono supporti speciali.
Per le produzioni in piccoli lotti è utile registrare il tempo di stacco per componente e l’aspetto della superficie dopo la rimozione. Per manufatti destinati a essere fresati o rifiniti successivamente, un segno superficiale può essere tollerabile; per una superficie interna non accessibile o per un’interfaccia di tenuta potrebbe non esserlo. Il costo va quindi legato al requisito finale e non al solo prezzo del consumabile.
Mercato e alternative già disponibili
Siraya Tech non inventa la categoria dei supporti per materiali tecnici. Esistono già soluzioni di altri produttori per specifiche famiglie di poliammidi e poliftalammidi, oltre alla possibilità di impiegare materiali strutturali differenti come sostegni in determinate condizioni. La novità di questa proposta è la suddivisione della gamma in due formulazioni rivolte a insiemi di polimeri diversi, con l’obiettivo di rendere più sistematico un problema spesso risolto per tentativi.
Va anche ricordato che la disponibilità iniziale è stata segnalata principalmente su un marketplace statunitense. Al 23 ottobre non è possibile dedurre da questo dato una distribuzione stabile in Italia, una certificazione per specifici impieghi industriali o una compatibilità garantita con tutti gli alimentatori automatici. Le dichiarazioni commerciali sul facile distacco andranno confrontate con prove reali, idealmente su macchine differenti e con filamenti strutturali di più marchi.
Il punto tecnico da seguire
Il valore dei nuovi Support PET Ivory e Support PPA Ivory si misurerà nella qualità dell’interfaccia: superfici più pulite, sostegni sufficientemente stabili, distacco prevedibile e minor numero di pezzi scartati. Sono obiettivi concreti, ma ancora da verificare con benchmark indipendenti. La comparsa di materiali dedicati è comunque un segnale della maturazione della stampa multimateriale per polimeri tecnici, dove la gestione del supporto può essere importante quanto la capacità della macchina di raggiungere trecento gradi.
La conclusione più utile per chi deve decidere se provarli è operativa: selezionare la formulazione in base al polimero effettivo, verificare le condizioni termiche della stampante, pianificare spurgo ed essiccazione e partire con provini comparativi. Solo dopo queste verifiche un supporto breakaway può essere considerato parte di un processo affidabile, anziché una promessa di rimozione facile riportata sulla confezione.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).