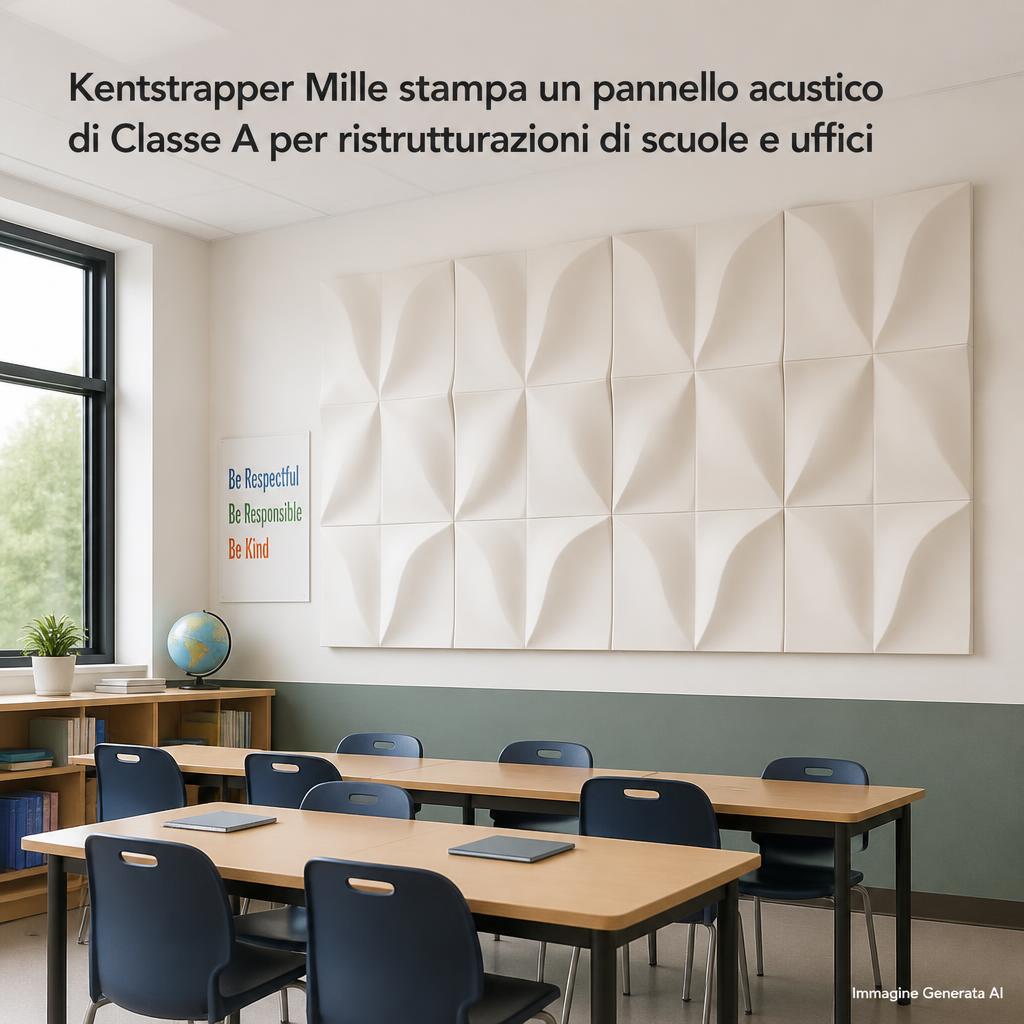
Una superficie ondulata in PETG realizzata mediante stampa 3D FFF, perforata secondo una geometria parametrica e accoppiata a uno strato di lana minerale, ha raggiunto un coefficiente di assorbimento acustico ponderato αw pari a 0,90, corrispondente alla Classe A secondo ISO 11654. Il pannello è stato sviluppato nell’ambito di REVERSING, progetto coordinato dal Dipartimento di Architettura dell’Università degli Studi di Firenze per studiare sistemi prefabbricati di facciata destinati alla riqualificazione energetica e acustica di scuole e uffici. A produrre gli elementi stampati è stata la fiorentina Kentstrapper, utilizzando la propria stampante industriale di grande formato Mille, dotata di un volume utile di un metro cubo.
Il risultato è interessante perché la stampa 3D non viene utilizzata semplicemente per realizzare una forma decorativa o un mock-up architettonico. La geometria della superficie è parte del funzionamento acustico: profilo sinusoidale, perforazioni e profondità delle cavità sono stati progettati per modificare la risposta alle differenti frequenze e lavorare insieme al materiale poroso posto posteriormente. Le prove effettuate il 20 e 21 maggio 2026 presso i laboratori ZLab di Cerea hanno confermato in camera riverberante un αw di 0,90 e quindi la Classe A. Nella configurazione sperimentale il sistema ha inoltre ridotto il tempo di riverberazione del 41% a 500 Hz e del 45% a 1.000 Hz rispetto alla soluzione con sola lana minerale, mentre lo Speech Transmission Index è passato da 0,47 a 0,52.
Sono dati misurati, ma richiedono una lettura precisa. Non significano che una lastra di PETG stampata con una Kentstrapper sia di per sé un assorbitore Classe A. La prestazione appartiene allo specifico sistema testato, comprese geometria, perforazioni, cavità, montaggio e backing in lana minerale. Né la Classe A acustica costituisce una certificazione antincendio dell’elemento edilizio.
REVERSING non è un progetto dedicato soltanto al pannello acustico
REVERSING significa Regenerative EnVelopE foR deep regeneration of School and office buildINGs ed è finanziato dalla Regione Toscana nell’ambito del programma PR FESR 2021-2027. Il coordinamento scientifico è affidato al Dipartimento DIDA dell’Università di Firenze, sotto la direzione della professoressa Rosa Romano.
L’obiettivo è più ampio rispetto alla produzione di un rivestimento interno: sviluppare un sistema modulare di facciata prefabbricato e assemblabile a secco per interventi di deep renovation su edifici esistenti, soprattutto scuole e uffici.
Il progetto comprende componenti opachi e trasparenti, materiali isolanti, vetri ad alte prestazioni, possibili sistemi fotovoltaici integrati, BIM e finiture prodotte mediante manifattura additiva.
Accanto all’Università di Firenze lavorano diversi partner industriali: Polistamp per il modulo opaco, Santelli Vetri per le componenti trasparenti, Kentstrapper per le finiture additive e ZLab per analisi e validazione acustica.
Il pannello stampato rappresenta quindi un sottocomponente della facciata REVERSING, destinato alla superficie interna del sistema e progettato per contribuire al controllo acustico degli ambienti.
La geometria nasce dal calcolo, non dall’estetica
La faccia visibile presenta una morfologia ondulata con una distribuzione di fori di diametro variabile. L’aspetto può sembrare prevalentemente decorativo, ma il progetto nasce invece attraverso un workflow parametrico sviluppato dal gruppo dell’Università di Firenze utilizzando Rhinoceros e Grasshopper.
Il diametro delle perforazioni e la profondità della cavità retrostante vengono modificati localmente.
Questo permette di controllare alcuni parametri che influenzano l’impedenza acustica del sistema. Quando l’onda sonora raggiunge la superficie, una parte viene riflessa mentre una parte attraversa le aperture ed entra nella cavità e nel materiale poroso retrostante. Nel passaggio attraverso i fori e nella lana minerale l’energia acustica viene in parte dissipata.
Il comportamento ricorda quello dei comuni pannelli perforati accoppiati a materiali porosi e cavità d’aria, ma la manifattura additiva consente di abbandonare una superficie uniforme e distribuire geometrie, curvature e perforazioni non costanti.
Non è quindi necessariamente necessario scegliere un unico diametro di foro e una singola profondità valida sull’intero pannello.
| Variabile geometrica | Possibile influenza acustica |
|---|---|
| Diametro dei fori | Modifica resistenza e reattanza acustica |
| Percentuale di superficie aperta | Determina quanta energia entra nella cavità |
| Profondità della cavità | Modifica la risposta in frequenza |
| Geometria sinusoidale | Modifica riflessione e diffusione |
| Lana minerale posteriore | Dissipa energia all’interno del materiale poroso |
| Distanza fra superficie e backing | Influenza il comportamento complessivo del sistema |
Non è corretto però dedurre da questa tabella che sia possibile prevedere la prestazione utilizzando una sola variabile. Questi parametri interagiscono fra loro e la risposta finale deve essere verificata attraverso simulazione e misure.
ISO 354 misura il sistema in camera riverberante
La prova utilizzata dal progetto è basata su UNI EN ISO 354, la norma che definisce la misura dell’assorbimento acustico in camera riverberante.
Il principio consiste nel misurare il tempo necessario perché il campo sonoro nella camera decada, prima senza il campione e successivamente dopo avere introdotto l’assorbitore.
La differenza permette di calcolare l’area equivalente di assorbimento e quindi il coefficiente di assorbimento nelle diverse bande di frequenza.
Il risultato di una prova ISO 354 non è quindi semplicemente un valore misurato con un fonometro davanti alla parete.
È una caratterizzazione effettuata in un ambiente controllato progettato specificamente per creare un campo sonoro sufficientemente diffuso.
Dai valori ottenuti alle diverse frequenze si ricava successivamente il coefficiente ponderato αw secondo ISO 11654.
Cosa significa realmente αw = 0,90
Il coefficiente α può idealmente assumere valori compresi tra 0 e 1.
In termini semplificati:
- α vicino a 0 indica una superficie fortemente riflettente;
- α vicino a 1 indica una superficie fortemente assorbente.
ISO 11654 utilizza i risultati frequenza per frequenza per calcolare un single-number rating, αw.
La classificazione risultante è:
| Classe ISO 11654 | αw |
|---|---|
| A | 0,90 – 1,00 |
| B | 0,80 – 0,85 |
| C | 0,60 – 0,75 |
| D | 0,30 – 0,55 |
| E | 0,15 – 0,25 |
| Non classificato | ≤ 0,10 |
Il valore 0,90 colloca quindi il sistema REVERSING esattamente all’ingresso della Classe A.
Ma αw è volutamente un numero sintetico. Per progettare seriamente un’aula non basta sapere che un pannello appartiene alla Classe A: è necessario osservare anche la curva di assorbimento alle differenti frequenze.
Due prodotti entrambi classificati A possono avere comportamenti differenti alle basse, medie e alte frequenze.
La stessa ISO 11654 avverte che, per ambienti nei quali è necessaria una progettazione acustica approfondita, i dati completi in funzione della frequenza sono più informativi del singolo indice αw.
Classe A acustica non significa Classe A al fuoco
È probabilmente la distinzione più importante per evitare di leggere in modo scorretto la notizia.
Classe A ISO 11654 è una classificazione di assorbimento sonoro.
Non indica:
- reazione al fuoco;
- resistenza al fuoco;
- produzione di fumo;
- emissione di gocce incandescenti;
- combustibilità.
In edilizia, questi aspetti vengono valutati mediante altre norme, come il sistema europeo EN 13501-1 per la classificazione della reazione al fuoco dei prodotti da costruzione.
Un pannello può quindi essere un eccellente assorbitore acustico Classe A e avere una classificazione antincendio completamente differente.
Per un prodotto destinato a scuole e uffici questo punto è essenziale.
Nella documentazione pubblica esaminata non risulta una classificazione EN 13501-1 del pannello ibrido PETG REVERSING completo. Il risultato acustico non deve quindi essere descritto come una certificazione generale del pannello per l’impiego edilizio.
Prima di una commercializzazione reale sarebbero necessari, in funzione dell’applicazione, verifiche su reazione al fuoco, durabilità, fissaggi, resistenza agli urti e gli altri requisiti applicabili al prodotto da costruzione.
Il pannello assorbe il suono: non sta dimostrando di isolare la facciata
Assorbimento acustico e isolamento acustico vengono spesso confusi, ma sono due proprietà differenti.
Assorbimento indica quanto una superficie limita la riflessione del suono all’interno di uno stesso ambiente.
Isolamento indica invece quanto una parete o una facciata riduce la trasmissione del suono da un ambiente all’altro o dall’esterno all’interno.
Il coefficiente αw = 0,90 riguarda il primo fenomeno.
Per l’isolamento della facciata REVERSING sono state svolte attività separate secondo UNI EN ISO 10140-2 e, durante la fase progettuale, le simulazioni avevano indicato un Rw complessivo dell’ordine di 53 dB per una determinata configurazione del prototipo.
Non è quindi corretto dire che il pannello PETG possieda “53 dB di isolamento” o che αw = 0,90 descriva la capacità della facciata di fermare il rumore esterno.
| Grandezza | Descrive |
|---|---|
| αw | Assorbimento del suono |
| Classe A ISO 11654 | Classe di assorbimento |
| Tempo di riverberazione | Persistenza del suono nella stanza |
| STI | Intelligibilità del parlato |
| Rw | Potere fonoisolante di un elemento separatore |
È proprio la possibilità di lavorare contemporaneamente su questi parametri differenti che rende interessante un sistema integrato di retrofit.
Lo Speech Transmission Index migliora, ma 0,52 non certifica da solo un’aula
Kentstrapper riporta inoltre un incremento dello STI da 0,47 a 0,52.
Lo Speech Transmission Index sintetizza quanto efficacemente un segnale parlato può essere compreso in un determinato ambiente, tenendo conto di effetti come riverberazione e rumore.
Il miglioramento osservato è coerente con la riduzione del riverbero.
Anche questo dato però è strettamente collegato alla configurazione sperimentale. Non significa che installando automaticamente il pannello in qualsiasi aula si ottenga STI 0,52.
Il valore dipende da:
- volume della stanza;
- posizione dell’oratore;
- posizione dell’ascoltatore;
- rumore di fondo;
- distribuzione delle superfici assorbenti;
- arredi;
- geometria;
- occupazione.
Per le scuole italiane, inoltre, il riferimento specifico per la qualità acustica interna è UNI 11532-2:2020, che considera sia il tempo di riverberazione sia l’intelligibilità del parlato e definisce criteri in funzione della destinazione d’uso e del volume dell’ambiente.
Quindi un pannello Classe A è uno strumento di progetto, non la certificazione acustica della stanza.
Il sistema funziona perché è ibrido
Un altro punto importante riguarda il ruolo della lana minerale.
La superficie PETG stampata non deve essere interpretata come l’unico elemento fonoassorbente.
Il progetto utilizza una configurazione ibrida nella quale la geometria stampata costituisce la superficie frontale e il materiale fibroso retrostante dissipa parte dell’energia sonora.
È proprio questo accoppiamento a produrre il comportamento misurato.
In termini progettuali, la superficie stampata svolge quindi almeno due funzioni:
- controlla in quale modo l’energia acustica raggiunge cavità e materiale assorbente;
- modifica riflessione e diffusione sulla faccia esposta.
La lana minerale svolge invece una parte importante della dissipazione attraverso l’interazione viscosa e termica dell’aria con la struttura fibrosa.
Per questo dire semplicemente “un pannello PETG stampato in 3D ha αw 0,90” sarebbe tecnicamente incompleto.
La formulazione corretta è che il pannello acustico ibrido costituito dalla superficie stampata e dal backing ha raggiunto αw = 0,90 nella configurazione di prova.
Otto elementi, 56 ore ciascuno
Il risultato acustico è interessante; il processo produttivo mostra invece molto chiaramente quanto lavoro resti prima di una produzione in scala.
La geometria completa è composta da otto sottocomponenti da circa 860 × 344 mm ciascuno.
Ognuno ha richiesto:
- circa 2,5 kg di PETG;
- circa 56 ore di stampa;
- nozzle da 0,8 mm;
- una velocità di deposizione deliberatamente contenuta.
Se gli otto moduli fossero prodotti in successione sulla stessa macchina, significherebbe circa 20 kg di PETG e 448 ore macchina, quasi diciannove giorni di funzionamento continuo.
Questi numeri non rappresentano una linea di produzione ottimizzata: appartengono al prototipo sperimentale e gli stessi ricercatori identificano il tempo di fabbricazione come uno dei limiti da affrontare.
| Dato del prototipo | Valore |
|---|---|
| Processo | FFF |
| Stampante | Kentstrapper Mille |
| Volume macchina | 1.000 × 1.000 × 1.000 mm |
| Materiale | PETG |
| Nozzle | 0,8 mm |
| Sottocomponenti | 8 |
| Dimensione di ciascun modulo | 860 × 344 mm |
| Materiale per modulo | circa 2,5 kg |
| Tempo per modulo | circa 56 h |
| Materiale totale teorico | circa 20 kg |
| Tempo sequenziale teorico | circa 448 h |
| Prestazione sistema | αw = 0,90, Classe A |
Questo è un buon esempio di una tecnologia che ha dimostrato la funzione prima di avere dimostrato l’economia della produzione.
Perché non è stato usato semplicemente un ugello molto più grande
La Mille attualmente viene proposta da Kentstrapper con ugelli fino a 1,4 mm e un estrusore high-flow. Il produttore afferma che ugelli di grande diametro possono ridurre sensibilmente i tempi rispetto alle configurazioni tradizionali da 0,4 mm.
Per il pannello REVERSING è stato però utilizzato un ugello da 0,8 mm e una velocità relativamente bassa.
Il motivo è la geometria stessa.
Una superficie alta, ondulata e perforata deve rimanere dimensionalmente stabile mentre viene costruita. Aumentare eccessivamente la portata significa depositare più materiale caldo per unità di tempo. Se lo strato sottostante non ha sufficiente tempo per solidificare, fori e curvature possono deformarsi.
Anche aumentare il diametro dell’ugello cambia il limite minimo delle feature riproducibili.
Questo è particolarmente importante in un componente nel quale il diametro del foro non è un dettaglio estetico ma una variabile acustica.
Ridurre il tempo da 56 a 20 ore sarebbe industrialmente molto interessante, ma la prestazione acustica dovrebbe essere nuovamente controllata se l’ottimizzazione produttiva modificasse sensibilmente geometria, spessore o tolleranza delle perforazioni.
La manifattura additiva è stata scelta perché la geometria varia localmente
Per una lastra perforata con centinaia di fori tutti uguali esistono processi molto più produttivi della stampa 3D: CNC, punzonatura, perforazione laser o stampaggio.
La giustificazione dell’AM emerge quando la forma varia continuamente.
Nel progetto REVERSING:
- la superficie è curva;
- la perforazione non è uniforme;
- le cavità variano;
- il modello può essere rigenerato parametricamente;
- la configurazione può teoricamente essere adattata a un ambiente diverso.
È quindi un caso di mass customization geometrica.
Una scuola con volume, disposizione e problemi acustici differenti potrebbe teoricamente utilizzare un pannello generato con parametri differenti senza richiedere un nuovo stampo dedicato.
Questa è probabilmente una delle applicazioni più interessanti della stampa 3D in architettura: non produrre economicamente milioni di pannelli identici, ma produrre famiglie di pannelli differenti mantenendo lo stesso workflow digitale.
Grasshopper collega il progetto acustico direttamente alla geometria
Il workflow parametrico è importante proprio perché permette di trattare il pannello come un sistema di variabili anziché come un disegno fisso.
Il progettista può definire:
- distribuzione delle aperture;
- diametro minimo e massimo;
- profondità;
- forma della superficie;
- spessore;
- dimensione del modulo.
Il modello viene successivamente verificato rispetto ai limiti della macchina.
Questa relazione fra performance design e Design for Additive Manufacturing è più interessante della semplice conversione di un file CAD in G-code.
La stampa diventa l’ultimo passaggio di un processo nel quale i requisiti prestazionali contribuiscono direttamente alla creazione della geometria.
Il vantaggio rispetto a un normale pannello fonoassorbente deve ancora essere valutato economicamente
La Classe A non è rara in assoluto nel mercato dei trattamenti acustici. Esistono già pannelli in lana minerale, fibra, schiuma, legno perforato o materiali riciclati capaci di raggiungere valori αw elevati.
Il significato del progetto non è quindi avere dimostrato per la prima volta che si possa costruire un pannello Classe A.
La domanda interessante è piuttosto:
la personalizzazione geometrica ottenuta con la stampa 3D offre vantaggi sufficienti da compensare il maggiore tempo di produzione?
Le possibili risposte potrebbero essere:
- integrazione con la facciata prefabbricata;
- customizzazione per singolo ambiente;
- libertà estetica;
- combinazione di diffusione e assorbimento;
- eliminazione di tooling;
- piccole serie;
- produzione locale.
Ma per una parete uniforme composta da centinaia di pannelli identici, un sistema industriale convenzionale potrebbe rimanere molto meno costoso.
Il prototipo non fornisce ancora un confronto completo di costo per metro quadrato fra queste alternative.
PETG non significa automaticamente materiale sostenibile
REVERSING pone particolare attenzione alla sostenibilità e sperimenta materiali come biopolimeri, polimeri riciclabili e argilla.
Il pannello acustico esaminato è però prodotto in PETG.
PETG significa polyethylene terephthalate glycol-modified ed è un termoplastico ampiamente utilizzato nella stampa FFF per la relativa facilità di processo, tenacità e stabilità.
Non è corretto descriverlo automaticamente come biopolimero o materiale a basso impatto soltanto perché è riciclabile tecnicamente.
L’impatto reale dipende da:
- origine della materia prima;
- eventuale contenuto riciclato;
- consumo energetico;
- percentuale di scarti;
- vita utile;
- possibilità reale di separarlo dalla lana minerale;
- logistica di fine vita.
La possibilità di smontare a secco il sistema REVERSING è interessante proprio perché potrebbe facilitare sostituzione e recupero dei singoli strati.
Ma reversibilità progettuale non equivale automaticamente a riciclo effettivo.
Anche la stampa FFF produce un proprio impatto ambientale
Una produzione da 56 ore implica energia consumata da estrusore, motori, elettronica ed eventualmente camera termica e piano.
La Mille ha un volume di costruzione di un metro cubo e dispone nella configurazione attuale di camera riscaldata fino a 60 °C e piano fino a 120 °C.
Non significa che tutti questi sistemi abbiano lavorato alla massima potenza durante la produzione REVERSING, ma evidenzia perché un’analisi ambientale seria debba considerare il processo completo.
Se una geometria AM permette di evitare stampi utilizzati per soli otto pezzi, il bilancio può essere favorevole.
Se invece vengono stampati migliaia di pannelli identici per 56 ore ciascuno, il confronto con tecniche industriali convenzionali cambia completamente.
La sostenibilità deve quindi essere valutata per applicazione, non attribuita al processo additivo in astratto.
Per arrivare davvero nelle scuole servono altri requisiti oltre all’acustica
Il test del maggio 2026 dimostra una caratteristica fondamentale: la prestazione acustica.
Un prodotto edilizio destinato a uso quotidiano deve affrontare però anche altre verifiche.
Per un rivestimento interno possono essere rilevanti:
- reazione al fuoco;
- produzione di fumo;
- resistenza agli urti;
- stabilità degli agganci;
- durabilità;
- pulizia;
- resistenza a detergenti;
- emissioni in ambiente interno;
- comportamento all’umidità;
- manutenzione;
- sostituibilità.
In una scuola la resistenza agli urti accidentali e la possibilità di pulire il pannello assumono un’importanza maggiore rispetto a un normale dimostratore da laboratorio.
Il PETG possiede caratteristiche meccaniche utili, ma queste proprietà devono essere valutate sul componente stampato, che è anisotropo e presenta layer e perforazioni.
Una prova acustica positiva non sostituisce quindi la caratterizzazione meccanica.
La geometria perforata può essere contemporaneamente un vantaggio e un punto debole
Le aperture necessarie alla funzione acustica riducono localmente la sezione resistente.
Su un pannello che non svolge funzione portante questo può non rappresentare un problema significativo, ma la struttura deve comunque sopportare movimentazione, installazione e utilizzo.
La stessa superficie ondulata produce zone localmente più rigide e altre più flessibili.
Il comportamento dipenderà da:
- spessore delle pareti;
- orientamento dei layer;
- numero di perimetri;
- geometria dei fori;
- materiale;
- fissaggio al modulo.
Questo è un ulteriore esempio di come progettazione acustica e progettazione meccanica non possano essere sviluppate completamente separate.
Il mock-up in scala reale non è ancora un prodotto commerciale
REVERSING ha raggiunto nel 2026 la fase di prototipazione e validazione di un mock-up in scala reale.
Per renderlo compatibile sia con la camera acustica sia con le capacità produttive, il progetto è stato modificato durante lo sviluppo: l’altezza complessiva del prototipo è passata da 3,00 a 2,90 m, mentre la larghezza del modulo opaco è stata portata da 1,50 m a circa 1,00 m.
Questa è una normale attività di engineering sperimentale.
Dimostra anche perché sia prematuro descrivere REVERSING come un sistema di facciata già disponibile per un normale capitolato commerciale.
Al settembre 2026 siamo davanti a un sistema sperimentale progettato, prototipato e testato, con risultati acustici misurabili.
L’industrializzazione su scala più ampia rappresenta una fase successiva.
La misura più interessante potrebbe non essere αw, ma il tempo necessario per produrlo
Dal punto di vista della ricerca, αw = 0,90 dimostra che la strategia geometrica funziona.
Dal punto di vista industriale, le 56 ore per modulo descrivono invece il problema che dovrà essere risolto.
Esistono diverse strade possibili:
- ottimizzare traiettorie e accelerazioni;
- aumentare la portata;
- utilizzare ugelli maggiori nelle regioni compatibili;
- ridurre materiale dove non necessario;
- stampare contemporaneamente più elementi;
- parallelizzare la produzione su più macchine;
- modificare la suddivisione modulare;
- utilizzare processi additive differenti.
Nessuna di queste possibilità è gratuita.
Una modifica che riduca drasticamente il tempo ma cambi perforazioni o cavità può alterare la risposta acustica.
L’industrializzazione dovrà quindi trasformare il problema in una vera ottimizzazione multi-obiettivo: tempo, materiale, costo, precisione e prestazione acustica.
La stampante Mille è molto più grande dei singoli moduli, ma questo non significa automaticamente che il pannello vada stampato intero
Con un volume di 1.000 × 1.000 × 1.000 mm, la Mille permette di produrre ogni sottocomponente da 860 × 344 mm comodamente all’interno della propria area utile.
Potrebbe sembrare naturale cercare di eliminare completamente le giunzioni.
Nel settore edilizio, però, modularizzare può avere vantaggi.
Un elemento più piccolo:
- è più semplice da sostituire;
- può essere movimentato da una persona;
- riduce la perdita in caso di fallimento della stampa;
- permette differenti configurazioni;
- facilita il trasporto;
- può essere prodotto parallelamente.
Il valore di un grande volume di stampa non consiste quindi sempre nel riempirlo completamente.
Può consistere semplicemente nel disporre di maggiore libertà per progettare i singoli moduli senza essere vincolati dalle dimensioni tipiche di una stampante desktop.
Assorbimento, isolamento e retrofit energetico vengono integrati nello stesso componente edilizio
Uno degli aspetti più interessanti di REVERSING è proprio l’integrazione.
L’intervento su una scuola esistente normalmente può richiedere lavori separati per:
- isolamento termico;
- sostituzione degli infissi;
- controllo solare;
- trattamento acustico;
- finiture interne;
- eventuale produzione fotovoltaica.
Un sistema prefabbricato off-site cerca invece di combinare più funzioni in un pacchetto.
Questo può ridurre tempi di cantiere, un tema particolarmente importante negli edifici scolastici dove le finestre disponibili per eseguire lavori sono limitate.
La configurazione a secco facilita inoltre la sostituzione futura dei sottocomponenti.
Il pannello acustico stampato deve quindi essere valutato non soltanto come oggetto autonomo, ma come parte di un sistema di retrofit multifunzionale.
Per le scuole la prestazione alle medie frequenze è particolarmente importante
Le riduzioni dichiarate del riverbero a 500 e 1.000 Hz sono rilevanti perché queste frequenze ricadono in una regione importante per l’intelligibilità del parlato.