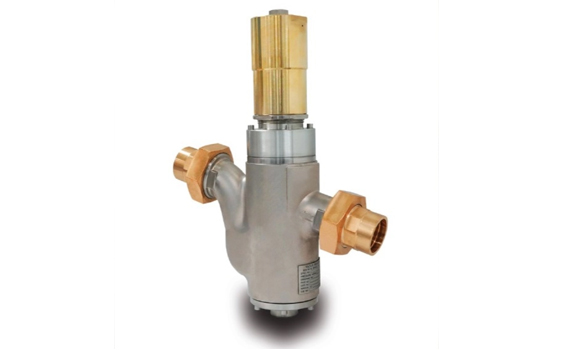
La US Navy ha installato su un sottomarino nucleare d’attacco classe Seawolf una valvola di riduzione della pressione dell’acqua il cui corpo è stato prodotto in lega rame-nichel mediante Laser Powder Bed Fusion. Il componente sostituisce una valvola arrivata alla fine della propria vita utile e, soprattutto, risolve un problema tipico delle flotte militari mature: il getto necessario per produrre il corpo originale non veniva realizzato da oltre dieci anni e ripristinare la tradizionale catena di fusione avrebbe comportato un lead time stimato in 16 mesi. La nuova route additive ha portato dalla produzione alla certificazione e all’installazione in nove mesi, permettendo al sottomarino di tornare in servizio attivo.
Sette mesi risparmiati possono sembrare un risultato meno spettacolare rispetto alle riduzioni dell’80 o 90% talvolta associate all’additive manufacturing, ma in questo caso il vero significato è differente: non si trattava di produrre un dimostratore, un utensile o un componente non critico. La Marina ha inserito un corpo valvola metallico realizzato in AM nella normale catena industriale di un componente destinato a un sottomarino nucleare, mantenendo controlli, prove e processo di approvazione previsti per l’hardware navale. La tecnologia additiva non ha eliminato il processo industriale tradizionale: ha sostituito precisamente il passaggio che costituiva il collo di bottiglia, cioè la produzione del grezzo mediante fusione.
Non è stata stampata l’intera valvola
Il componente realizzato in additive manufacturing è il valve body, cioè il corpo principale della valvola. Penn United Technologies, con sede a Cabot in Pennsylvania, lo ha prodotto in lega rame-nichel mediante PBF-LB, Laser Beam Powder Bed Fusion, partendo dai disegni legacy esistenti. Il progetto originale non è stato radicalmente ripensato per sfruttare libertà geometriche tipiche dell’AM: l’obiettivo della Navy era sostituire il getto convenzionale con una route produttiva alternativa mantenendo il più possibile la configurazione già approvata.
Dopo la stampa, il corpo è stato consegnato a VACCO Industries in California, che lo ha inserito nella propria normale catena produttiva eseguendo machining finale, finitura, controlli non distruttivi e assemblaggio della valvola. Puget Sound Naval Shipyard and Intermediate Maintenance Facility ha poi effettuato ulteriori prove idrostatiche e completato le procedure necessarie prima dell’installazione.
La sequenza reale è quindi disegno legacy → corpo near-net-shape PBF-LB → machining e finitura → NDT → assemblaggio → prove Navy → installazione. Definirla semplicemente una “valvola stampata in 3D” è comprensibile in un titolo, ma tecnicamente riduce un processo molto più interessante: l’AM è stato inserito all’interno di una supply chain esistente anziché tentare di sostituirla integralmente.
Il problema nasce dall’obsolescenza industriale, non dall’impossibilità tecnica di fondere il pezzo
Il produttore originale non realizzava da più di un decennio il getto necessario. Riprendere la produzione tradizionale avrebbe richiesto disponibilità di fonderia, tooling, pianificazione e capacità produttiva in un settore nel quale la base statunitense di casting e forging si è fortemente ridotta rispetto agli anni della Guerra Fredda.
Questo è uno dei problemi più importanti che la US Navy sta cercando di affrontare attraverso additive manufacturing. Una nave o un sottomarino possono rimanere operativi per decenni, mentre fornitori, stampi e processi utilizzati alla costruzione originale possono scomparire molto prima. Quando un componente viene richiesto in uno o pochi esemplari, riattivare una supply chain pensata per fusioni convenzionali può diventare economicamente e temporalmente sproporzionato.
L’AM modifica l’equazione perché riduce la dipendenza da tooling specifico. Rimangono polvere, macchina, parametri qualificati, post-processing e controllo, ma non è necessario ricostruire l’intera attrezzatura di fusione per produrre un singolo grezzo.
Da 16 a 9 mesi: circa il 44% in meno sul percorso complessivo
Il lead time convenzionale stimato era di 16 mesi. Il componente additivo è stato prodotto, certificato e installato in nove. La riduzione complessiva è quindi di circa sette mesi, corrispondenti a poco meno del 44%.
È importante specificare che i nove mesi non rappresentano il solo tempo macchina della PBF-LB. La stampa del corpo costituisce una piccola porzione dell’intero calendario. Dentro quei nove mesi sono entrati sviluppo della route produttiva, produzione, lavorazioni, controllo, assemblaggio, ulteriori prove della Navy, certificazione e installazione.
Questo spiega anche perché la Marina ritenga che eventuali componenti successivi possano essere consegnati più rapidamente. Una parte significativa del lavoro effettuato sulla prima unità ha riguardato la creazione e maturazione del processo. Una volta stabiliti dati di produzione, controlli e documentazione, il secondo corpo non dovrebbe richiedere nuovamente tutto lo stesso lavoro di industrializzazione.
Il primo pezzo paga il costo della conoscenza
È un principio fondamentale nell’AM qualificato. La velocità del laser non determina da sola il lead time. Prima di produrre un componente destinato a un ambiente regolato bisogna conoscere e controllare macchina, polvere, parametri, trattamento termico, orientamento, post-processing e procedure di ispezione.
Il primo componente porta quindi con sé gran parte del costo di creazione del technical data package. I successivi possono sfruttare quella conoscenza già sviluppata.
Per una flotta che utilizza molte parti legacy con problemi analoghi, questo è probabilmente più importante del risparmio ottenuto sul singolo corpo valvola. Il vero capitale prodotto dal progetto non è soltanto la valvola installata sul Seawolf: è anche il processo replicabile che rimane disponibile per future necessità.
La lega rame-nichel non è una scelta casuale
Le leghe Cu-Ni sono tradizionalmente utilizzate in ambiente marino per la loro combinazione di resistenza alla corrosione in acqua di mare, proprietà meccaniche e comportamento in sistemi fluidici. In questo caso la Navy non ha scelto il materiale per dimostrare che fosse possibile stampare una nuova lega, ma per ottenere un componente compatibile con requisiti e funzione del sistema esistente.
Penn United indica oggi esplicitamente di essere approvata nell’ambito della Maritime Industrial Base per additive manufacturing in Cu/Ni e 316L, oltre a fornire machining e post-processing di componenti per valvole e sistemi di controllo fluidico.
Questo è importante perché la disponibilità commerciale di una polvere non equivale alla disponibilità di un processo qualificato. Per componenti navali non basta acquistare una lega Cu-Ni e caricarla su una LPBF: macchina, materia prima e finestra di processo devono produrre proprietà sufficientemente ripetibili da poter rientrare nella specifica approvata.
Laser Powder Bed Fusion al posto della fusione, non al posto del machining
La PBF-LB permette di ottenere un grezzo molto più vicino alla geometria finale rispetto a molte fusioni tradizionali. Il corpo viene formato direttamente strato dopo strato, fondendo selettivamente la polvere con un laser.
La Navy sottolinea che questo approccio near-net-shape ha ridotto quantità di machining e finishing necessari. È un vantaggio particolarmente importante quando il materiale e il componente richiedono molte operazioni successive.
Ma “near-net-shape” non significa “net-shape”. Superfici di tenuta, sedi, filetti, interfacce e quote funzionali continuano spesso a richiedere machining. Nel caso Seawolf, VACCO ha mantenuto proprio questa parte della propria catena convenzionale.
È un ottimo esempio di hybrid manufacturing: l’AM produce il volume complesso iniziale, mentre la lavorazione sottrattiva fornisce le superfici funzionali che richiedono precisione e finitura più elevate.
Accuracy della LPBF e tolleranza della valvola sono due cose differenti
Una macchina PBF-LB può generare geometrie molto accurate, ma una valvola deve rispettare tolleranze su accoppiamenti, sedi e superfici che possono essere più strette della capacità as-built del processo.
Inoltre una parte metallica LPBF può subire distorsione termica e stress residui. Per questo la route finale deve considerare sovrametallo e riferimenti per lavorazioni successive.
È quindi tecnicamente più corretto vedere il corpo stampato come un grezzo ingegnerizzato rispetto a immaginarlo come un pezzo finito che esce dalla camera e viene montato direttamente sul sottomarino.
La Navy sostiene che la route AM riduca alcuni problemi tipici del casting
Il Submarine Industrial Base Program Office ha evidenziato la possibilità di evitare difetti associati alle fusioni, citando porosità interna e inclusioni superficiali che possono generare scarti o richiedere ulteriori lavorazioni.
Il concetto va però formulato con cautela: la PBF-LB non è intrinsecamente priva di porosità o difetti. Lack of fusion, keyhole porosity, inclusioni, spatter e difetti legati alla polvere possono comparire anche nel metal additive manufacturing.
La differenza è che si passa a un processo diverso, con difettologia e modalità di controllo differenti. Una PBF-LB qualificata può offrire elevata ripetibilità e ridurre determinati problemi incontrati nella supply chain della fusione, ma non elimina la necessità di controllo qualità.
Proprio per questo il corpo ha affrontato NDT e ulteriori prove prima dell’installazione.
Cambiare processo non ha ridotto i requisiti di approvazione
È forse uno dei punti più significativi dell’intero progetto. La Navy specifica che requisiti di ispezione, testing e approvazione sono rimasti invariati nonostante il passaggio dalla fusione all’additive manufacturing.
L’obiettivo non era ottenere una deroga perché il pezzo serviva urgentemente. Era dimostrare che una diversa route produttiva potesse soddisfare gli stessi requisiti funzionali previsti per il componente.
È questa distinzione che separa una vera applicazione industriale dall’uso dell’AM come soluzione temporanea di emergenza.
Il corpo stampato è stato sottoposto a controlli non distruttivi
VACCO ha eseguito i controlli iniziali all’interno della propria catena. Successivamente l’assemblato è passato attraverso ulteriori verifiche della Marina, comprese prove idrostatiche presso Puget Sound Naval Shipyard.
Una prova idrostatica permette di verificare integrità e comportamento del componente sottoponendolo a pressione con un fluido. Per una valvola è un passaggio particolarmente importante perché eventuali difetti possono manifestarsi sotto forma di perdita o incapacità di mantenere la pressione prevista.
Il dettaglio mostra ancora una volta che la qualificazione non riguarda semplicemente il coupon materiale: il componente assemblato deve funzionare come sistema.
La valvola è ora effettivamente installata
A luglio 2026 VACCO aveva annunciato che la pressure regulating valve aveva completato i test ed era pronta per l’installazione su un sottomarino. L’aggiornamento pubblicato dal Submarine Industrial Base Program Office il 5 ottobre compie il passaggio successivo: la valvola è stata installata su un Seawolf-class submarine e il sottomarino è successivamente tornato in servizio attivo.
È una distinzione importante nella cronologia della notizia. A luglio avevamo qualified and ready for installation; a ottobre abbiamo installed and operational vessel returned to fleet.
La Navy non identifica pubblicamente quale dei tre sottomarini classe Seawolf abbia ricevuto il componente, quindi è meglio non attribuire la valvola a USS Seawolf, USS Connecticut o USS Jimmy Carter senza una fonte ufficiale.
Il componente viene indicato come PL-30
La comunicazione della Navy identifica l’hardware come PL-30 valve. Il tipo di valvola viene descritto più precisamente come flushing-water pressure-reducing valve.
Anche qui è preferibile evitare interpretazioni oltre ciò che è stato pubblicato. Non sono state rese disponibili tutte le caratteristiche operative, pressioni, dimensioni o posizione precisa del componente nel sottomarino.
È normale che una parte delle informazioni riguardanti sistemi installati su sottomarini nucleari rimanga limitata.
La geometria non è stata riprogettata per l’AM
Questo aspetto rende il progetto particolarmente istruttivo. Molte presentazioni sull’additive manufacturing insistono su topology optimization, lattice e part consolidation. Qui la Navy ha scelto quasi l’opposto: replicare il componente legacy il più fedelmente possibile.
La ragione è industriale. Cambiare la geometria avrebbe introdotto ulteriori attività di engineering e qualifica. Se l’obiettivo è sostituire rapidamente una parte già conosciuta, mantenere design e interfacce riduce il numero di variabili.
Non è quindi una dimostrazione di DfAM estremo. È una dimostrazione di manufacturing substitution.
Ed è probabilmente questo che la rende più facilmente scalabile verso migliaia di ricambi obsoleti.
L’AM può creare valore anche senza cambiare il CAD
Nel settore si tende spesso a misurare il valore dell’AM attraverso riduzione del peso o consolidamento di parti. Ma nei ricambi legacy il valore può essere completamente diverso: availability.
Un componente con design mediocre ma disponibile in nove mesi può essere economicamente infinitamente più utile di un componente ottimizzato che richiede sedici mesi di supply chain.
In manutenzione navale il costo della parte è inoltre spesso minuscolo rispetto al costo di un asset indisponibile. Un sottomarino fermo perché manca una valvola rappresenta una perdita operativa sproporzionata rispetto al valore dell’hardware stesso.
Il vero KPI è “time returned to the fleet”
Il Submarine Industrial Base Program Office usa frequentemente il concetto di returning time to the fleet. È un modo interessante di misurare l’AM.
Invece di chiedere esclusivamente:
- quanto costa la parte;
- quanto dura la stampa;
la domanda diventa:
- quante settimane di manutenzione evitiamo;
- quando la nave può tornare operativa.
È una metrica estremamente coerente con il problema della Marina statunitense, che deve contemporaneamente costruire nuovi Columbia e Virginia e mantenere in servizio una flotta esistente con numerosi problemi di backlog manutentivo.
La classe Seawolf rende l’obsolescenza particolarmente comprensibile
I Seawolf furono progettati e costruiti in un’epoca industriale differente. La classe comprende soltanto tre unità, quindi molti componenti hanno volumi di ricambio estremamente bassi.
Per un fornitore tradizionale mantenere tooling e capacità dedicati per decenni a una parte richiesta raramente può essere economicamente poco attraente.
È esattamente il tipo di scenario nel quale il digital inventory e l’AM diventano interessanti: conservare dati e processi invece di mantenere fisicamente tooling e scorte per ogni possibile ricambio.
Ma un disegno storico non è automaticamente un technical data package additive
Penn United è partita da legacy drawings, ma trasformare quei disegni in un processo PBF-LB richiede molte decisioni: modello digitale, orientamento, supporti, allowances per machining, parametri, heat treatment e piano di ispezione.
Una parte significativa del lavoro è quindi la trasformazione di una definizione pensata per fusione in una definizione producibile e controllabile mediante AM.
Una volta sviluppato, quel pacchetto può essere conservato e riutilizzato.
È qui che nasce il concetto di digital spare.
Il digital inventory non è semplicemente una cartella piena di STL
Per una parte qualificata, l’inventario digitale deve contenere molto più della geometria. Deve identificare revisione del componente, materiale, processo approvato, macchina o classe di macchine autorizzata, parameter set, trattamenti, controlli e criteri di accettazione.
La US Navy sta lavorando proprio alla creazione di repository e technical data package che possano essere trasferiti fra siti produttivi qualificati.
L’Additive Manufacturing Center of Excellence di Danville è stato creato anche con questo obiettivo: sviluppare processi e poi distribuire la capacità a una rete più ampia, evitando che ogni componente debba essere reinventato da zero.
Il vero obiettivo non è stampare sempre nello stesso centro
La strategia Navy è costruire una rete di fornitori e strutture abilitate a produrre parti da package approvati. La Marina indica oggi oltre 60 fornitori coinvolti nelle attività advanced manufacturing e più di cento componenti AM già installati su navi e sottomarini.
La direzione di lungo periodo è quindi distributed manufacturing qualificato.
Non significa che qualsiasi officina con una LPBF possa stampare la valvola PL-30. Significa che un processo maturato una volta può, in prospettiva, essere trasferito a siti che dispongono di equipment, qualità e qualifiche coerenti.
È un modello molto diverso dalla normale stampa 3D decentralizzata consumer.
La Navy sta standardizzando anche i materiali additive
Negli ultimi anni NAVSEA ha pubblicato specifiche militari dedicate ai materiali AM e sta lavorando su diverse combinazioni processo-materiale destinate a diventare sostituti intercambiabili di materiali ottenuti con route convenzionali.
È un passaggio essenziale per scalare. Qualificare individualmente ogni componente, macchina e fornitore con campagne completamente nuove renderebbe l’AM troppo lento e costoso.
Una specifica materiale-processo comune permette invece di creare una base tecnica riutilizzabile, riducendo test ridondanti pur mantenendo criteri di accettazione.
Il progetto Cu-Ni del Seawolf va letto all’interno di questa strategia più ampia.
Penn United possiede già capacità MIB in Cu-Ni e 316L
Il fornitore indica espressamente attività di metal additive manufacturing per Marine Industrial Base valve and flow-control products e approvazioni in Cu/Ni e 316L.
È un dettaglio importante perché mostra che il progetto non è rimasto isolato come esperimento one-off. La capacità produttiva è stata inserita nell’offerta del fornitore per applicazioni navali future.
Lo stesso vale per VACCO: l’azienda ha dichiarato che il programma ha richiesto modifiche interne dalla gestione della configurazione fino ai controlli qualità e che intende utilizzare l’esperienza acquisita per altri progetti AM.
Quindi il valore è anche creare nuovi fornitori AM maturi
La Marina non ha ottenuto soltanto una valvola. Ha portato un OEM e un fornitore additive attraverso l’intera sequenza di configurazione, produzione, ispezione, assemblaggio e approvazione.
Drazen Hadzialic, responsabile della produzione AM per il SIB Program Office, ha sottolineato proprio questo aspetto: lavorare attraverso l’intero processo con il produttore originale significa lasciare sul mercato un fornitore che ora possiede esperienza utilizzabile per futuri componenti.
È una forma di capacity building industriale.
La supply chain navale statunitense ha un problema strutturale di fusioni e forgiati
La US Navy ha dichiarato apertamente che negli Stati Uniti il numero di aziende attive in casting e forging si è drasticamente ridotto rispetto agli anni Ottanta. La conseguenza sono lunghi lead time per valvole, manifold, raccordi e altri componenti complessi.
L’AM non può sostituire tutte le fusioni. Per parti molto grandi, semplici o prodotte in volumi elevati il processo tradizionale può rimanere molto più economico.
Ma sui componenti low volume + obsolete tooling + critical lead time, la situazione cambia completamente.
La PL-30 sembra quasi un caso costruito appositamente per mostrare questa intersezione.
Low volume è un vantaggio strutturale per l’AM
Uno stampo o un pattern dedicato distribuisce il proprio costo su tutte le parti prodotte. Se vengono realizzate centomila valvole, il tooling pesa poco per unità. Se ne serve una ogni dieci anni, il costo e soprattutto il tempo necessario per ripristinarlo diventano difficili da giustificare.
L’AM riduce fortemente questa dipendenza dalla quantità.
Non rende il singolo pezzo necessariamente economico in senso assoluto, ma rende economicamente possibile produrre uno senza dover prima ricostruire una linea destinata a produrne migliaia.
È proprio la logica dello spare part on demand.
Il costo della parte non è stato pubblicato
La Navy non indica quanto sia costato produrre, qualificare e installare il primo PL-30 in AM, né fornisce un confronto diretto con il costo del percorso di fusione.
Non bisogna quindi dedurre automaticamente che l’AM abbia ridotto il prezzo unitario.
Il primo componente potrebbe anche essere costato di più, considerando engineering e qualification.
Il vantaggio documentato è il tempo e la disponibilità. Nelle successive produzioni, grazie ai dati già sviluppati, è ragionevole attendersi una riduzione sia del lead time sia della quota di engineering, ma non è stato pubblicato un costo unitario.
In un sottomarino il costo dell’indisponibilità cambia comunque il calcolo
Il confronto corretto non è semplicemente costo AM vs costo casting. Bisogna aggiungere il costo operativo del ritardo.
Se un componente più caro permette di restituire un asset strategico alla flotta mesi prima, il valore economico complessivo può essere positivo anche quando il pezzo costa più del getto convenzionale.
È uno dei casi nei quali il tradizionale confronto €/kg è particolarmente poco significativo.
La LPBF è stata scelta anche perché permette un near-net-shape relativamente preciso
Per una valvola di dimensioni compatibili, PBF-LB offre dettaglio e controllo geometrico difficili da ottenere con processi additive a deposizione più grossolana.
Alternative come WAAM o directed energy deposition possono offrire build rate superiori su componenti grandi, ma producono superfici e tolleranze che richiedono quantità maggiori di machining.
La selezione del processo dipende quindi dalla scala e dalla geometria del componente.
La Navy utilizza infatti più famiglie AM contemporaneamente: PBF-LB per alcuni componenti, wire-arc per elementi molto più grandi e cold spray anche per riparazioni.
Non esiste “la tecnologia AM della Navy”
Questo caso non deve essere generalizzato. In altri progetti navali sono state utilizzate WAAM, cold spray, binder/processi differenti e polimeri.
La logica è scegliere la tecnologia che risolve il particolare bottleneck.
Per la PL-30 il problema era ottenere un corpo metallico Cu-Ni relativamente preciso senza attendere un nuovo casting.
PBF-LB è risultata la route appropriata.
Il progetto mostra anche la maturazione del metal AM nella Marina
Nel 2018 NAVSEA annunciava l’approvazione del proprio primo componente metallico additivo destinato a un trial su una portaerei. Otto anni dopo, nel 2026, la Navy parla ormai di metal AM come strumento operativo per risolvere problemi reali di sustainment.
Nel frattempo ha sviluppato specifiche materiali, centri di eccellenza, reti di fornitori e procedure per inserire componenti AM nel normale procurement.
La PL-30 è quindi significativa non perché sia “la prima parte metallica stampata della Marina”, cosa che non è, ma perché dimostra quanto sia cambiato il livello di integrazione della tecnologia.
Anche sui sottomarini esistono già altri programmi AM
La Navy ha già installato componenti additivi su Ohio e altre classi e sta lavorando all’introduzione di hardware Level I/SUBSAFE.
Questo contesto è importante perché evita di attribuire alla valvola Seawolf un primato troppo ampio. Il suo valore specifico è l’uso di PBF-LB Cu-Ni per sostituire un corpo valvola legacy attraverso il normale OEM e la catena di manutenzione, con installazione completata e nave ritornata operativa.
È un caso di sustainment, più che un record tecnologico.
SUBSAFE non va attribuito automaticamente alla PL-30
La Navy sta sviluppando separatamente componenti AM per applicazioni SUBSAFE e Level I, e ha già annunciato contratti e programmi specifici. Ma la documentazione pubblica sulla PL-30 non la identifica esplicitamente come componente SUBSAFE.
È quindi meglio non scrivere “prima valvola SUBSAFE stampata in 3D sul Seawolf” senza una conferma ufficiale.
Un componente installato su un sottomarino non è automaticamente SUBSAFE: la classificazione dipende dalla funzione e dalla sua relazione con l’integrità dello scafo e con i sistemi critici per il recupero da allagamenti.
Lo stesso vale per il termine “safety critical”
La valvola ha certamente affrontato un iter rigoroso, ma la fonte pubblica non fornisce abbastanza informazioni per assegnarle autonomamente una categoria di criticità specifica.
È preferibile descrivere esattamente ciò che sappiamo: componente installato su sottomarino nucleare, soggetto ai normali requisiti Navy di ispezione, testing e approvazione.
È già un risultato sufficientemente significativo senza aggiungere qualifiche non documentate.
Il modello più interessante è “legacy design, modern manufacturing”
Il caso Seawolf sintetizza molto bene una delle direzioni più pragmatiche dell’additive manufacturing industriale: non ridisegnare necessariamente ogni componente, ma utilizzare un processo moderno per mantenere utilizzabili asset progettati decenni prima.
Il design può rimanere quasi identico. Quello che cambia è la supply chain.
casting drawing → digital manufacturing route
È una trasformazione meno visibile di un lattice o di un manifold consolidato, ma probabilmente molto più importante per manutenzione, ferroviario, energia, difesa e industria pesante.
Il vantaggio aumenta con l’età della piattaforma
Più un impianto rimane in servizio, più aumenta la probabilità che i fornitori originari abbiano cessato un prodotto, perso tooling o abbandonato il mercato.
L’AM può quindi avere un valore crescente proprio sugli asset più vecchi.
Non perché la macchina possa “stampare qualsiasi ricambio”, ma perché permette di ricostruire una nuova supply chain digitale per quei componenti che possiedono geometria, materiale e volumi compatibili.
La parte più difficile resta decidere quali ricambi abbiano senso
Digitalizzare tutto indiscriminatamente sarebbe costoso. Una Marina deve individuare componenti con combinazione favorevole di:
- lead time elevato;
- domanda bassa ma critica;
- tooling obsoleto;
- dimensioni compatibili;
- materiale qualificabile;
- sufficiente documentazione tecnica.
La PL-30 soddisfaceva evidentemente molti di questi criteri.
È proprio questo tipo di screening che trasforma un programma AM da una collezione di dimostratori a una vera strategia di supply chain.
Nove mesi sono ancora tanti, ma è il numero sbagliato su cui fermarsi
A prima vista una tecnologia associata alla “rapid manufacturing” che richiede nove mesi potrebbe sembrare poco convincente. In realtà il componente fisico può essere prodotto molto più rapidamente: è qualification e integration a dominare il primo percorso.
Ora che i dati sono stati sviluppati, la stessa Navy ritiene che una produzione successiva possa richiedere meno tempo.
È quindi il second-part lead time che diventerà una metrica particolarmente interessante.
Se il primo componente richiede nove mesi ma il successivo poche settimane, il valore del technical data package diventa evidente.
La PL-30 dimostra soprattutto che l’AM può diventare invisibile
La maturità di una tecnologia produttiva arriva quando il cliente non acquista più “una parte stampata in 3D”, ma semplicemente la parte che gli serve. VACCO ha integrato il corpo additivo nella propria catena, lo ha lavorato e assemblato e la Navy ha applicato i propri controlli.
Dal punto di vista del sottomarino, ciò che conta è che la valvola funzioni.
È forse questa la parte più significativa del caso Seawolf: l’additive manufacturing non è stato utilizzato per creare una geometria futuristica, ma per far sparire sette mesi da una catena di approvvigionamento che non riusciva più a fornire un ricambio in tempo.
Per la manutenzione di flotte e infrastrutture costruite per durare decenni, questa capacità di ricreare rapidamente una supply chain può avere molto più valore della possibilità di creare geometrie impossibili.
Tabelle tecniche
| Valvola Seawolf PL-30 | Dato |
|---|---|
| Applicazione | Flushing-water pressure-reducing valve |
| Piattaforma | Sottomarino classe Seawolf |
| Unità specifica | Non resa pubblica |
| Parte AM | Corpo valvola |
| Materiale | Lega rame-nichel |
| Processo | PBF-LB / Laser Powder Bed Fusion |
| Produttore corpo | Penn United Technologies |
| OEM / assemblaggio | VACCO Industries |
| Installazione/test finali | Puget Sound Naval Shipyard & IMF |
| Stato | Installata; sottomarino tornato in servizio |
| Percorso tradizionale | Percorso AM |
|---|---|
| Nuovo casting necessario | Corpo PBF-LB |
| Tooling/supply chain legacy | Technical data package digitale |
| Lead time stimato 16 mesi | 9 mesi primo ciclo completo |
| Grezzo da fondere | Near-net-shape stampato |
| Machining | Machining ancora necessario |
| NDT e approvazione | NDT e approvazione invariati |
| Lead time | Valore |
|---|---|
| Casting tradizionale previsto | 16 mesi |
| AM: produzione-certificazione-installazione | 9 mesi |
| Tempo risparmiato | 7 mesi |
| Riduzione approssimativa | ~44% |
| Produzioni successive | Navy prevede tempi inferiori |
| Catena produttiva | Responsabilità |
|---|---|
| Disegni legacy | Base geometrica |
| Penn United | Produzione Cu-Ni PBF-LB |
| VACCO | Machining, finitura, NDT, assemblaggio |
| US Navy | Ulteriori test e approvazione |
| Puget Sound Naval Shipyard | Hydrostatic testing/installazione |
| Casting e PBF-LB | Considerazione |
|---|---|
| Tooling | Maggiore nel casting |
| Piccole quantità | AM potenzialmente favorito |
| Near-net-shape | Possibile con entrambi |
| Machining finale | Ancora necessario |
| Porosità | Possibile in entrambi, con meccanismi differenti |
| Difetti AM | Lack of fusion, keyhole, inclusioni ecc. |
| Difetti casting | Shrinkage, inclusioni, porosità ecc. |
| Qualità | Dipende dal processo qualificato, non dal nome della tecnologia |
| Perché Cu-Ni | Rilevanza |
|---|---|
| Ambiente marino | Elevata resistenza alla corrosione |
| Fluid handling | Materiale già utilizzato in applicazioni navali |
| AM | Richiede processo specificamente qualificato |
| Penn United | MIB-approved in Cu/Ni e 316L |
| Cosa non va confuso | Interpretazione corretta |
|---|---|
| “Valvola stampata” | Il corpo valvola è AM; assemblaggio e machining restano convenzionali |
| 9 mesi | Intero percorso iniziale, non print time |
| 44% più veloce | Riduzione del lead time complessivo rispetto ai 16 mesi stimati |
| Cu-Ni powder | Disponibilità della polvere non equivale a processo qualificato |
| Near-net-shape | Non significa componente finito |
| AM elimina porosità | Falso: cambia la difettologia, non la elimina |
| Legacy design | Il componente non è stato radicalmente ridisegnato per AM |
| Seawolf | La Navy non identifica pubblicamente quale unità |
| Installato su sottomarino | Non equivale automaticamente a classificazione SUBSAFE |
| Qualified process | Non significa che qualsiasi macchina possa produrre la parte |
| Digital inventory | Comprende processo e qualità, non soltanto STL |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).