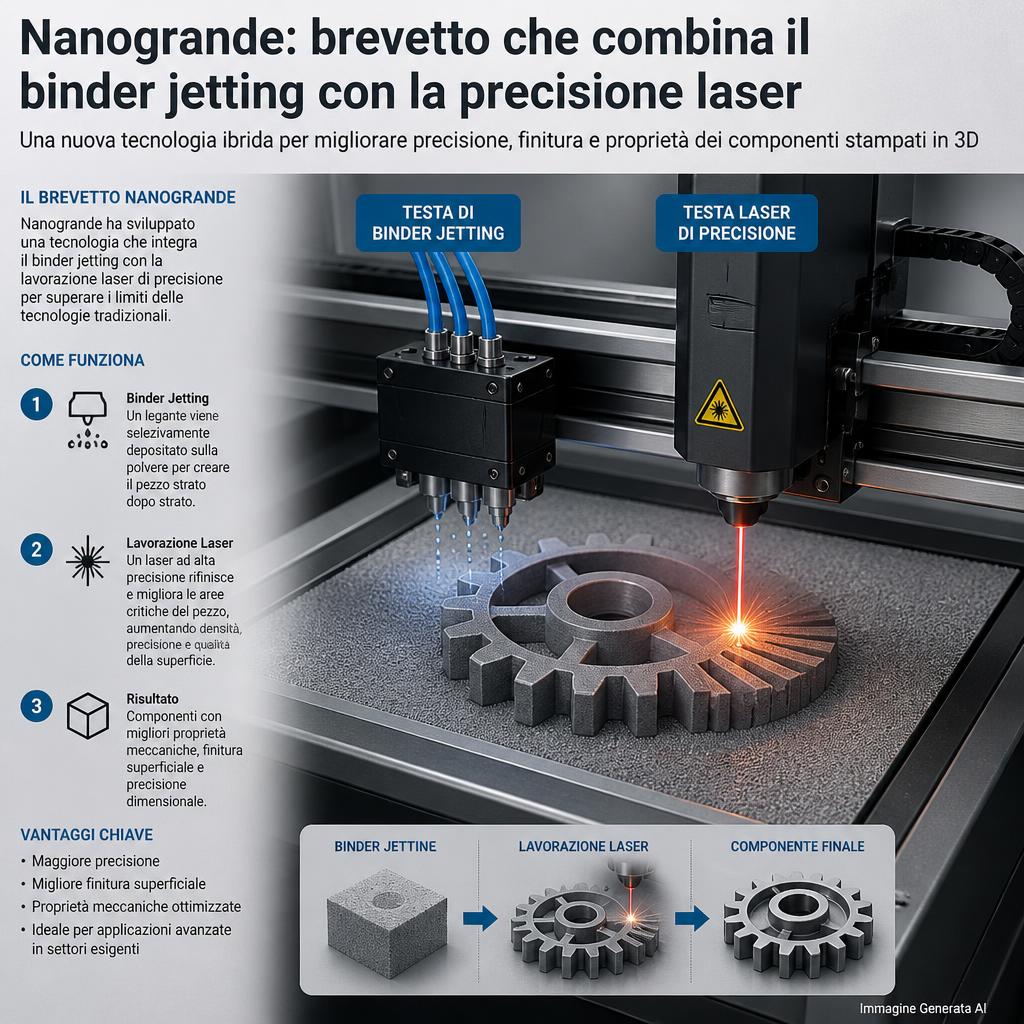
NanoGrande combina binder jetting e laser per assegnare precisione diversa alle singole zone del pezzo
Un processo ibrido per evitare di stampare ogni millimetro con la massima precisione
NanoGrande sta sviluppando un’architettura di additive manufacturing che combina binder jetting, polimerizzazione mediante radiazione e lavorazione laser all’interno dello stesso sistema a letto di polvere. L’idea alla base della tecnologia è relativamente semplice da spiegare ma tecnicamente complessa da realizzare: non tutte le zone di un componente richiedono la stessa accuratezza, quindi non è necessariamente efficiente utilizzare il processo più lento e preciso sull’intera sezione. Le regioni geometricamente semplici possono essere costruite rapidamente attraverso deposizione di binder e polimerizzazione estesa, mentre bordi, interfacce, piccoli dettagli o altre caratteristiche critiche possono essere lavorati con un laser concentrato.
Il concetto emerge da una famiglia di domande di brevetto depositata da NanoGrande Inc., società canadese specializzata in additive manufacturing ad alta risoluzione. Gli inventori indicati sono Juan Schneider, Luc Jacob e Steve Boa. La priorità risale al 25 agosto 2022 e una domanda europea è stata pubblicata nel luglio 2025; nel 2026 è diventata pubblicamente disponibile anche la corrispondente documentazione statunitense. È importante utilizzare correttamente la terminologia: siamo davanti a una domanda di brevetto pubblicata, non alla prova che un brevetto sia stato definitivamente concesso in tutte le giurisdizioni interessate e neppure alla dimostrazione che tutte le configurazioni descritte siano già implementate in una macchina commerciale.
NanoGrande dispone comunque già di sistemi commerciali che incorporano alcuni elementi di questa strategia. La MPL-200, per esempio, viene proposta dall’azienda come macchina binder jetting dotata di laser per migliorare il contorno delle parti. Il documento brevettuale è però più ampio: descrive una piattaforma capace di suddividere virtualmente ogni strato in regioni con requisiti differenti e utilizzare binder, sistemi di curing e laser in modo coordinato.
Binder jetting e laser risolvono problemi diversi
Il binder jetting costruisce un componente stendendo uno strato di polvere e depositando selettivamente minuscole gocce di legante soltanto nelle aree che devono diventare parte dell’oggetto. Terminato uno strato, il piano di costruzione viene abbassato, viene depositata nuova polvere e il processo si ripete.
Uno dei principali vantaggi di questa tecnica è che la testina inkjet può coprire rapidamente aree relativamente grandi. Non deve seguire punto per punto l’intera geometria con un’unica sorgente energetica, come avviene nei sistemi laser a scansione. Il processo può quindi avere un’elevata produttività e consente inoltre di realizzare molti componenti contemporaneamente all’interno dello stesso volume di costruzione.
Il limite riguarda la definizione geometrica. Il binder è un liquido e, una volta depositato, può penetrare attraverso la porosità del letto di particelle e diffondersi lateralmente. Dimensione delle gocce, viscosità, tensione superficiale, bagnabilità della polvere, distribuzione granulometrica e quantità di binder influenzano la precisione con cui viene definito il confine tra zona legata e polvere libera.
Un laser lavora in maniera differente. L’energia può essere concentrata in uno spot molto più piccolo e fatta seguire lungo una traiettoria controllata. Questo permette potenzialmente di definire con maggiore precisione bordi e caratteristiche locali, ma la scansione seriale richiede tempo: utilizzare il laser su ogni punto di una sezione molto grande può ridurre la produttività.
NanoGrande cerca quindi di combinare le due caratteristiche: l’area viene processata rapidamente, il dettaglio localmente.
Due zone nello stesso layer
L’elemento centrale dell’architettura brevettuale è la suddivisione di uno stesso strato di materiale in almeno due zone. Una prima regione presenta requisiti dimensionali relativamente meno stringenti; una seconda contiene caratteristiche che richiedono una precisione maggiore.
Nella prima zona una testina deposita il binder secondo il profilo previsto dal modello digitale. Un sistema di curing, che può comprendere sorgenti UV o altre forme di irraggiamento, consolida quindi rapidamente il legante sull’area interessata.
La seconda regione viene affidata al laser. La documentazione contempla differenti modalità operative: il laser può polimerizzare un binder fotosensibile con un punto di esposizione più piccolo, può fornire sufficiente energia per unire direttamente le particelle oppure può essere utilizzato per eliminare selettivamente materiale già legato.
Di conseguenza la macchina non sarebbe semplicemente un binder jet equipaggiato con un laser ausiliario. Nella configurazione più completa, software e hardware deciderebbero quale tecnologia applicare a ciascuna zona della singola sezione.
Il laser può avere almeno tre funzioni differenti
Uno degli aspetti più interessanti della proposta è che il laser non viene necessariamente utilizzato sempre nello stesso modo. Il documento contempla la possibilità di variare potenza e lunghezza d’onda per eseguire operazioni differenti.
La prima è la polimerizzazione selettiva del binder. Se il legante contiene un fotoiniziatore sensibile all’ultravioletto, una sorgente laser UV può polimerizzare soltanto una regione estremamente localizzata. Rispetto a un array LED che illumina una superficie più ampia, il laser può delimitare con maggiore precisione i contorni.
Una seconda possibilità è la giunzione diretta delle particelle. Aumentando opportunamente l’energia, il laser può in alcune configurazioni sinterizzare o saldare localmente il materiale senza affidarsi esclusivamente al binder. Il risultato dipende fortemente dal materiale utilizzato, dalla dimensione delle particelle, dalla lunghezza d’onda del laser e dalla densità energetica fornita.
La terza funzione è di tipo sottrattivo: il laser può rimuovere materiale precedentemente legato attraverso ablazione. Questa possibilità consente teoricamente di correggere il bordo dopo la deposizione del binder, operando quasi come un utensile di rifinitura integrato nella stessa macchina.
Si ottiene così un processo che combina logiche additive e, almeno localmente, sottrattive.
Precisione e accuratezza non devono essere confuse
La documentazione utilizza frequentemente concetti legati all’high accuracy, ma è opportuno fare una distinzione. La dimensione minima della goccia, il diametro dello spot laser o lo spessore minimo teorico di uno strato non coincidono automaticamente con l’accuratezza dimensionale del componente finale.
La risoluzione descrive quanto piccolo può essere il dettaglio prodotto o indirizzato dal sistema; la precisione riguarda la ripetibilità; l’accuratezza indica quanto la geometria prodotta corrisponda alle dimensioni nominali del modello.
Nel binder jetting metallico o ceramico esiste inoltre un’altra complicazione fondamentale: la geometria che esce dalla stampante non è normalmente quella definitiva. Il cosiddetto green part deve essere sottoposto a operazioni termiche successive e durante la sinterizzazione subisce un ritiro dimensionale. Uniformità della densità verde, geometria e distribuzione termica possono generare deformazioni che superano abbondantemente le dimensioni dello spot utilizzato durante la stampa.
Per questo un processo capace di tracciare un bordo molto fine non produce automaticamente un componente con tolleranze equivalenti.
La MPL-200 mostra già una prima applicazione commerciale della strategia
NanoGrande commercializza la MPL-200, descritta dall’azienda come sistema binder jetting dotato di “Laser Contour”. Secondo le specifiche pubblicate dal produttore, la macchina offre un volume massimo di costruzione di circa 320 × 320 × 250 mm, utilizza gocce di binder regolabili tra 6 e 42 picolitri e dichiara una produttività fino a circa 270 cm³/h.
NanoGrande indica inoltre una capacità di realizzare layer estremamente sottili, fino a 0,5 µm nelle specifiche pubblicate per MPL-200. Questi numeri sono specifiche dichiarate dal produttore e non devono essere interpretati automaticamente come accuratezza dimensionale del componente finito.
La funzione del laser nella configurazione commerciale viene descritta principalmente come lavorazione del contorno. La massa del componente viene quindi formata rapidamente attraverso binder jetting, mentre le superfici perimetrali possono ricevere un trattamento più accurato.
Il brevetto estende concettualmente questa architettura introducendo una gestione più flessibile di zone diverse, sorgenti differenti e possibili operazioni di polimerizzazione, unione diretta e rimozione di materiale.
Il vero problema è decidere dove serve il laser
Per sfruttare realmente un sistema simile è necessario che il software distingua automaticamente le parti della geometria che richiedono elevata precisione da quelle che possono essere realizzate con il processo più veloce.
Si può immaginare, per esempio, un corpo meccanico di grandi dimensioni con una superficie di tenuta, piccoli fori, sedi di connessione e spigoli critici. Non avrebbe senso utilizzare il laser per riempire l’intera sezione centrale se quella zona può essere formata più velocemente attraverso binder jetting. Il laser potrebbe concentrarsi esclusivamente sui perimetri dei fori e sulle superfici funzionali.
La stessa logica può essere applicata a un componente elettronico nel quale una grande parte del substrato richiede soltanto una geometria grossolana mentre piste, elettrodi o punti di connessione devono essere definiti a scale molto inferiori.
Questo significa che la preparazione del job diventa più complessa di uno slicing tradizionale. Il software deve stabilire almeno:
- quali regioni vengono elaborate dal binder;
- quali vengono illuminate dal sistema di curing esteso;
- quali richiedono il laser;
- con quale potenza e lunghezza d’onda;
- dove eventualmente utilizzare ablazione;
- come far coincidere perfettamente le regioni create con processi differenti.
L’allineamento tra i sistemi diventa quindi una delle questioni tecniche centrali.
Il passaggio tra zona binder e zona laser può diventare il punto più delicato
Combinare due sistemi di consolidamento sullo stesso layer crea un’interfaccia. Se una zona è consolidata principalmente dal binder e quella adiacente è processata attraverso energia laser, densità, microstruttura e comportamento durante il successivo trattamento termico possono non essere identici.
In un materiale metallico, per esempio, una regione parzialmente saldata dal laser potrebbe presentare una densità locale superiore rispetto alla zona costituita da polvere e binder. Durante sinterizzazione e ritiro queste differenze potrebbero creare gradienti dimensionali o tensioni.
La sovrapposizione tra le due regioni deve quindi essere attentamente controllata. Una separazione imperfetta potrebbe lasciare vuoti; un’eccessiva sovrapposizione potrebbe produrre un bordo più denso o geometricamente differente dal resto della parte.
È uno dei motivi per cui il valore industriale della tecnologia dovrà essere giudicato sulla base di componenti reali e dati dimensionali, non soltanto sulla capacità teorica di utilizzare due strumenti nello stesso strato.
Una gestione della polvere molto diversa dal recoater tradizionale
Il documento di NanoGrande non si limita alla strategia binder-laser, ma descrive anche diversi sistemi per creare gli strati di materiale. La soluzione più convenzionale utilizza una lama o un sistema di stesura che distribuisce uniformemente la polvere sulla piattaforma.
L’azienda descrive però anche un processo nel quale le particelle vengono disperse in un liquido e trasferite attraverso un sistema a nastro. Il nastro passa parzialmente all’interno di un serbatoio contenente il liquido vettore e raccoglie uno strato estremamente sottile di particelle, che viene successivamente trasferito verso l’area di costruzione.
Un’altra configurazione prevede una sorta di “inchiostro” formato da particelle e solvente che può essere depositato mediante micro-ugelli con funzionamento simile a una testina inkjet.
Questa flessibilità è collegata alla tecnologia che NanoGrande definisce FluidBed, evoluzione delle precedenti soluzioni sviluppate dalla società per gestire particelle molto piccole e materiali diversi.
Layer sottilissimi: attenzione ai numeri nanometrici
La documentazione brevettuale contempla configurazioni capaci teoricamente di depositare strati molto sottili, fino al livello di un singolo strato di particelle. In alcuni passaggi vengono descritti spessori che possono estendersi dalla scala micrometrica verso valori estremamente inferiori e NanoGrande utilizza commercialmente termini come nano e molecular-scale manufacturing.
Questi valori devono essere interpretati con cautela. La possibilità di depositare un film nanometrico non significa automaticamente poter costruire un oggetto tridimensionale macroscopico con layer da pochi nanometri a velocità industriale.
Ridurre di cento volte lo spessore del layer significa, a parità di altezza del pezzo, richiedere approssimativamente cento volte più passaggi. È proprio questo compromesso tra risoluzione lungo Z e produttività che l’architettura cerca di affrontare permettendo layer e processi differenti in funzione delle esigenze locali.
Il documento stesso contempla strati più spessi quando serve aumentare la velocità. Un esempio descritto riguarda particelle da 5 µm organizzate in più livelli per produrre uno strato complessivo dell’ordine di 30 µm.
Una macchina potenzialmente multimateriale
Un’altra parte interessante della proposta riguarda la possibilità di utilizzare materiali differenti tra layer successivi o, in configurazioni più avanzate, all’interno dello stesso livello.
Il sistema a cartucce sostituibili viene pensato proprio per alimentare differenti polveri o paste riducendo il rischio di contaminazione incrociata. Il documento contempla materiali conduttivi, isolanti e semiconduttori, oltre a metalli, ceramiche e polimeri.
Dal punto di vista progettuale questo apre scenari più complessi della produzione di una semplice parte metallica. Potrebbe essere possibile costruire strutture nelle quali differenti materiali svolgono funzioni elettriche, termiche o meccaniche localizzate.
Ma un brevetto deve spesso descrivere uno spazio tecnologico molto più ampio di quello già industrialmente dimostrato. La presenza di una combinazione di materiali nella documentazione non dimostra che quella combinazione sia stata qualificata o possa essere stampata senza problemi.
Coefficiente di espansione termica, bagnabilità, temperatura di sinterizzazione, reattività chimica e ritiro devono essere compatibili. Un sistema capace fisicamente di depositare due polveri diverse non produce automaticamente un componente multimateriale funzionale.
Elettronica e semiconductor packaging sono tra i mercati più interessanti
NanoGrande sta sviluppando parallelamente ES-200, una piattaforma orientata in particolare a elettronica e semiconductor packaging. Anche questa architettura combina deposizione di materiali e laser, con l’obiettivo di produrre strutture quali connessioni, substrati e sistemi per gestione termica.
Per questi settori la possibilità di variare localmente precisione e materiale è particolarmente interessante. Una struttura di supporto può essere relativamente grande, mentre linee conduttive, interconnessioni o geometrie vicine a un wafer richiedono dimensioni molto inferiori.
È anche un settore nel quale la superficie finale diventa critica. Rugosità, planarità, spessore del film e contaminazione possono avere un’importanza maggiore della resistenza meccanica globale del componente.
L’architettura ibrida potrebbe quindi trovare applicazioni nelle quali una singola tecnologia AM tradizionale fatica a coprire simultaneamente scale geometriche molto diverse.
Il confronto più vicino non è necessariamente con una normale macchina binder jet
L’idea di utilizzare processi differenti per accelerare le zone semplici e riservare l’alta precisione alle regioni critiche compare anche in altre famiglie di additive manufacturing.
Nei sistemi a resina, per esempio, alcune architetture ibride combinano esposizione di un’area ampia con una sorgente ad alta definizione per le zone che necessitano di dettagli maggiori. Il principio è analogo: evitare che la produttività dell’intero componente sia determinata dalla tecnologia più lenta.
Nel powder bed il problema è però più complesso perché non si tratta soltanto di illuminare una resina fotosensibile. È necessario gestire particelle, binder, solventi, polimerizzazione, interazione laser-materiale e successivo trattamento termico.
La macchina deve quindi coordinare molti più sottosistemi.
Più hardware significa anche più variabili da controllare
L’approccio NanoGrande promette flessibilità, ma il prezzo tecnico della flessibilità è la complessità. Una configurazione completa può includere sistemi di deposizione della polvere, cartucce intercambiabili, binder, solventi, testine inkjet, sorgenti UV, uno o più laser, unità di pulizia e sistemi di movimento ad alta precisione.
Ciascuno introduce variabili che devono essere calibrate.
Il laser deve essere allineato al sistema di deposizione del binder. La posizione della testina deve corrispondere alle coordinate del modello. Lo spessore effettivo del layer deve essere conosciuto. La diffusione laterale del binder deve essere compensata. Se vengono sostituiti materiali, il sistema deve prevenire contaminazioni tra le cartucce.
Anche il controllo del laser cambia a seconda della funzione. L’energia sufficiente per polimerizzare un fotoiniziatore è diversa da quella richiesta per saldare particelle metalliche e ancora diversa da quella necessaria per ablare materiale già consolidato.
Questa complessità può essere accettabile in applicazioni ad alto valore aggiunto, ma deve produrre un vantaggio reale in tempo, qualità o costo rispetto a due processi separati.
Il post-processing continua a essere essenziale
L’aggiunta di un laser non elimina una delle caratteristiche fondamentali del binder jetting: nella maggior parte delle applicazioni metalliche o ceramiche la parte appena stampata non possiede ancora le proprietà finali.
Il green part deve essere depolverato, il binder deve essere rimosso e il materiale deve essere densificato mediante sinterizzazione. NanoGrande descrive per la MPL-200 proprio una sequenza che comprende stampa, densificazione termica, rimozione del legante e successiva finitura.
Durante la sinterizzazione il componente si ritira. Per ottenere quote finali accurate il modello deve quindi essere opportunamente compensato e il comportamento deve essere prevedibile nelle tre direzioni.
NanoGrande propone inoltre un proprio processo di finitura denominato Nanopolisher. Anche in questo caso è importante non confondere la qualità ottenuta dopo l’intera catena produttiva con la risoluzione nativa della fase di deposizione.
Cosa dichiara NanoGrande per MPL-200
| Caratteristica | Dato dichiarato dal produttore |
|---|---|
| Volume massimo di costruzione | 320 × 320 × 250 mm |
| Tecnologia principale | Binder jetting con laser contour |
| Volume goccia binder | 6-42 pL |
| Regolazione goccia | 7 livelli |
| Produttività dichiarata | fino a 270 cm³/h |
| Layer minimo dichiarato | 0,5 µm |
| Materiali indicati | metalli, ceramiche, polimeri, nanotubi di carbonio |
| Multimateriale | supportato secondo NanoGrande |
| Stato | sistema commerciale proposto dall’azienda |
Queste specifiche provengono dalla documentazione commerciale di NanoGrande e non equivalgono a prestazioni universalmente ottenibili con qualsiasi materiale e geometria. In particolare, produttività massima e spessore minimo del layer rappresentano condizioni operative differenti: non è realistico assumere che entrambe le prestazioni massime vengano raggiunte contemporaneamente.
Il vantaggio teorico: precisione dove serve, velocità dove basta
Il concetto più interessante della domanda di brevetto non è quindi semplicemente l’aggiunta di un laser a una stampante binder jet. Soluzioni ibride di questo tipo esistono già in varie forme. L’elemento più significativo è trattare la precisione come una proprietà locale della geometria, invece che come una caratteristica costante dell’intero processo.
Una parte industriale non richiede normalmente la medesima tolleranza in ogni punto. Un blocco strutturale può contenere grandi volumi nei quali variazioni di decine di micrometri sono irrilevanti e contemporaneamente piccole interfacce nelle quali la deviazione deve essere molto inferiore.
Produrre l’intero oggetto alle condizioni richieste dalla feature più critica significa utilizzare inutilmente tempo e risorse sulle altre regioni.
Il sistema proposto da NanoGrande cerca di risolvere questo problema assegnando strumenti diversi a regioni differenti.
Resta da dimostrare il vantaggio economico su una produzione reale
Da un punto di vista concettuale la logica è convincente. Quello che resta da verificare è quanto vantaggio produca in condizioni industriali.
L’aggiunta di laser, sistemi di curing e cartucce aumenta il costo della macchina e le esigenze di manutenzione. Il software diventa più complesso, aumentano le calibrazioni e le transizioni tra processi devono essere qualificate.
Il guadagno di produttività deve quindi essere sufficiente a compensare questa maggiore complessità.
Sono particolarmente importanti dati indipendenti su accuratezza dimensionale dopo sinterizzazione, rugosità, proprietà meccaniche nelle zone di transizione, ripetibilità tra build, rendimento produttivo e costo per componente.
Il brevetto descrive l’architettura e NanoGrande dispone già di hardware commerciale legato ad alcuni degli stessi principi, ma questo non permette ancora di concludere che ogni variante prevista dal documento sia stata dimostrata in produzione seriale.
Una domanda di brevetto, non una certificazione tecnologica
La pubblicazione della domanda deve infine essere interpretata correttamente. Un brevetto descrive un’invenzione e definisce ciò che il richiedente vuole proteggere sul piano della proprietà intellettuale. Non costituisce una certificazione di prestazione e può comprendere numerose varianti progettuali mai commercializzate.
In questo caso la documentazione è comunque particolarmente interessante perché permette di osservare la direzione nella quale NanoGrande sta sviluppando la propria piattaforma: una macchina non più vincolata a un unico livello di risoluzione e a un unico meccanismo di consolidamento.
Il percorso potrebbe portare verso sistemi in cui lo slicer non determina soltanto dove depositare materiale, ma anche quanto accuratamente deve essere costruita ciascuna regione e quale processo fisico deve essere utilizzato per farlo.
Se questa logica riuscirà a essere industrializzata senza introdurre costi e complessità eccessivi, potrebbe rappresentare un approccio efficace per conciliare due requisiti tradizionalmente in conflitto nell’additive manufacturing: elevata produttività e alta definizione geometrica.
Per ora il dato certo è più circoscritto: NanoGrande dispone già di una piattaforma binder jetting commerciale con lavorazione laser del contorno e ha depositato una famiglia brevettuale che estende questa filosofia verso una produzione ibrida selettiva, nella quale zone differenti dello stesso componente possono essere elaborate con livelli di precisione e meccanismi di consolidamento differenti. È una distinzione meno spettacolare rispetto alla semplice formula “binder jetting più laser”, ma tecnicamente molto più significativa.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).