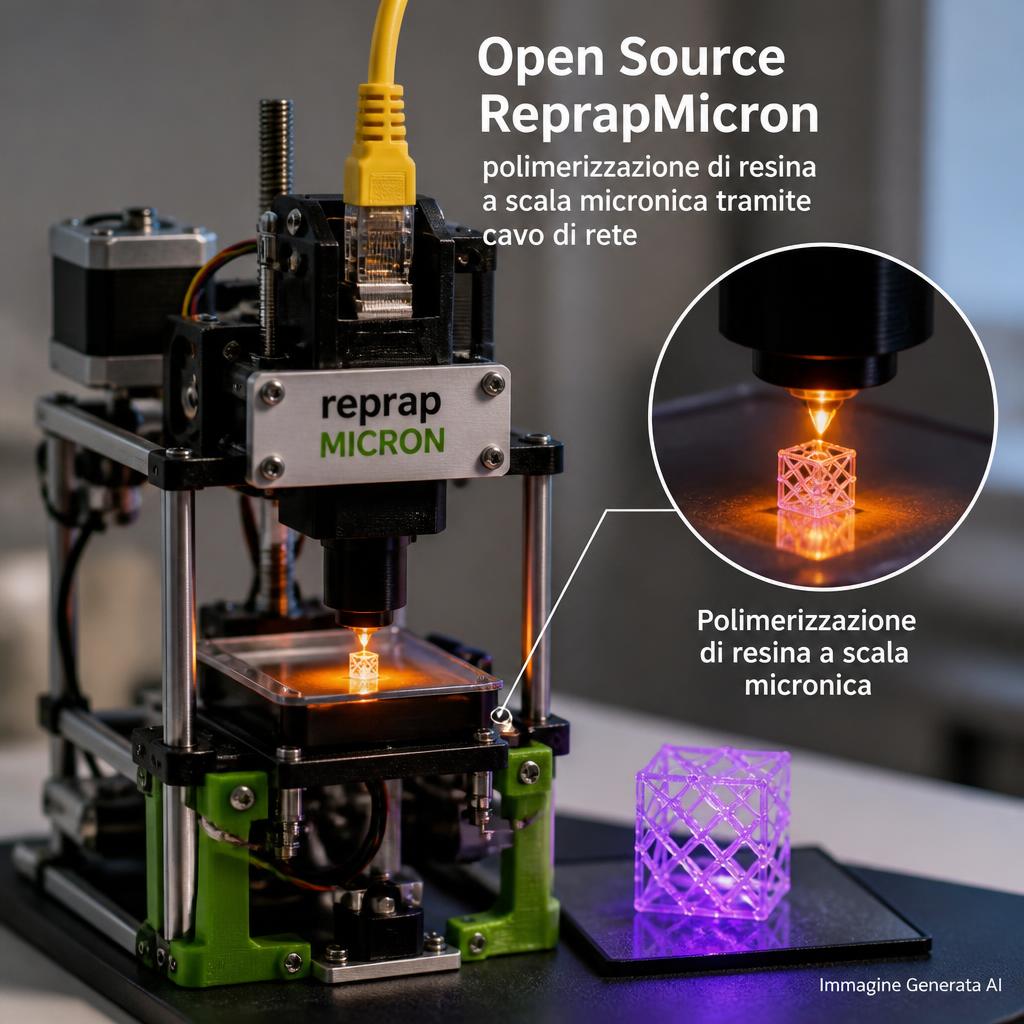
RepRapMicron, il progetto open source di Vik Olliver per portare la fabbricazione additiva su scale microscopiche in un laboratorio accessibile, ha ricevuto un aggiornamento interessante. Un nuovo utensile utilizza una sorgente di luce ultravioletta e un comune cavo in fibra ottica per polimerizzare resina in punti molto piccoli. I primi risultati documentati comprendono linee indurite di circa 9 micrometri, una scritta microscopica e un quadrato di circa 100 micrometri di lato.
L’aggiornamento è stato raccontato da 3DPrinting.com il 19 ottobre; la documentazione originale del progetto è stata aggiornata il 18 ottobre. Stamparein3D aveva già presentato RepRapMicron e il suo minuscolo 3DBenchy, quindi questa non è la scoperta del progetto. La notizia nuova è l’introduzione di una testa UV a fibra ottica, affiancata al metodo precedente di deposizione con sonda. È proprio il rapporto tra i due sistemi a rendere l’esperimento significativo.
Dal deposito di microgocce alla fotopolimerizzazione locale
La macchina PIKA di RepRapMicron è stata sviluppata intorno a una soluzione di deposizione capillare: una sonda molto sottile preleva una quantità minima di gel o resina e la porta nel punto in cui deve formarsi il dettaglio. Su scala micrometrica anche un volume apparentemente trascurabile diventa grande rispetto alla geometria da costruire. L’approccio è adatto a particolari fini, ma può richiedere molti movimenti quando si deve formare una piccola area continua.
La testa a fibra ottica risponde a un problema complementare: realizzare più velocemente porzioni piene di materiale, lasciando alla deposizione con sonda la possibilità di aggiungere successivamente dettagli più piccoli. Non significa sostituire una tecnica con un’altra, né ottenere automaticamente la stessa qualità su ogni scala. Si tratta di un progetto sperimentale che tenta di combinare attrezzature molto comuni con un controllo del posizionamento decisamente meno comune.
In un sistema di fotopolimerizzazione, la luce attiva una reazione che trasforma la resina liquida in un solido. A queste dimensioni la geometria finale dipende non soltanto dal punto illuminato, ma anche dal dosaggio della luce, dalla formulazione del materiale, dalla diffusione e dai movimenti del liquido. Un tratto sottile osservato al microscopio è dunque un risultato importante, ma non coincide automaticamente con una risoluzione tridimensionale isotropa di pari valore.
Una fibra di rete come strumento di produzione
La scelta di Olliver è deliberatamente pragmatica. La luce proviene da un piccolo modulo LED UV simile a quelli impiegati in lampade USB per lavorazioni hobbistiche. L’emissione viene convogliata in un cavo patch ottico di tipo single-mode; secondo la documentazione, Olliver ha adattato un cavo duplex per utilizzarne il percorso necessario alla testa. Un pezzo stampato mantiene allineata la sorgente luminosa con la fibra, mentre un secondo supporto installa l’estremità del cavo sull’asse Z della macchina.
Il significato di questa soluzione non è che una normale rete internet possa diventare una stampante 3D. Il cavo viene usato come elemento ottico, non per trasmettere dati. Il suo nucleo guida la radiazione verso un punto ridotto e permette di separare fisicamente la sorgente dall’estremità che entra in contatto con la zona di lavoro. L’allineamento dell’ottica, la pulizia e la compatibilità tra lunghezza d’onda della sorgente e caratteristiche della fibra restano aspetti decisivi per la riuscita dell’esperimento.
La dimensione del tratto indurito, circa 9 micrometri nei campioni documentati, non va confusa con il diametro del nucleo della fibra o con la precisione assoluta della macchina. Il volume di resina che reagisce dipende da più fattori rispetto alla sola dimensione dell’apertura ottica. Il progetto può dunque mostrare linee di quella larghezza senza dimostrare, per ciò solo, una capacità universale di produrre ogni geometria con tolleranza di 9 micrometri.
Il controllo della luce passa da un’uscita GRBL
Anche l’elettronica segue la filosofia RepRap di riutilizzare componenti semplici. Il controllo GRBL dispone di uscite originariamente previste per funzioni ausiliarie delle macchine CNC, come il comando della nebulizzazione del refrigerante. Olliver sfrutta una di queste uscite per accendere e spegnere il LED UV durante i movimenti. Un piccolo circuito con resistenza e morsetti collega il comando alla sorgente.
In questo modo il problema non è modulare in continuo la potenza di una sorgente laser sofisticata, ma far coincidere la presenza della luce con il percorso che deve essere solidificato. La semplicità non elimina le variabili: ritardi di accensione, tempi di esposizione, velocità degli assi e interruzioni del movimento possono cambiare quanto materiale viene indurito in un determinato punto.
Per una vera produzione ripetibile occorrerebbe caratterizzare l’energia ricevuta dalla resina e studiarne gli effetti sul profilo tridimensionale. Nella versione attuale è soprattutto un metodo ingegnoso per ottenere dati e campioni sperimentali con strumenti economici e documentazione condivisa.
PrusaSlicer in miniatura: una scala artificiale
Un’altra parte originale del lavoro riguarda la generazione del percorso. I normali slicer FFF non sono costruiti per gestire direttamente dimensioni dell’ordine di pochi micrometri: impostare un ugello così piccolo può essere impossibile o portare a modelli e percorsi che il programma non sa trattare. Il progetto usa quindi un trucco di scala: nel software un millimetro viene interpretato come dieci micrometri effettivi sul dispositivo.
Dopo lo slicing, un filtro scritto in Python interpreta il G-code e lo converte nei comandi richiesti dall’unità GRBL. Poiché la testa non estrude un filamento, il programma accende la luce quando il percorso originale avrebbe estruso materiale e la spegne nei tratti di spostamento. Questo espediente consente di riutilizzare una parte importante dell’ecosistema dei slicer, pur cambiando il processo fisico di costruzione.
Si tratta però di un’interpretazione adattata, non della prova che qualsiasi file FFF sia stampabile in microscala. Ritrazioni, altezze di strato, tempi di permanenza e riempimenti sono stati pensati per materiale fuso, mentre una resina reagisce alla radiazione. Il filtro permette di sperimentare; una strategia di deposizione ottimizzata per fotopolimerizzazione richiederebbe ulteriori sviluppi.
Preparazione del campione e problemi pratici
La procedura descritta è ancora molto manuale. L’estremità della fibra viene avvicinata a un vetrino protetto con nastro Kapton, poi allontanata di circa cinque micrometri per impostare la quota iniziale. Una piccola quantità di resina viene depositata con un ago; la tensione superficiale la trattiene vicino alla zona di esposizione. Dopo la scrittura, il campione viene lavato con alcool isopropilico e sottoposto a una successiva polimerizzazione UV.
La pulizia dell’estremità ottica è un problema concreto. Un residuo di resina polimerizzata può cambiare la geometria della luce uscente, distorcere la forma del tratto e provocare accumuli incontrollati. La documentazione avverte della necessità di pulire il terminale dopo ogni lavorazione. È uno dei motivi per cui una dimostrazione ripetuta al banco non coincide ancora con un sistema pronto a lavorare per ore senza intervento.
La sorgente UV richiede inoltre precauzioni specifiche per gli occhi e la pelle. L’uso di componenti economici non riduce i rischi della radiazione non visibile né quelli chimici associati alle resine non polimerizzate. Il carattere open source del progetto è un invito a studiarne e modificarne l’architettura, non a ignorare schermature e procedure di laboratorio.
Che cosa è stato ottenuto e che cosa manca
I campioni mostrati comprendono piccole scritte, un quadrato di circa 100 micrometri e tracciati induriti nell’ordine dei 9 micrometri. Sono risultati sufficienti a dimostrare che il trasferimento di luce mediante fibra ottica può essere integrato nel sistema PIKA per scrivere resina su scala molto piccola. Non sono, invece, prove complete di controllo tridimensionale, accuratezza statistica o resistenza meccanica comparabile con un processo industriale di microstereolitografia.
Per arrivare a quel punto servirebbero campioni replicati in condizioni identiche, misure delle dimensioni in più direzioni, caratterizzazione dei materiali e un confronto con tecniche alternative. Sarebbe utile conoscere anche i tempi necessari a costruire una geometria tridimensionale complessa, il comportamento di superfici sovrapposte e la riproducibilità della fotopolimerizzazione a diverse profondità.
Il valore dell’esperimento per la comunità open source
RepRapMicron continua la tradizione dei progetti che riducono la barriera d’ingresso a una tecnologia rendendo pubblici schemi, file e procedure. In questo caso l’interesse maggiore non è una macchina commerciale da comprare, ma la documentazione di un percorso sperimentale che altri laboratori possono controllare e migliorare. La disponibilità di codice, supporti stampabili e indicazioni di costruzione rende il risultato potenzialmente riproducibile, pur con tutte le difficoltà tecniche evidenziate.
L’aggiornamento del 19 ottobre mostra una strada ibrida: usare la luce per creare porzioni più ampie e una sonda per le strutture più fini. È un’evoluzione concreta rispetto alla precedente dimostrazione del micro-Benchy, senza trasformare prematuramente un prototipo da banco in una tecnologia industriale qualificata. Sarà interessante osservare se i prossimi esperimenti porteranno a strutture multilivello misurate con metodi metrologici indipendenti.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).