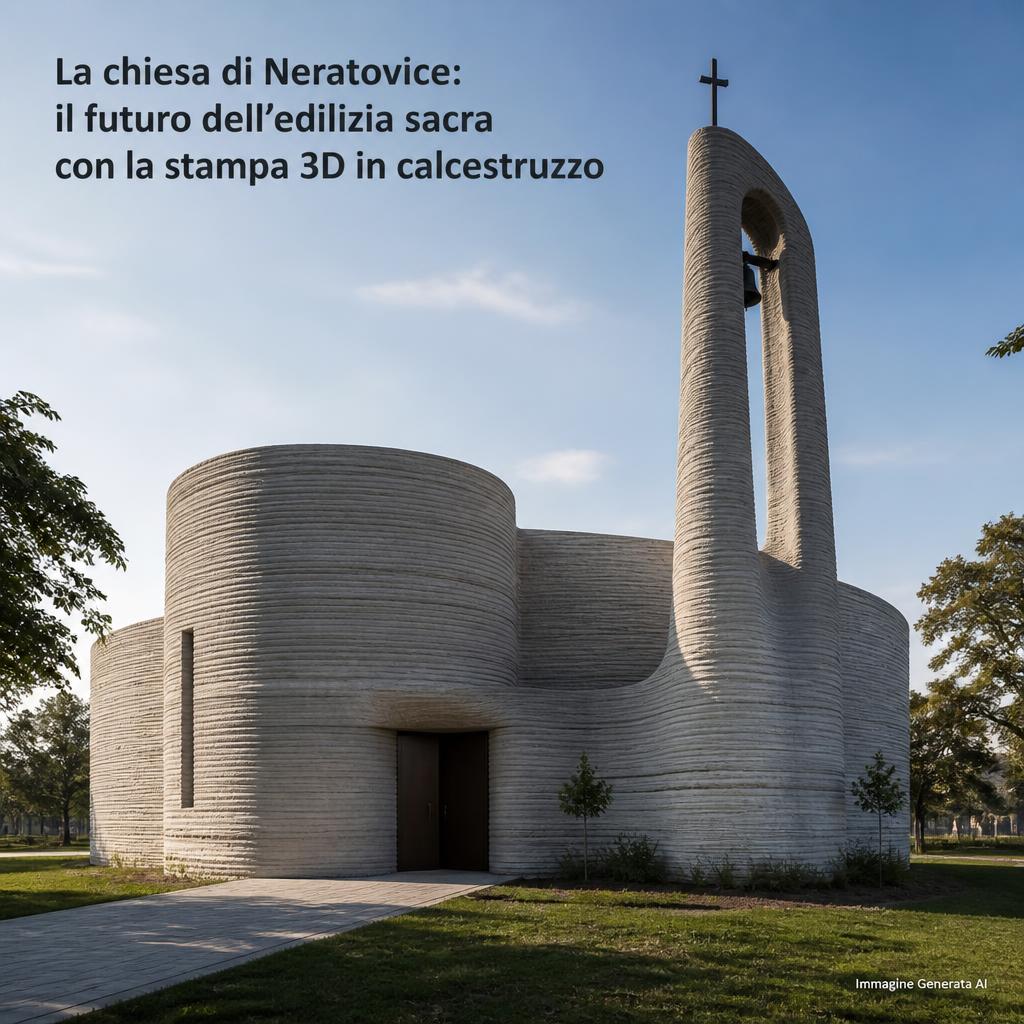
A Neratovice una chiesa combina tre diversi approcci alla stampa 3D del calcestruzzo
A Neratovice, nella Repubblica Ceca, la costruzione della nuova Chiesa della Santissima Trinità e del Centro comunitario Cardinale Josef Beran sta diventando uno dei progetti più articolati finora realizzati con stampa 3D del calcestruzzo. L’aspetto interessante non è soltanto la scala dell’intervento, ma il fatto che la stessa tecnologia venga utilizzata in tre modalità differenti a seconda della funzione strutturale e architettonica dell’elemento: la navata principale sarà assemblata con centinaia di componenti prefabbricati stampati individualmente, la torre utilizzerà blocchi additivi destinati a essere successivamente riempiti integralmente di calcestruzzo, mentre la canonica verrà stampata direttamente in cantiere mediante un robot mobile.
Il progetto architettonico è di Zdeněk Fránek, mentre HSF System è general contractor. La tecnologia di stampa viene fornita da Coral Construction Technologies, società specializzata in 3D Concrete Printing e controllata congiuntamente nell’ecosistema PURPOSIA Group. L’investitore è la Fondazione del Centro Comunitario di Neratovice.
La costruzione è già in corso. Al 1° ottobre 2026 risultano completati il primo livello interrato, le fondazioni, parte delle strutture della torre, il solaio sopra il livello sotterraneo e la fondazione della futura canonica. La struttura grezza principale dovrebbe essere completata intorno alla metà del 2027, mentre l’apertura completa del complesso è prevista per la fine del 2028.
Non è una chiesa “interamente stampata in 3D”
È importante chiarirlo fin dall’inizio.
La stampa 3D non sostituisce:
- fondazioni;
- armature;
- getti strutturali;
- solai;
- impianti;
- isolamento;
- finiture;
- montaggio.
Viene utilizzata dove offre un vantaggio geometrico o produttivo.
La costruzione resta quindi un sistema ibrido nel quale additive manufacturing e tecniche convenzionali collaborano.
Questo è probabilmente molto più significativo, dal punto di vista industriale, di un edificio dimostrativo costruito integralmente con un unico processo.
La navata principale utilizzerà circa 870 elementi differenti
La parte più ampia del progetto riguarda la navata.
Le pareti interne ed esterne saranno realizzate mediante circa 870 elementi stampati in 3D, ciascuno associato a una posizione specifica.
Non si tratta quindi di:
870 blocchi identici prodotti in serie.
Si tratta di:
870 geometrie o varianti definite digitalmente.
Ogni pezzo deve inserirsi nella sequenza delle pareti curve e raccordarsi agli elementi adiacenti.
È una forma di mass customization applicata all’edilizia.
La geometria organica è il principale motivo per usare il processo additivo
L’edificio presenta:
- pareti curve;
- archi;
- ovali;
- transizioni fluide;
- superfici non ortogonali.
Con metodi tradizionali sarebbe necessario costruire numerose casseforme personalizzate.
Per ogni geometria complessa bisognerebbe:
- produrre la cassaforma;
- trasportarla;
- montarla;
- gettare il calcestruzzo;
- attendere;
- rimuoverla;
- smaltirla o modificarla.
La stampa 3D permette invece di passare direttamente da:
modello digitale → elemento fisico.
È proprio nelle geometrie non ripetitive che il vantaggio rispetto alla carpenteria tradizionale diventa più evidente.
Gli elementi stampati della navata non sono però l’intera struttura portante
I componenti della navata funzioneranno contemporaneamente come:
- superficie architettonica;
- elemento geometrico;
- cassaforma permanente.
Dopo l’assemblaggio verranno collegati con:
- armature;
- nervature in cemento armato;
- cordoli.
La funzione strutturale finale nasce quindi dal sistema combinato.
Il componente stampato non deve essere interpretato automaticamente come un muro massiccio portante realizzato interamente per estrusione.
La stampa 3D diventa una cassaforma persa ad alta complessità
Questa è probabilmente una delle applicazioni più realistiche del 3D concrete printing.
Una parete tradizionale curva richiede una cassaforma complessa.
Una cassaforma additiva può invece essere:
- personalizzata;
- prodotta direttamente dalla geometria CAD;
- lasciata nel componente finale.
In questo modo il materiale stampato svolge più funzioni contemporaneamente.
Il processo può essere schematizzato così:
stampa shell → montaggio → armatura → getto strutturale → shell rimane in opera.
È una strategia molto diversa dal tentativo di stampare direttamente tutto il volume resistente.
La parete sarà una struttura a doppio guscio
La navata utilizza un sistema costituito da:
- guscio esterno;
- guscio interno;
- volume intermedio.
Nello spazio fra i due gusci viene previsto l’isolamento termico.
La struttura può quindi integrare:
- superficie esterna;
- involucro;
- isolamento;
- elementi strutturali;
- finitura interna.
È un esempio interessante di come la stampa 3D consenta di progettare la sezione della parete, non soltanto la sua forma in pianta.
La superficie interna stampata non verrà necessariamente nascosta
Le tipiche righe generate dalla deposizione layer-by-layer vengono spesso considerate un difetto estetico da:
- rasare;
- levigare;
- rivestire.
A Neratovice diventano invece parte del linguaggio architettonico.
La superficie interna manterrà una texture prodotta direttamente dal processo di stampa.
Questa scelta riduce almeno in parte la necessità di finiture successive.
Ma nel progetto la geometria della superficie ha anche un’altra funzione.
La parete stampata contribuirà all’acustica della chiesa
Gli elementi interni presentano geometrie ondulate che non sono soltanto decorative.
La superficie irregolare modifica la propagazione del suono rispetto a una parete perfettamente liscia.
In alcune parti sono inoltre previste cavità e soluzioni acustiche integrate.
Durante precedenti test sono stati sperimentati elementi con piccoli condotti che permettono al suono di entrare in cavità contenenti materiale fonoassorbente.
Il principio è simile a quello di un pannello acustico:
onda sonora → apertura → cavità/materiale assorbente → dissipazione dell’energia.
La parete può quindi combinare:
- architettura;
- involucro;
- cassaforma;
- trattamento acustico.
È proprio la multifunzionalità uno dei vantaggi principali della stampa
Con tecniche convenzionali queste funzioni potrebbero richiedere:
- parete;
- controparete;
- pannello acustico;
- rivestimento;
- carpenteria.
Un componente additivo può invece integrare parte di esse nella stessa geometria.
Questo non significa che ogni funzione venga ottenuta gratuitamente.
Richiede più lavoro in:
- modellazione;
- progettazione;
- simulazione;
- coordinamento.
Il costo viene spostato dal cantiere al digitale.
Ogni componente deve essere estremamente preciso nell’assemblaggio
Quando si producono centinaia di componenti differenti, la precisione diventa critica.
Un errore di pochi millimetri può sembrare piccolo sul singolo pezzo.
Ma se viene accumulato attraverso una sequenza di molti elementi può produrre un errore significativo alla sommità della parete.
La catena di tolleranze diventa:
errore elemento 1 + errore elemento 2 + … + errore elemento n.
Per questo ogni elemento ha:
- identificazione;
- posizione;
- geometria predefinita.
Il processo assomiglia più all’assemblaggio di un grande kit digitale che alla costruzione muraria tradizionale.
La prefabbricazione offre condizioni più controllate
Gli elementi della navata vengono prodotti come prefabbricati.
Questo permette di controllare meglio:
- temperatura;
- materiale;
- dosaggio;
- velocità di stampa;
- curing.
Rispetto alla stampa all’aperto, una factory riduce la variabilità legata a:
- pioggia;
- vento;
- temperatura ambiente;
- condizioni del terreno.
Il prezzo da pagare è la logistica.
Ogni componente deve essere:
- trasportato;
- movimentato;
- posizionato.
La torre utilizza una strategia completamente diversa
La torre campanaria raggiungerà circa 22,8 metri.
La sua forma è inclinata e organica e costituisce uno degli elementi più riconoscibili dell’edificio.
Per questa parte, i blocchi stampati non vengono utilizzati nello stesso modo della navata.
Una volta installati saranno completamente riempiti di calcestruzzo.
Il componente stampato funziona quindi principalmente come:
- geometria esterna;
- cassaforma permanente.
Il volume resistente finale comprende invece il materiale colato all’interno.
Perché riempire completamente la torre?
Una delle ragioni è la funzione prevista per la superficie esterna.
La torre diventerà anche una parete di arrampicata accessibile al pubblico.
Gli elementi di arrampicata devono poter essere ancorati in modo affidabile.
Questo richiede:
- massa;
- resistenza;
- capacità di sostenere carichi locali.
Un semplice guscio stampato potrebbe non offrire le stesse possibilità di ancoraggio.
Per questo viene utilizzata una soluzione più massiccia.
La stessa stampante produce quindi elementi con ruoli strutturali differenti
Per la navata:
printed element = shell + lost formwork + architectural/acoustic surface.
Per la torre:
printed element = geometric/formwork shell + full concrete infill.
È un esempio molto utile perché dimostra che “3D printed concrete” non identifica un unico sistema costruttivo.
Lo stesso processo di deposizione può essere inserito in architetture strutturali molto diverse.
La canonica sarà invece stampata direttamente in cantiere
Il terzo approccio è completamente differente.
La canonica non verrà realizzata assemblando soltanto componenti prefabbricati.
Coral utilizzerà un robot da costruzione mobile direttamente sul sito.
La macchina produrrà le pareti nella posizione definitiva.
Questo elimina:
- trasporto dei moduli;
- sollevamento;
- assemblaggio di centinaia di elementi.
Ma introduce altre difficoltà.
Stampare onsite significa lavorare con un ambiente molto meno controllato
Il robot deve convivere con:
- variazioni di temperatura;
- vento;
- umidità;
- logistica del cantiere;
- altre squadre;
- tolleranze delle fondazioni.
Il materiale deve quindi essere più robusto rispetto alle variazioni ambientali.
La stampa onsite non è necessariamente più semplice della prefabbricazione.
È semplicemente una strategia diversa.
Coral utilizza calcestruzzo convenzionale modificato al nozzle
Una caratteristica della tecnologia Coral è l’utilizzo dichiarato di ready-mix concrete proveniente da normali impianti locali.
Il materiale viene pompato verso la testa di stampa.
La printhead 2K aggiunge un accelerante liquido immediatamente prima della deposizione.
Il principio è:
calcestruzzo pompabile → aggiunta accelerante → estrusione → rapido sviluppo della stabilità.
Questo permette di conciliare due proprietà apparentemente opposte.
Nel tubo il materiale deve essere:
fluido abbastanza da essere pompato.
Una volta depositato deve essere:
rigido abbastanza da sostenere il layer successivo.
Pumpability e buildability sono in conflitto
Questo è uno dei problemi fondamentali del 3D concrete printing.
Un materiale molto fluido:
- scorre facilmente;
- passa nella pompa.
Ma dopo la deposizione può:
- deformarsi;
- collassare.
Un materiale molto rigido:
- mantiene bene la geometria;
ma può:
- bloccare pompa;
- bloccare nozzle.
La testa 2K cerca di risolvere il problema modificando la reologia soltanto all’ultimo momento.
L’accelerante viene aggiunto vicino all’uscita
Questo permette teoricamente di utilizzare un calcestruzzo relativamente convenzionale durante gran parte del percorso.
Il comportamento viene modificato immediatamente prima della deposizione.
I vantaggi dichiarati comprendono:
- uso di materiali locali;
- riduzione del costo delle miscele speciali;
- maggiore flessibilità logistica.
Rimane comunque una formulazione specifica.
Non basta prendere qualsiasi calcestruzzo da betoniera e collegarlo direttamente a una stampante.
L’aggregato può arrivare fino a circa 10 mm
Coral dichiara che la propria pompa può gestire aggregati fino a circa 10 mm.
Questo dato è interessante perché molti sistemi di 3D concrete printing utilizzano malte con aggregato molto fine.
L’utilizzo di aggregati più grandi può contribuire a ridurre:
- contenuto di cemento;
- costo;
- shrinkage.
Ma richiede:
- pompe adeguate;
- nozzle sufficientemente grande;
- controllo molto accurato della miscela.
Non bisogna quindi parlare genericamente di “cemento stampato”
Il materiale è un calcestruzzo/miscela cementizia progettata per:
- pompabilità;
- estrudibilità;
- stabilità;
- adesione interlayer.
Il cemento è soltanto uno dei componenti.
La distinzione è importante anche quando si discute di:
- costo;
- CO₂;
- proprietà meccaniche.
L’adesione fra layer rimane una delle criticità
Ogni layer viene depositato sopra quello precedente.
Se l’intervallo è troppo breve, il layer inferiore può essere troppo morbido.
Se è troppo lungo, l’interfaccia può perdere adesione.
Questo genera una finestra temporale ottimale.
Il controllo del setting mediante accelerante è quindi importante anche per gestire:
interlayer bond.
La superficie stratificata genera anisotropia
Come in molti processi additivi, le proprietà possono essere differenti:
- lungo il cordone;
- attraverso i layer.
La resistenza a compressione del materiale non descrive da sola l’intero comportamento strutturale.
Devono essere considerate:
- interfacce;
- orientamento;
- geometria.
È un altro motivo per cui il progetto combina stampa e cemento armato convenzionale invece di affidare tutte le funzioni resistenti esclusivamente al materiale depositato.
Le armature restano fondamentali
Il calcestruzzo ha elevata resistenza a compressione ma bassa resistenza a trazione.
Le costruzioni tradizionali risolvono il problema con:
- barre;
- reti;
- fibre;
- post-tensioning.
La stampa 3D non elimina automaticamente questa necessità.
Nel progetto della navata sono infatti previste:
- armature;
- nervature in cemento armato;
- cordoli.
Questo conferma che il sistema è un ibrido additive–reinforced concrete.
Una delle grandi sfide del 3DCP rimane automatizzare anche il reinforcement
Estrudere il calcestruzzo è relativamente semplice rispetto all’integrazione automatica di:
- barre verticali;
- barre orizzontali;
- nodi;
- connessioni.
Per questo molte costruzioni stampate utilizzano ancora lavoro manuale per le armature.
La vera automazione completa del cantiere richiederebbe coordinare:
stampa + reinforcement + impianti + aperture.
Neratovice non elimina questo problema.
Lo integra all’interno di una strategia ibrida pragmatica.
Un elemento 1:1 è stato stampato prima della costruzione definitiva
Prima di estendere la tecnologia, il team ha prodotto una sezione curva in scala 1:1.
L’obiettivo era verificare:
- geometria;
- stabilità;
- processo;
- montaggio.
Non si tratta quindi di un semplice modello architettonico.
Un mock-up in scala reale consente di verificare problemi che un rendering non mostra.
Per esempio:
- comportamento dell’impasto;
- deformazioni;
- giunti;
- movimentazione.
Nel maggio 2026 l’estensione della stampa alla navata non era ancora definitiva
Questo è interessante perché permette di seguire l’evoluzione reale del progetto.
Nella prima fase era previsto soprattutto l’utilizzo della stampa 3D per:
- torre;
- canonica.
Nel maggio 2026 venivano ancora testate:
- resistenza;
- durabilità;
- vita utile;
- acustica;
- uniformità cromatica.
Soltanto in seguito il team ha deciso di estendere il processo anche alla navata principale.
Questo mostra che la scelta non era soltanto architettonica.
È stata preceduta da un percorso di test.
Il progetto si è quindi ampliato durante la costruzione
Inizialmente:
torre + canonica.
Successivamente:
torre + canonica + navata.
Il numero di componenti additivi è quindi cresciuto significativamente.
Questo spiega anche perché le comunicazioni più vecchie descrivano l’edificio come “parzialmente stampato”, mentre quelle del 1° ottobre 2026 parlano di un utilizzo molto più esteso.
Il claim “prima chiesa al mondo stampata in 3D” va usato con cautela
Sono già esistiti in precedenza:
- cappelle;
- edifici religiosi sperimentali;
- strutture sacre con elementi stampati.
Il primato rivendicato dagli organizzatori riguarda soprattutto la scala e l’estensione dell’utilizzo della stampa 3D del calcestruzzo all’interno di una chiesa completa.
È quindi più prudente parlare di:
uno dei più estesi utilizzi del 3D concrete printing finora applicati a un edificio religioso
oppure:
prima chiesa dichiarata dai promotori come costruita su questa scala con 3DCP.
La formulazione evita di trasformare un claim promozionale in un primato storico assoluto difficile da definire.
Neratovice ha una storia particolare
La città moderna di Neratovice si è sviluppata fortemente durante il periodo socialista.
Il sito ufficiale del progetto ricorda che la città fu costituita nel 1957 senza una chiesa e che la mancanza di un luogo di culto divenne negli anni un elemento simbolico per la comunità cattolica locale.
Il nuovo complesso non sarà però soltanto una chiesa.
Comprenderà:
- spazi liturgici;
- sala comunitaria;
- aree culturali;
- canonica.
È quindi un edificio multifunzionale.
La forma richiama l’Arca di Noè
L’architettura della navata viene descritta come una forma ovale e organica ispirata all’Arca di Noè.
Questo spiega in parte:
- volume curvo;
- assenza di pareti ortogonali tradizionali;
- continuità delle superfici.
È una geometria che si presta particolarmente a una fabbricazione digitale.
In un edificio rettangolare con pareti piane, il vantaggio del 3DCP sarebbe molto meno evidente.
La stampa 3D permette di evitare la standardizzazione forzata della geometria
Questo è un tema centrale.
Nella costruzione tradizionale, forme complesse vengono spesso semplificate per ridurre:
- casseforme;
- ore di lavoro;
- costi.
Con un processo digitale il costo aggiuntivo di una curva può essere inferiore.
La stessa macchina può produrre:
- linea retta;
- arco;
- curva.
La complessità viene trasferita nel file.
È il principio:
complexity is cheaper in software than in tooling.
Non significa che la complessità sia gratuita.
I componenti più complessi possono richiedere:
- tempi più lunghi;
- verifiche;
- supporti;
- logistica.
Ma non richiedono necessariamente una nuova cassaforma per ogni variante.
Gli 870 pezzi mostrano bene questo vantaggio
Un sistema prefabbricato tradizionale cerca normalmente di ridurre il numero di varianti.
Perché?
Ogni variante richiede:
- nuova forma;
- nuova preparazione.
La stampa 3D cambia questa economia.
Produrre:
870 pezzi uguali
e
870 pezzi geometricamente diversi
può avere una differenza di costo molto inferiore rispetto alla prefabbricazione con stampi.
È probabilmente uno dei casi d’uso più convincenti del construction AM.
Non significa però che non esista costo di progettazione
Ogni elemento deve essere:
- modellato;
- numerato;
- verificato;
- inserito nel BIM;
- associato alla posizione corretta.
La fabbrica risparmia tooling.
Il progetto digitale aumenta di complessità.
Serve quindi una pipeline robusta fra:
BIM → geometry processing → toolpath → production ID → assembly.
Un errore digitale può propagarsi su molti pezzi
La produzione automatizzata riduce alcune fonti di errore manuale.
Ma introduce un rischio diverso.
Se il modello digitale contiene un errore sistematico, la macchina può riprodurlo perfettamente decine di volte.
La qualità deve quindi essere verificata a monte.
Il concetto:
garbage in → garbage out
vale anche nel construction AM.
La misurazione del cantiere deve essere integrata con il modello
Le fondazioni reali non coincidono mai perfettamente con il modello nominale.
Per assemblare 870 elementi custom è importante conoscere le deviazioni.
Sistemi come:
- laser scanning;
- total station;
- surveying
possono essere utilizzati per confrontare:
as-designed
e
as-built.
Coral dichiara di utilizzare laser e scanner nel proprio ecosistema di automazione.
La logistica può diventare il collo di bottiglia
Stampare un componente rapidamente non significa necessariamente completare rapidamente l’edificio.
Per ogni elemento prefabbricato servono:
- identificazione;
- stoccaggio;
- trasporto;
- gru;
- montaggio.
Se i pezzi sono tutti differenti, un errore nella sequenza di consegna può rallentare il cantiere.
È quindi fondamentale organizzare la produzione secondo l’ordine di assemblaggio.
Il digital manufacturing deve diventare anche digital logistics
Ogni pezzo può teoricamente avere:
- ID;
- posizione BIM;
- data produzione;
- batch materiale;
- ordine di montaggio.
Una gestione di questo tipo consente di trasformare il cantiere in una sequenza molto più controllata.
È la stessa logica utilizzata in settori come:
- aerospace;
- automotive.
Applicarla all’edilizia è però molto più complesso a causa della scala e dell’ambiente di cantiere.
La canonica onsite elimina parte di questa logistica
Qui si vede perché il progetto usa tre strategie differenti.
Per una struttura relativamente semplice come la canonica può avere senso:
portare la stampante al pezzo.
Per una navata con centinaia di forme sofisticate può essere più conveniente:
portare i pezzi dal sito produttivo al cantiere.
Non esiste quindi una strategia universalmente migliore.
Dipende dalla geometria.
Il sistema Coral è progettato proprio per essere mobile
La piattaforma può essere trasportata in due container da 20 piedi, secondo la documentazione del produttore.
Il sistema include:
- robot;
- pompa;
- dosing station;
- printhead;
- software.
Questo consente di spostare l’impianto direttamente sul cantiere.
Il vantaggio rispetto a una stampante gigantesca fissa è la flessibilità.
Mobile non significa montaggio istantaneo
Una macchina da costruzione robotizzata richiede comunque:
- preparazione del terreno;
- calibrazione;
- sicurezza;
- connessioni;
- materiale;
- test.
Il vantaggio è che non serve costruire un impianto permanente.
Il setup rimane però una fase significativa.
La velocità dichiarata della stampante non coincide con la velocità dell’intero edificio
Coral ha dichiarato in precedenti test velocità di deposizione fino a circa 0,6 m/s.
Questo valore descrive il movimento della printhead.
Non significa:
0,6 metri di edificio finito ogni secondo.
La produttività totale include:
- preparazione;
- material supply;
- curing;
- armatura;
- pause;
- spostamenti;
- montaggio.
È quindi importante distinguere:
print speed
da
construction productivity.
Lo stesso vale per claim di “80% più veloce”
Coral pubblica valori promozionali relativi a:
- riduzione del lavoro;
- aumento velocità;
- riduzione costi.
Sono claim del produttore derivati dalle proprie applicazioni.
Non vanno automaticamente trasferiti al progetto Neratovice.
Per questa chiesa non sono stati pubblicati dati comparativi completi del tipo:
ore 3DCP vs ore costruzione tradizionale.
Il beneficio principale verificabile è soprattutto la capacità di realizzare geometrie complesse senza una quantità enorme di casseforme personalizzate.
Il risparmio materiale non è automatico
L’additive manufacturing deposita materiale solo dove necessario.
Ma nel caso della torre gli elementi stampati vengono successivamente riempiti completamente di calcestruzzo.
Il volume finale può quindi essere significativo.
Il vantaggio non deriva necessariamente dal “meno calcestruzzo”.
Può derivare da:
- meno formwork;
- meno lavorazione;
- geometria ottimizzata.
La sostenibilità deve essere valutata sul sistema completo.
Il calcestruzzo resta un materiale ad alta intensità di CO₂
Gran parte dell’impatto deriva dal cemento.
Ridurre sprechi e casseforme può migliorare il bilancio.
Ma una stampa 3D non rende automaticamente il calcestruzzo low-carbon.
Il parametro importante è:
kg CO₂e / funzione strutturale dell’edificio.
Per valutarlo servirebbe una LCA completa.
Non risulta pubblicata per questo progetto.
Utilizzare ready-mix locale può comunque ridurre trasporto e costi
Una delle strategie Coral è evitare premiscelati proprietari spediti da lunga distanza.
Se il materiale di base viene prodotto da un impianto locale e modificato solo al nozzle, diminuisce potenzialmente:
- trasporto;
- packaging;
- costo del feedstock.
È una differenza rilevante rispetto ai sistemi che richiedono sacchi di malta specifica.
Ma la miscela deve comunque essere controllata
Un normale impianto di betonaggio può avere variazioni in:
- umidità degli aggregati;
- granulometria;
- temperatura.
Una stampante 3D è sensibile a queste variazioni.
Il sistema deve quindi compensare attraverso:
- ricetta;
- additivi;
- controllo processo.
L’utilizzo di materiale locale aumenta la flessibilità ma rende importante il controllo qualità.
La qualità estetica dipende direttamente dal processo
In questo edificio molte superfici stampate resteranno visibili.
Questo significa che difetti come:
- variazione di bead;
- interruzione;
- colore non uniforme
non sono soltanto problemi tecnici.
Diventano parte dell’estetica.
Per questo durante i test iniziali il team ha verificato anche la uniformità cromatica.
È un dettaglio interessante perché dimostra quanto architecture e process engineering siano legati.
La stampa produce una texture non perfettamente uniforme per definizione
Ogni layer crea una linea.
La superficie può essere:
- lasciata grezza;
- smoothing durante stampa;
- rifinita successivamente.
La scelta influenza:
- costo;
- aspetto;
- acustica.
A Neratovice la texture è volutamente parte del progetto.
Il risultato finale non sembrerà necessariamente un “edificio stampato in 3D”
Questo è un altro punto interessante.
Parte degli elementi additivi verrà:
- integrata;
- riempita;
- isolata;
- completata.
Il visitatore potrebbe quindi non riconoscere immediatamente tutte le zone stampate.
Il valore del processo non è necessariamente nell’estetica “a layer”.
È nella libertà geometrica e nella produzione.
La torre è anche un banco di prova per l’integrazione di funzioni non architettoniche
Essendo una parete da arrampicata, deve integrare punti per:
- prese;
- sicurezza;
- manutenzione.
Questo significa che il modello digitale deve prevedere fin dall’inizio:
- posizione degli inserti;
- spessori;
- zone resistenti.
È un caso di Design for Additive Construction, non semplicemente di conversione di un disegno tradizionale.
Il vero vantaggio arriva quando l’architetto progetta sapendo come funziona la stampante
Se una geometria tradizionale viene semplicemente “tradotta” in stampa 3D, parte del potenziale viene perso.
Il massimo beneficio arriva quando:
architettura + struttura + toolpath
vengono progettati insieme.
Il progetto Neratovice sembra essersi evoluto proprio in questa direzione, dato che la tecnologia è stata estesa progressivamente durante lo sviluppo.
Il progetto è anche una dimostrazione della differenza fra prefab AM e onsite AM
La costruzione additiva viene spesso discussa come se esistesse un solo modello:
robot stampa edificio sul posto.
Neratovice mostra invece due modelli principali.
| Parte | Strategia |
|---|---|
| Navata | componenti stampati offsite e assemblati |
| Torre | blocchi stampati, assemblati e riempiti |
| Canonica | stampa robotica direttamente onsite |
È quasi un catalogo delle principali strategie 3DCP disponibili oggi.
La prefabbricazione offre qualità, l’onsite riduce movimentazione
È il compromesso fondamentale.
Offsite:
**+ controllo ambiente
- qualità
- parallelizzazione
− trasporto
− gru/montaggio**
Onsite:
**+ meno logistica componenti
- continuità geometrica
− ambiente variabile
− setup del robot
− interferenza con il cantiere**
Il progetto utilizza entrambe le filosofie in base al caso.
Non è quindi una gara fra stampa onsite e prefabbricazione
Sono strumenti differenti.Per alcune parti la produzione controllata in fabbrica è migliore.
Per altre è più conveniente stampare direttamente in posizione.
Una delle lezioni industriali del progetto è proprio che l’adozione matura dell’AM edilizio potrebbe essere ibrida, non ideologica.
Il budget complessivo è circa 250 milioni di corone ceche
Il valore comunicato il 1° ottobre 2026 è di circa:
250 milioni CZK, IVA esclusa.
Le comunicazioni precedenti indicavano circa 204 milioni CZK per la costruzione grezza.
I due numeri non sono necessariamente in contraddizione.
Rappresentano scope differenti:
- rough construction;
- progetto complessivo.
Al momento circa 115 milioni CZK risultano finanziariamente coperti secondo la fondazione.
Il finanziamento arriva da:
- valorizzazione e vendita di proprietà ecclesiastiche;
- donatori;
- mecenati;
- raccolta pubblica.
Il costo del progetto non permette di calcolare il costo della stampa 3D
Non viene pubblicato un breakdown separato per:
- stampa;
- calcestruzzo;
- robot;
- progettazione;
- montaggio.
Non possiamo quindi dire:
“la stampa 3D costa X% meno”.
Il progetto serve soprattutto come riferimento tecnologico e architettonico.
La vera innovazione è probabilmente l’integrazione
Il settore del 3D concrete printing ha già prodotto:
- case;
- ponti;
- muri;
- arredi;
- infrastrutture.
Neratovice è interessante perché non utilizza il processo come soluzione monolitica.
Lo usa esattamente dove offre valore.
Per la navata:
870 pezzi unici senza 870 casseforme uniche.
Per la torre:
forma complessa + cassaforma permanente + core strutturale gettato.
Per la canonica:
stampa diretta onsite.
La tecnologia non sostituisce completamente il cantiere.
Diventa uno strumento aggiuntivo del cantiere.
Ed è probabilmente questa la direzione più realistica per l’industrializzazione del construction additive manufacturing.La chiesa di Neratovice non sarà quindi interessante perché “uscirà da una stampante”.Sarà interessante perché utilizza il 3D concrete printing in tre ruoli differenti all’interno della stessa architettura, combinandolo con cemento armato, isolamento, prefabbricazione, montaggio e costruzione convenzionale.In altre parole, il progetto mostra una fase più matura della stampa 3D edilizia: non cercare di dimostrare che il robot possa fare tutto, ma decidere quali parti abbia realmente senso fargli fare.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).