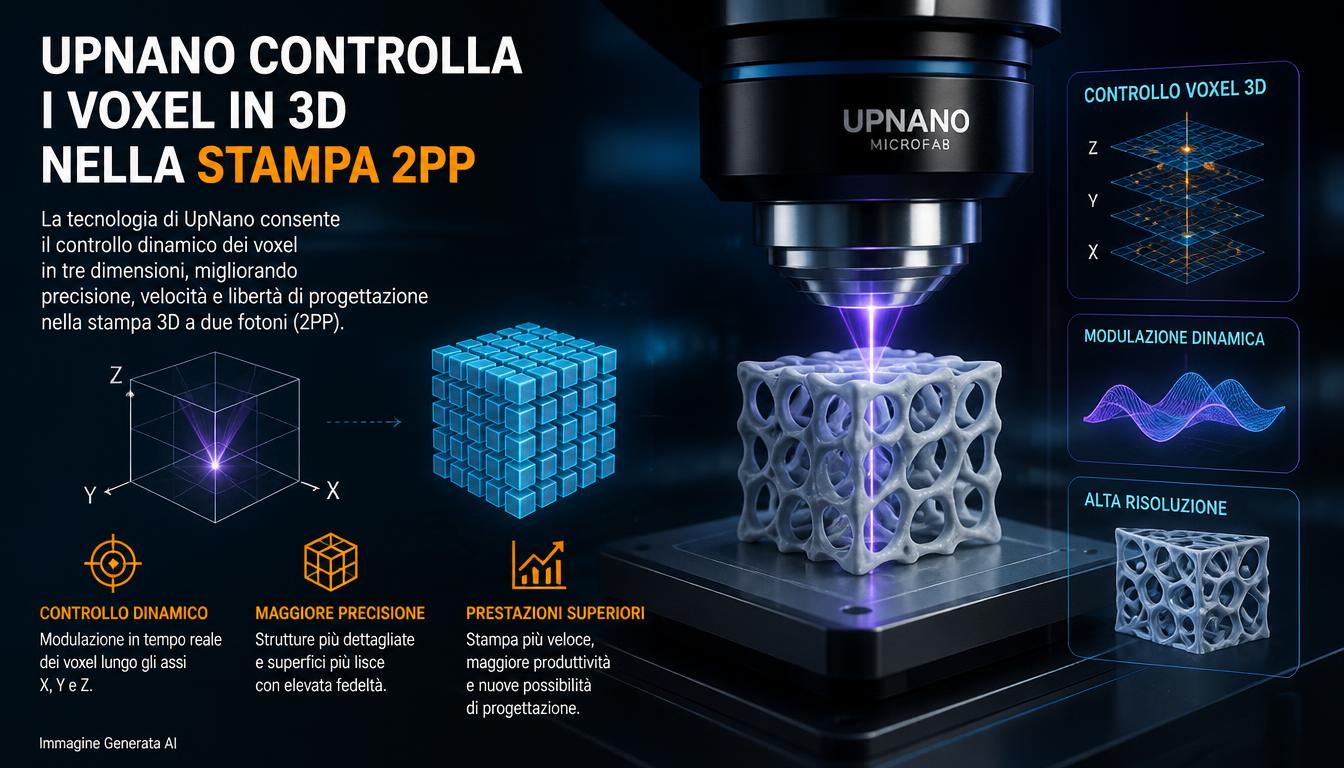
La stampa 3D mediante two-photon polymerization è capace di realizzare dettagli inferiori al micrometro, ma possiede un problema apparentemente paradossale: più si cerca di sfruttarne la risoluzione, più rapidamente il tempo di produzione diventa proibitivo. Ridurre voxel, hatching e distanza verticale fra le traiettorie migliora fedeltà e superficie, ma significa anche dover scrivere un numero enormemente maggiore di punti. UpNano affronta da anni questo compromesso attraverso la propria Adaptive Resolution, modificando la dimensione del volume polimerizzato in funzione della zona del componente. Il 6 ottobre 2026 la società viennese ha presentato un’evoluzione sostanziale del concetto, chiamata 3D Adaptive Resolution, 3DAR, che non si limita più ad alternare modalità fine e coarse, ma dichiara di modificare dinamicamente il voxel nelle tre direzioni spaziali e di adattarne la forma alla geometria della superficie durante la stampa. L’obiettivo è particolarmente ambizioso: mantenere grandi distanze di slicing e quindi elevata produttività ottenendo contemporaneamente superfici curve prive del tradizionale staircasing.
Le prime dimostrazioni indicate da UpNano sono orientate soprattutto alla micro-ottica: spiral phase plate da 125 µm prodotte in meno di dieci secondi con rugosità superficiale fino a Sq 3 nm e shape accuracy inferiore a 20 nm, microlenti asferiche da appena 7 µm prodotte in meno di tre secondi e strutture freeform nell’ordine dei millimetri. Sono numeri notevoli, ma vanno interpretati correttamente. Non significano che qualsiasi componente stampato con una NanoOne presenti automaticamente 3 nm di rugosità o 20 nm di accuratezza dimensionale. Sono risultati ottenuti da UpNano su specifiche geometrie ottiche, materiali, obiettivi e parametri e, al momento dell’annuncio, non risulta ancora pubblicato un paper peer-reviewed dedicato specificamente a 3DAR con una campagna statistica indipendente.
Il voxel della 2PP non è un pixel cubico
Per capire che cosa cambia bisogna partire dal concetto di voxel. Nella 2PP un laser femtosecondo viene focalizzato all’interno di una resina fotosensibile. La probabilità che due fotoni vengano assorbiti quasi simultaneamente cresce in maniera fortemente non lineare con l’intensità luminosa; soltanto vicino al fuoco viene quindi superata la soglia necessaria ad avviare la fotopolimerizzazione. Il materiale si solidifica in un piccolo volume tridimensionale che viene comunemente chiamato voxel.
L’immagine mentale di un cubetto infinitesimo è però sbagliata. Il voxel ha tipicamente una forma allungata lungo l’asse ottico, determinata dalla distribuzione tridimensionale dell’intensità nel punto focale e dalla soglia di polimerizzazione del materiale. Le sue dimensioni dipendono da lunghezza d’onda, numerical aperture dell’obiettivo, potenza, esposizione, scansione e chimica della resina.
Nei sistemi UpNano la differenza può essere molto grande. Con laser a 780 nm e un obiettivo 60× ad alta NA si possono ottenere voxel inferiori a circa 200 nm lateralmente e 500 nm verticalmente; con un obiettivo 5× a bassa NA l’estensione verticale può arrivare nell’ordine delle decine di micrometri. Il secondo caso scrive un volume enormemente maggiore per unità di tempo, ma naturalmente non può rappresentare lo stesso dettaglio.
È da questo compromesso che nasce Adaptive Resolution.
La prima Adaptive Resolution funzionava come una penna con due punte
UpNano utilizza questa metafora da anni. Per disegnare il contorno e i dettagli si usa una “punta sottile”; per riempire l’interno si passa a una “punta grossa”.
Nella pratica il software suddivide la geometria in regioni nelle quali la massima risoluzione è necessaria e regioni nelle quali è più utile aumentare il throughput. Fine mode usa un voxel più piccolo. Coarse mode ne aumenta l’estensione e solidifica più materiale durante ogni traiettoria.
È un approccio estremamente efficace quando il problema è:
superficie precisa + grande volume interno.
Un esempio documentato dai datasheet NanoOne mostra quanto possa incidere. Con obiettivo 10×, UpNano indicava throughput tipici intorno a 4 mm³/h in modalità convenzionale e fino a circa 40 mm³/h sfruttando Adaptive Resolution; con un 5× si passava indicativamente da 30 a 300 mm³/h, con valori superiori a 450 mm³/h ottenibili attraverso ulteriore ottimizzazione dei parametri.
Questi valori non sono universali perché throughput e qualità dipendono fortemente dalla geometria e dal materiale, ma mostrano l’ordine di grandezza del vantaggio: non utilizzare risoluzione nanometrica dove non serve.
Il limite della prima strategia emerge però sulle superfici curve.
Una superficie curva rimane difficile anche con un voxel molto piccolo
Supponiamo di dover realizzare una microlente asferica. Un normale workflow di slicing rappresenta la curva attraverso una successione di quote discrete. Visto in sezione, il profilo ideale continuo viene approssimato con una scala.
Riducendo la distanza verticale fra gli slice:
curva migliore → più layer → più traiettorie → più tempo.
Il problema è ben conosciuto in quasi tutte le tecnologie additive, ma nell’ottica diventa particolarmente critico. Una differenza superficiale che sarebbe irrilevante per un componente meccanico può aumentare scattering, modificare il fronte d’onda o peggiorare il coupling fra fibra e chip.
Il metodo convenzionale per diminuire lo staircasing è quindi brutale ma efficace: campionare più finemente.
3DAR cerca invece di cambiare lo strumento con cui viene campionata la geometria.
Con 3DAR anche l’altezza del voxel diventa una variabile
La pagina tecnologica aggiornata di UpNano spiega la differenza in modo piuttosto chiaro. Con slicing a bassa risoluzione si utilizzano grandi distanze dz e la stampa è veloce, ma compaiono gradini. Con slicing più fine si riduce dz, migliorando la superficie ma allungando quasi linearmente la produzione.
Con 3DAR si mantiene invece un grande layer distance, mentre il voxel viene adattato verticalmente alla superficie desiderata.
Quindi non cambia soltanto:
quanto è largo il tratto.
Cambia anche:
quanto è alto e dove termina.
È una distinzione fondamentale.
Se la parte superiore del voxel può essere modulata localmente, la superficie non deve necessariamente coincidere con uno dei pochi piani di slicing disponibili. Il voxel può seguire più precisamente la quota teorica della curva.
In termini intuitivi, anziché costruire una lente con molti gradini molto sottili, il sistema modifica continuamente lo spessore dell’ultimo tratto solidificato per farlo terminare vicino al profilo matematico desiderato.
È il motivo per cui UpNano parla di grayscale lithography in “true 3D”
La grayscale lithography è una tecnica consolidata nella microfabbricazione. Invece di utilizzare una maschera binaria — luce oppure niente luce — si varia localmente la dose per controllare la profondità di esposizione e creare superfici con differenti altezze.
È molto efficace per:
- microlenti;
- diffractive optics;
- microprismi;
- relief;
- strutture 2.5D.
Il termine 2.5D è importante: si ottiene una superficie la cui quota Z varia in funzione di X e Y, ma normalmente non una geometria tridimensionale arbitraria con superfici orientate in qualunque direzione.
UpNano descrive 3DAR come l’estensione di questo principio alla 2PP tridimensionale: la grayscale modulation del voxel non viene utilizzata soltanto per definire un profilo di altezza sopra un piano, ma lungo superfici freeform all’interno del volume.
È questa, più che il semplice fatto di modificare la potenza laser, la novità rivendicata.
La documentazione brevettuale aiuta a capire come un voxel possa essere controllato rapidamente anche in Z
UpNano non ha pubblicato nello specifico comunicato 3DAR uno schema dettagliato dell’intero optical engine. Esiste però una famiglia brevettuale dell’azienda estremamente rilevante. La domanda statunitense US20240408822A1, con priorità del 6 ottobre 2021, descrive una tecnologia multiphoton nella quale modulatori acusto-ottici possono spostare il punto focale in X, Y e soprattutto Z senza movimento meccanico dell’obiettivo.
Un acousto-optic deflector utilizza onde sonore all’interno di un materiale trasparente per creare un reticolo ottico controllabile. Cambiando frequenza e modulazione dell’onda acustica si può cambiare direzione, divergenza e quindi posizione del fascio.
Il brevetto descrive in particolare un effetto equivalente a una cylindrical lens con focale variabile, generato dal modulatore acusto-ottico. Modificando il gradiente della frequenza acustica cambia la divergenza del fascio e il punto focalizzato può essere spostato lungo Z.
La documentazione afferma esplicitamente che questa regolazione può collocare voxel fuori dai piani Z definiti dal normale layer, adattandoli alla forma della superficie senza attendere il movimento meccanico necessario a cambiare layer.
È praticamente la descrizione del problema affrontato da 3DAR.
Bisogna però mantenere una distinzione: il brevetto presenta varie architetture, compresi sistemi multi-beam e modulazioni in diverse direzioni. UpNano non ha dichiarato pubblicamente che la versione 3DAR consegnata ai primi clienti utilizzi esattamente ogni componente descritto in quella domanda. Il documento mostra comunque che l’azienda sta sviluppando da anni il controllo tridimensionale e ultrarapido del fuoco.
Il brevetto prevede anche voxel con volumi differenti di almeno cinque volte
La stessa famiglia descrive la possibilità di variare il focal volume durante la fabbricazione, con rapporti fra volume massimo e minimo di almeno 2 e preferibilmente almeno 5.
Prevede inoltre variazioni in:
- una direzione;
- due direzioni;
- tutte e tre le direzioni spaziali.
Per X e Y viene descritta anche una rapida oscillazione del fascio trasversalmente alla normale direzione di scansione, molto più veloce del movimento principale. Cambiando l’ampiezza di questa oscillazione si aumenta l’estensione effettiva del volume polimerizzato.
Quindi “voxel tuning” non deve essere interpretato soltanto come aumento o diminuzione della potenza laser.
Esistono più gradi di libertà:
posizione del fuoco + dose + traiettoria + estensione laterale + estensione assiale.
È proprio questa combinazione che consente di trattare il voxel quasi come un utensile digitale con forma regolabile.
Un voxel più grande non è semplicemente un voxel sovraesposto
Aumentare brutalmente la potenza può ingrandire la regione nella quale viene superata la soglia di polimerizzazione, ma ha limiti evidenti. Troppa energia può causare reazioni indesiderate, microbolle, danneggiamento o perdita di precisione.
Il controllo industriale richiede invece che:
- energia;
- velocità;
- forma ottica;
- fotoiniziatore;
rimangano entro una finestra che assicuri una polimerizzazione consistente.
Per questo UpNano associa Adaptive Resolution a laser di elevata potenza e software dedicato. Il valore non consiste soltanto nell’avere “più watt”, ma nel poter utilizzare potenza e focalizzazione senza cambiare in modo incontrollato le proprietà del materiale.
Il vantaggio è particolarmente grande nelle micro-ottiche
Una microlente possiede poca materia ma una superficie estremamente sensibile agli errori. Riempirla rapidamente e poi doverla lucidare sarebbe spesso impossibile, soprattutto a diametri nell’ordine di decine di micrometri.
La soluzione ideale è quindi ottenere direttamente:
geometria finale + optical surface.
UpNano dichiara attualmente esempi molto interessanti:
- spiral phase plate Ø125 µm: Sq 3 nm, shape accuracy <20 nm, meno di 10 s;
- microlente asferica Ø7 µm: Sq 6 nm, meno di 3 s;
- microlente Ø250 µm: Sq 6 nm, pochi secondi;
- microlens array da 6 × 6 mm²: Sq 4 nm, circa 16 minuti;
- lente freeform double-sided Ø3 mm: Sq 10 nm, circa 6 ore;
- ottica macroscopica Ø6 mm: Sq 10 nm.
Questi valori mostrano anche un fatto intuitivo ma importante: la produttività cambia enormemente con la scala e con la complessità. Dire che una microlente viene prodotta in tre secondi non significa che una lente di qualche millimetro richieda soltanto pochi secondi in più.
Sq 3 nm non significa accuracy di 3 nm
È una distinzione che vale la pena rendere esplicita.
Sq è un parametro di rugosità areale, la root mean square delle deviazioni locali della superficie rispetto alla sua forma media.
Shape accuracy riguarda invece quanto il profilo reale coincide con la geometria nominale.
Resolution riguarda la dimensione minima di un dettaglio distinguibile.
Stage resolution indica infine quanto finemente può essere comandato il sistema di movimentazione.
Sono quattro grandezze differenti.
Una macchina può produrre una superficie con Sq 3 nm e contemporaneamente avere feature minime dell’ordine di centinaia di nanometri.
Quindi:
Sq 3 nm ≠ risoluzione di stampa 3 nm.
Analogamente il dato UpNano di <20 nm shape accuracy è riferito alle specifiche ottiche dimostrate dall’azienda e non deve essere trasformato in una tolleranza generale ±20 nm su ogni componente.
La stessa UpNano oggi comunica valori leggermente differenti a seconda del caso
Nel lancio 3DAR viene indicato un best case di Sq 3 nm. La pagina generale Adaptive Resolution parla invece di qualità superficiale fino a Sq 5 nm, mentre applicazioni specifiche mostrano esempi da 3, 4, 5, 6, 7 o 10 nm.
Non c’è necessariamente una contraddizione.
La rugosità dipende da:
- obiettivo;
- geometria;
- materiale;
- orientamento;
- strategia di scansione;
- area sulla quale viene misurata.
Il valore da 3 nm deve quindi essere interpretato come miglior risultato applicativo dichiarato, non come specifica garantita su tutto il working envelope.
Anche “no staircasing” è una formulazione da interpretare
UpNano utilizza questa espressione per descrivere 3DAR. Tecnicamente è meglio dire che il sistema può eliminare o ridurre fortemente lo staircasing associato alla discretizzazione verticale convenzionale.
Qualunque processo digitale conserva una discretizzazione:
- traiettorie;
- voxel;
- dose;
- sampling;
- meccanica.
3DAR non trasforma la produzione in un fenomeno matematicamente continuo.
Semplicemente permette alla quota effettiva di polimerizzazione di non essere rigidamente vincolata ai normali piani di slicing.
Dal punto di vista ottico, però, la differenza può essere enorme.
La 2PP non è comunque una tecnologia puramente “layerless”
Si legge spesso che, siccome la polimerizzazione avviene nel volume della resina, la 2PP non utilizza layer.
In linea teorica il fuoco può essere spostato lungo percorsi tridimensionali arbitrari. Nelle strategie industriali reali, tuttavia, molte parti vengono ancora organizzate attraverso:
- contour;
- hatch;
- slice;
- layer spacing.
Lo confermano sia i datasheet sia la letteratura e i brevetti UpNano.
3DAR è interessante proprio perché utilizza la libertà tridimensionale intrinseca della 2PP per rompere localmente il vincolo del piano di layer quando questo peggiora la superficie.
Non elimina la possibilità di slicing.
La rende meno rigida.
Il confronto corretto è con la grayscale 2PP, non solo con SLA e MSLA
L’idea di modulare dose e dimensione del voxel non è esclusiva di UpNano. La grayscale two-photon lithography è un’area di ricerca molto attiva.
Nel maggio 2026, per esempio, ricercatori del Georgia Tech hanno pubblicato su Nature Communications una tecnica di Grayscale Projection Two-Photon Lithography, GP-TPL, nella quale un Digital Micromirror Device controlla localmente la dose di una proiezione multiphoton. Il sistema sperimentale ha prodotto nanowire da 55 nm e raggiunto fino a 1,7 miliardi di voxel al secondo attraverso parallelizzazione.
È però un’architettura molto diversa.
GP-TPL utilizza projection e DMD per parallelizzare massivamente l’esposizione; UpNano continua a sviluppare una piattaforma basata su scanning 2PP, alta potenza, focal control e Adaptive Resolution.
Quindi non avrebbe senso affermare che UpNano abbia inventato la grayscale lithography.
La novità commerciale dichiarata è il controllo 3DAR integrato nella propria architettura industriale di scansione.
La differenza rispetto a una semplice variable layer height è sostanziale
Le stampanti FFF utilizzano da anni adaptive layer height: superfici quasi verticali possono essere prodotte con strati spessi, mentre le curve con forte variazione Z ricevono layer più sottili.
Questo riduce tempi rispetto a utilizzare ovunque il minimo layer.
3DAR lavora però a un livello differente.
Invece di decidere soltanto:
“qui layer da 10 µm, qui layer da 1 µm”
può modificare il volume effettivamente polimerizzato all’interno di quella distanza nominale.
È quindi più vicino a un continuous local Z correction che a una semplice scelta fra differenti layer height.
Per micro-ottica e superfici freeform è precisamente questo a renderlo interessante.
Il direct printing sui componenti fotonici può essere più importante della microlente isolata
UpNano punta molto su photonics packaging e semiconductor manufacturing. È un settore nel quale la capacità di produrre una lente separata è meno interessante della possibilità di stamparla direttamente nel punto in cui serve.
La NanoOne può lavorare su:
- fiber facet;
- ferrule;
- fiber array;
- photonic integrated circuit;
- chip;
- wafer.
Marker recognition e sistemi di allineamento permettono di localizzare le strutture preesistenti e adattare la posizione dell’elemento stampato.
Questo può eliminare una delle operazioni più costose dell’optical packaging: active alignment.
Normalmente una microlente o una fibra deve essere spostata mentre viene misurato il segnale ottico fino a trovare la posizione di massima trasmissione, per poi essere fissata.
Se un coupling element può essere stampato direttamente nella posizione calibrata sul chip, parte di quel lavoro viene trasferito dal montaggio meccanico al software e all’additive manufacturing.
Il collegamento con i data center AI non è soltanto marketing
La crescita dei sistemi AI aumenta enormemente la quantità di dati che deve viaggiare fra GPU, accelerator, switch e memoria.
Le interconnessioni elettriche tradizionali incontrano limiti crescenti in:
- bandwidth;
- distanza;
- consumo;
- calore.
Per questo silicon photonics e co-packaged optics, CPO, stanno diventando strategici.
Portare le connessioni ottiche sempre più vicino ai chip richiede componenti di coupling estremamente piccoli e posizionati con grande precisione.
È esattamente il tipo di problema nel quale direct-write 2PP può avere un vantaggio.
Naturalmente UpNano non è l’unica società che opera in quest’area e il successo della tecnologia dipenderà da costi, yield, throughput e qualificazione del packaging, non soltanto dalla rugosità di una microlente.
Esistono già esempi funzionanti di ottica prodotta con NanoOne
Un lavoro pubblicato nel 2026 sul Journal of Lightwave Technology ha utilizzato una NanoOne 1000 per stampare direttamente spiral phase plate su ferrule FC/PC.
Le strutture servivano a modificare l’orbital angular momentum della luce e sono state successivamente impiegate in un collegamento free-space.
Il sistema ha consentito una soppressione media dell’interferente Gaussian di circa 32,7 dB e comunicazione error-free a 10 Gbps nella configurazione sperimentale.
Questa pubblicazione non valida direttamente 3DAR, ma dimostra che la capacità di stampare micro-ottica direttamente sull’estremità di componenti standard non è soltanto una dimostrazione grafica di UpNano.
Esistono applicazioni fotoniche sottoposte a peer review.
3DAR potrebbe essere particolarmente utile per le phase plate
Una spiral phase plate deve trasformare la fase del fronte d’onda attraverso un profilo di altezza continuamente variabile.
Se quel profilo viene sostituito da gradini troppo grandi, il fronte d’onda reale si allontana da quello teorico.
Per questo è un ottimo dimostratore di 3DAR: il sistema deve simultaneamente controllare:
- altezza locale;
- continuità;
- rugosità;
- forma.
Il dato UpNano di una plate da 125 µm prodotta in meno di dieci secondi con Sq 3 nm e shape error inferiore a 20 nm è quindi molto più significativo di quanto sarebbe la stessa superficie su un semplice parallelepipedo.
È però, ancora una volta, un risultato dichiarato dall’azienda per quella specifica applicazione.
Stitch-free è un’altra parola importante
Nelle micro- e nano-fabbricazioni di grande area il field of view dell’ottica è limitato. Per creare un elemento più ampio può essere necessario produrre regioni adiacenti e spostare la macchina.
Il punto di confine può lasciare uno stitching artifact.
Una superficie ottica è particolarmente sensibile a queste discontinuità.
UpNano mostra oggi una diffraction grating di 3 × 3 mm² descritta come large-area stitch-free planar optical element e una lente freeform double-sided da 3 mm.
Questo indica che il problema affrontato dalla piattaforma non è soltanto quello del singolo voxel, ma una catena di accuratezza che comprende:
- scanning;
- stage;
- autofocus;
- tilt compensation;
- surface strategy.
3DAR aggiunge un ulteriore grado di libertà a questa catena.
Il NanoOne Green aumenta ulteriormente la risoluzione ottica
Dal 2024 UpNano offre anche una versione con laser femtosecondo a 515 nm, anziché i 780 nm utilizzati dalla NanoOne Red/classica.
A parità di condizioni, la lunghezza d’onda inferiore consente un volume focale più piccolo. UpNano dichiara circa il 30% di aumento della risoluzione e feature inferiori a 100 nm in particolari condizioni.
Il datasheet NanoOne Green riporta, per esempio, con obiettivo 40× NA 1,4:
- feature laterali calcolate <220 nm;
- feature verticali <550 nm;
- linee free-standing inferiori a 100 nm in configurazioni dedicate.
Anche qui non bisogna confondere il dato con la ripetibilità dimensionale generale della macchina.
Il punto interessante è che 3DAR e wavelength scaling sono due leve differenti.
La lunghezza d’onda modifica la dimensione di base del focus.
3DAR ne modifica dinamicamente l’impiego durante la costruzione.
Anche il software diventa parte essenziale della macchina
Un controllo tridimensionale del voxel serve poco se il CAM continua a convertire una superficie in un insieme convenzionale di layer uniformi.
È necessario invece analizzare localmente la geometria e decidere:
- quale voxel utilizzare;
- quale altezza;
- quale dose;
- quale traiettoria;
- quale modalità fine/coarse.
Il valore si sposta quindi dall’hardware ottico al geometry processing.
È un fenomeno simile a quello osservato in altre tecnologie AM avanzate: quando la meccanica raggiunge una certa maturità, gran parte del vantaggio competitivo migra verso gli algoritmi che decidono come utilizzare la macchina.
UpNano integra queste funzioni nell’ambiente THINK3D.
Le prime macchine 3DAR sono già state acquistate
Questo è uno degli elementi che distingue l’annuncio da una semplice ricerca universitaria. UpNano afferma che un’azienda asiatica ha già acquistato le prime stampanti capaci di utilizzare 3DAR e avrebbe manifestato interesse per un numero significativamente superiore di sistemi.
Il cliente non viene identificato e non viene indicata la quantità.
Non sappiamo quindi:
- settore preciso;
- numero di unità;
- valore dell’ordine;
- applicazione;
- yield ottenuto.
È comunque un segnale che la tecnologia ha superato almeno la fase di puro laboratorio.
UpNano non ha però chiarito in modo completo se 3DAR possa essere aggiunto tramite software o upgrade a tutte le NanoOne già installate oppure se richieda una specifica configurazione ottica nuova.
Per i clienti esistenti questo sarà un dettaglio commerciale importante.
Anche “industrializzazione” va distinta dalla produzione di massa
NanoOne rimane una piattaforma destinata a sviluppo di processo, prototipi e small-series.
Per volumi superiori UpNano ha sviluppato NanoPro VT, piattaforma produttiva con laser da 515 nm fino a 7 W e motore ottico dichiarato da 32 megavoxel/s.
La società la utilizza per il proprio servizio UpScale e indica un’area operativa fino a 200 × 200 × 50 mm.
“32 megavoxel/s” misura la capacità di generare voxel, non significa 32 milioni di componenti né fornisce direttamente mm³/h senza conoscere volume del voxel e strategia di scansione.
Ma mostra dove sta andando l’azienda: la 2PP non viene più presentata soltanto come strumento per laboratori che producono una microstruttura alla volta, bensì come possibile processo per micro-part manufacturing industriale.
3DAR è strategica proprio perché throughput e surface quality diventano ancora più importanti quando il costo deve essere calcolato per pezzo.
Più libertà del voxel significa però anche più variabili di processo
Ogni grado di libertà è contemporaneamente un’opportunità e un problema di qualification.
Una strategia che modifica dinamicamente:
- potenza;
- larghezza;
- altezza;
- esposizione;
deve garantire che differenti voxel producano una conversione del polimero sufficientemente uniforme.
Se una regione coarse ricevesse una storia termica o fotochimica completamente differente da quella fine, potrebbero comparire differenze locali in:
- shrinkage;
- crosslink density;
- refractive index;
- proprietà meccaniche.
UpNano afferma che il sistema regola la potenza per mantenere una polimerizzazione omogenea, ma la verifica quantitativa di questi aspetti su materiali e modalità differenti è importante soprattutto per l’ottica.
Una microlente può avere geometria perfetta e funzionare male se l’indice di rifrazione varia in modo indesiderato.
La rugosità non è l’unica metrica che conta per un’ottica
Per qualificare davvero una lente servono anche:
- form error;
- refractive index;
- transmission;
- haze;
- wavefront error;
- focal length;
- aberrations;
- scattering.
La misura Sq descrive soltanto la microtexture superficiale.
Un elemento con Sq 3 nm ma raggio di curvatura sbagliato non è una buona lente.
Per questo è interessante che UpNano comunichi contemporaneamente il dato shape accuracy <20 nm sulla spiral phase plate, ma sarà ancora più utile vedere caratterizzazioni ottiche indipendenti dei futuri componenti 3DAR.
Il vantaggio più importante di 3DAR potrebbe essere economico più che geometrico
La 2PP ha dimostrato da anni di poter produrre superfici sofisticate.
Il problema è sempre stato farlo abbastanza rapidamente.
Se una lente richiede cento volte più layer per passare da una superficie discretizzata a una superficie otticamente valida, la precisione può essere scientificamente interessante ma economicamente inutile.
3DAR cerca di separare le due variabili:
distanza di slicing → throughput
e
quota finale della superficie → qualità.
Se questa separazione funziona in maniera robusta, il valore non è semplicemente ottenere una superficie più liscia.
È ottenere la stessa superficie liscia utilizzando molte meno operazioni di scrittura.
È ciò che può trasformare una tecnica di microfabbricazione in un processo di produzione.
La distinzione finale è quindi fra risoluzione nominale e risoluzione utilizzata intelligentemente
Per anni la corsa nella microstampa è stata dominata dal numero più piccolo:
100 nm, 50 nm, 10 nm.
Ma utilizzare ovunque la massima risoluzione è spesso la strategia peggiore dal punto di vista produttivo.
Una parte reale contiene:
- zone funzionali critiche;
- superfici ottiche;
- supporti;
- volumi interni;
- aree nelle quali qualche micrometro in più non cambia nulla.
Adaptive Resolution partiva già da questa osservazione.
3DAR la porta un passo oltre: anche all’interno della stessa superficie critica non ogni voxel deve avere esattamente la stessa forma.
La geometria stessa decide come il laser deve scrivere.
È un cambio concettuale interessante. Una normale stampante riceve una geometria e prova ad approssimarla utilizzando un utensile digitale relativamente fisso. 3DAR cerca invece di adattare continuamente anche l’utensile alla geometria.
In questo senso il voxel smette di essere semplicemente l’unità minima della stampa.
Diventa un parametro di processo programmabile.
Se le prestazioni dichiarate da UpNano verranno confermate su una gamma più ampia di geometrie e in produzione seriale, potrebbe essere proprio questo — più dei record nominali di risoluzione — uno dei passaggi più importanti per portare la two-photon polymerization nella produzione di micro-ottiche, photonic packaging e componenti per semiconduttori.
Dati chiave disponibili al 7 ottobre 2026
| Parametro / esempio | Dato dichiarato |
|---|---|
| Tecnologia | 2PP + 3D Adaptive Resolution |
| Controllo voxel | dinamico in X, Y e Z |
| Principio | grayscale voxel control tridimensionale |
| Best-case surface roughness 3DAR | Sq 3 nm |
| Shape accuracy dimostrata | <20 nm |
| Spiral phase plate | Ø125 µm, <10 s |
| Microlente asferica | Ø7 µm, <3 s |
| Microlente high-speed | Ø250 µm, Sq 6 nm |
| Freeform lens | Ø3 mm, Sq 10 nm, ~6 h |
| Applicazioni principali | micro-ottica, silicon photonics, CPO, semiconductor packaging |
| Stato | prime stampanti già vendute a un cliente asiatico |
| Validazione peer-reviewed specifica di 3DAR | non ancora individuata |
| Retrofit di tutte le NanoOne esistenti | non chiarito pubblicamente |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).