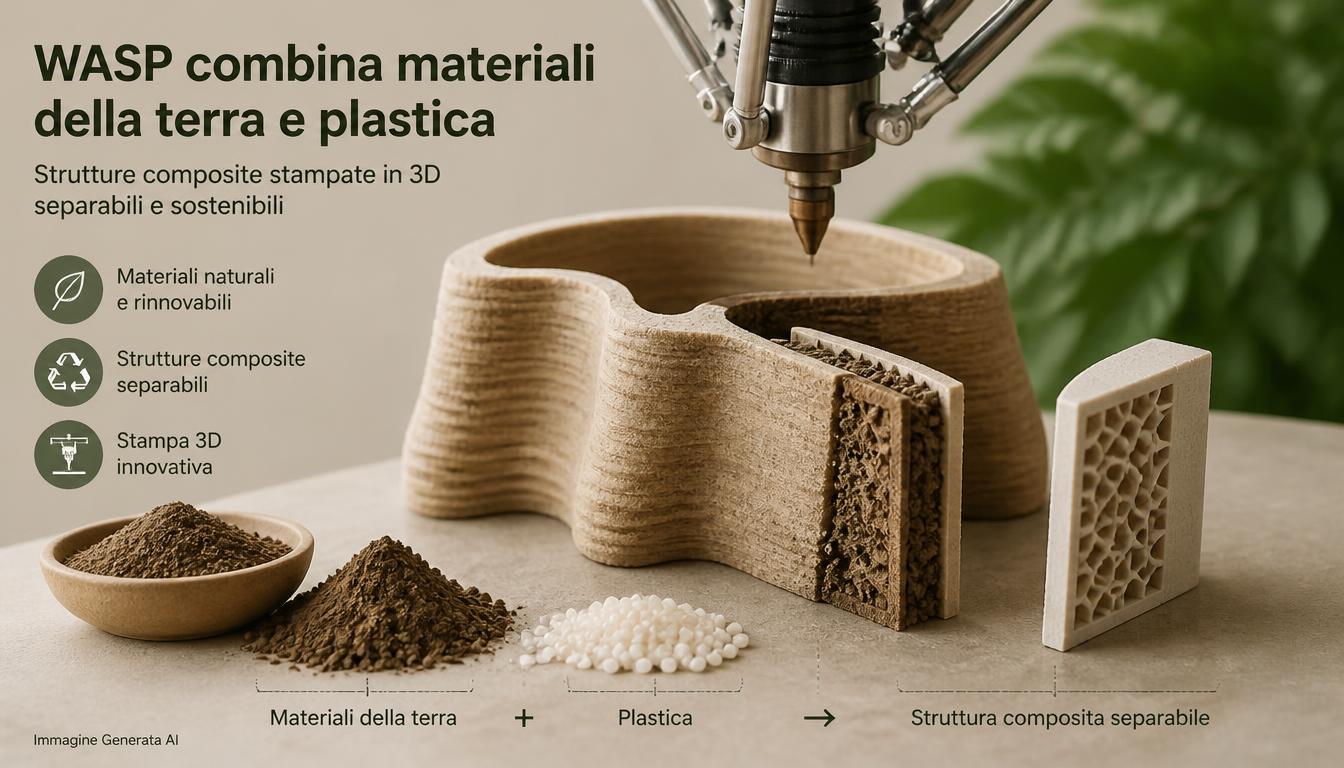
WASP sta sperimentando una nuova configurazione di stampa 3D multimateriale che combina materiali terrosi estrusi allo stato pastoso e termoplastici depositati da granulo nello stesso componente. L’idea non è creare un composito permanente nel quale le due fasi risultino difficili da separare, ma utilizzare la plastica come rinforzo localizzato della struttura in terra e renderla successivamente rimovibile, in modo da poter recuperare separatamente le due famiglie di materiali a fine vita.
Il produttore italiano utilizza due tecnologie che sviluppa già da anni: Liquid Deposition Modeling, LDM, per terra, argilla e altri materiali fluidi o pastosi, e Fused Granulate Fabrication, FGF, per termoplastici alimentati sotto forma di granulo. La novità consiste nell’impiegare entrambi i sistemi all’interno dello stesso processo produttivo, alternando i materiali lungo la costruzione. WASP descrive il progetto come ancora sperimentale e punta ora a verificare quali geometrie, combinazioni di materiali e proprietà meccaniche possano essere ottenute in modo sufficientemente ripetibile.
La plastica non sostituisce la terra: interviene dove la terra non riesce a sostenersi
La logica alla base del sistema è relativamente semplice. Una miscela terrosa fresca possiede una capacità limitata di sostenere gli strati successivi. Quando la geometria comprende sbalzi, curvature importanti o zone localmente snelle, il materiale può deformarsi oppure collassare prima dell’essiccazione.
Nei sistemi LDM questo limite viene normalmente affrontato lavorando su reologia, contenuto d’acqua, velocità di stampa, altezza del layer e geometria. WASP introduce ora una seconda possibilità: depositare termoplastico soltanto nelle zone dove serve un contributo strutturale aggiuntivo durante la costruzione o durante l’utilizzo.
Il risultato è quindi un oggetto nel quale il materiale naturale rimane la frazione principale e la plastica svolge una funzione di armatura geometricamente controllata.
Questo approccio è diverso dalla semplice aggiunta di fibre o polimeri direttamente nella miscela terrosa. In quel caso il rinforzo viene distribuito all’interno del materiale e può diventare difficile da separare successivamente. Nella strategia WASP, invece, le due fasi rimangono geometricamente riconoscibili.
LDM e FGF lavorano con materiali e condizioni completamente differenti
Liquid Deposition Modeling utilizza normalmente una pompa o un sistema pressurizzato per alimentare l’estrusore con materiali ad alta viscosità. Terra, argilla e impasti minerali non vengono fusi: vengono depositati nello stato pastoso e acquistano stabilità attraverso essiccazione, reazioni del legante o altri meccanismi di consolidamento.
La Fused Granulate Fabrication segue invece la logica dell’estrusione termoplastica. Pellet o materiale plastico opportunamente preparato vengono riscaldati fino alla fusione e spinti attraverso un ugello. Dopo la deposizione, il materiale si raffredda e solidifica.
Far convivere i due processi significa quindi sincronizzare materiali con temperature, velocità, viscosità e meccanismi di solidificazione radicalmente differenti. Non basta montare due ugelli sulla stessa macchina: il toolpath deve stabilire dove inserire il termoplastico, quando depositarlo e in quale sequenza rispetto alla parte terrosa.
Non è un normale dual extrusion
Nelle stampanti FFF dual-material i due materiali hanno normalmente comportamenti relativamente compatibili: entrambi vengono fusi, depositati e raffreddati. Qui una testa lavora un termoplastico fuso mentre l’altra deposita una miscela umida.
L’interfaccia fra i due materiali diventa quindi particolarmente interessante. Una elevata adesione può essere positiva durante il funzionamento, ma diventare negativa se l’obiettivo finale è separare i materiali. Al contrario, un’interfaccia troppo debole potrebbe permettere una facile disassemblabilità ma non fornire il rinforzo desiderato.
Il progetto deve quindi trovare un equilibrio apparentemente contraddittorio: i materiali devono collaborare abbastanza durante la vita utile e separarsi abbastanza facilmente quando questa termina.
È questo il passaggio che rende più interessante il progetto rispetto a una semplice dimostrazione multimateriale.
WASP parla di “reversible composites”
Normalmente un composito viene progettato proprio affinché matrice e rinforzo lavorino insieme in modo permanente. In vetroresina, fibra di carbonio o molti compositi polimerici, separare le componenti alla fine della vita utile è uno dei problemi principali del riciclo.
WASP cerca una strada differente. Il rinforzo plastico non viene disperso nella matrice terrosa, ma rimane una fase separata fisicamente recuperabile.
In teoria, una volta smontato il componente, la terra potrebbe tornare a un ciclo materiale minerale o naturale e il termoplastico potrebbe essere recuperato, triturato e riutilizzato separatamente.
Il concetto è vicino al design for disassembly: pensare alla separazione già nella fase di progettazione invece di cercare di risolverla soltanto quando il prodotto è diventato rifiuto.
Separabile non significa automaticamente riciclabile al 100%
È però importante non fare un salto logico. Riuscire a separare meccanicamente plastica e terra non garantisce che entrambe le frazioni possano essere riutilizzate indefinitamente.
Il materiale terroso può contenere fibre, stabilizzanti o leganti che ne modificano la riutilizzabilità. Il termoplastico può degradarsi termicamente durante successive estrusioni e può raccogliere contaminanti minerali durante il contatto con la terra.
Per parlare realmente di closed-loop recycling servirebbero dati su:
- percentuale di materiale recuperabile;
- contaminazione reciproca;
- proprietà del polimero dopo la separazione;
- numero di cicli di riutilizzo;
- energia necessaria per recupero e rilavorazione.
WASP, almeno nelle informazioni pubbliche disponibili, non ha ancora presentato questi dati.
Per ora è più corretto parlare di progettazione orientata alla separazione, non di riciclo chiuso già dimostrato.
La plastica può diventare una sorta di armatura digitale
Nell’edilizia tradizionale una struttura in terra può essere combinata con legno, bambù, fibre o altri rinforzi. Il vantaggio della stampa 3D è la possibilità di decidere digitalmente dove collocare il materiale aggiuntivo.
Invece di inserire un’armatura uniforme lungo tutto il volume, il software potrebbe potenzialmente concentrare il polimero soltanto nelle regioni più sollecitate o instabili.
Una geometria potrebbe quindi avere:
- terra nelle zone prevalentemente compresse;
- termoplastico nei punti che richiedono maggiore continuità;
- quantità minima di plastica nelle regioni dove non serve.
Questo principio è particolarmente coerente con l’ottimizzazione topologica: utilizzare il materiale più costoso o energeticamente intensivo soltanto dove genera un beneficio misurabile.
WASP non ha però pubblicato dati che dimostrino che il sistema attuale utilizzi già una vera ottimizzazione strutturale automatizzata. Per ora sappiamo che le deposizioni possono essere alternate e localizzate.
La funzione potrebbe essere temporanea oppure permanente
Un’altra questione interessante è capire per quanto tempo debba rimanere il rinforzo plastico.
In alcuni casi potrebbe servire principalmente durante la stampa, come una sorta di supporto interno che impedisce il collasso della terra fresca e che potrebbe essere rimosso dopo l’essiccazione.
In altri casi potrebbe restare incorporato nell’oggetto per tutta la sua vita utile, contribuendo a resistenza o stabilità.
Le due strategie richiedono requisiti molto differenti.
Un supporto temporaneo deve soprattutto essere facilmente estraibile. Un rinforzo permanente deve resistere invece a creep, temperatura, umidità e invecchiamento per anni.
Le informazioni diffuse finora non definiscono un’unica applicazione, suggerendo che WASP stia ancora esplorando entrambi i ruoli.
L’interfaccia terra-plastica sarà probabilmente uno dei punti critici
Terra e termoplastico reagiscono in modo differente a temperatura e umidità. Una matrice terrosa può perdere acqua e ritirarsi durante l’essiccazione; un termoplastico può invece subire ritiro durante il raffreddamento.
Questi due fenomeni possono produrre tensioni nell’interfaccia.
Se il polimero viene depositato direttamente contro una terra ancora molto umida, bisogna inoltre controllare se la temperatura dell’estrusione plastica modifica localmente la miscela.
In senso opposto, acqua o particelle minerali potrebbero influire sull’adesione della plastica.
Sono problemi tipici dei sistemi multimateriale e dovranno essere caratterizzati sperimentalmente prima di poter attribuire al nuovo composito proprietà strutturali definite.
La sequenza di deposizione è importante quanto i materiali
Il sistema può alternare layer di terra e plastica, ma questa descrizione non deve essere interpretata necessariamente come una sequenza regolare terra-plastica-terra-plastica lungo tutto il componente.
Una strategia più utile potrebbe utilizzare il polimero soltanto in determinate zone o determinati layer.
Il toolpath diventa quindi multimateriale.
Per ogni segmento devono essere definiti:
- estrusore attivo;
- velocità;
- portata;
- temperatura;
- percorso;
- eventuale tempo di attesa fra i materiali.
Questo aumenta notevolmente la complessità rispetto a un normale G-code monomateriale.
La sincronizzazione termica può diventare particolarmente delicata
Una testa FGF può lavorare a temperature di centinaia di gradi, mentre il materiale LDM rimane vicino alla temperatura ambiente.
Non è necessario che l’intero componente venga riscaldato, perché il termoplastico viene fuso localmente nell’estrusore. Ma la vicinanza della testa calda alla terra umida e l’interazione al momento della deposizione possono influire sulla superficie.
La macchina deve inoltre impedire che residui di terra contaminino il percorso plastico o che gocce di polimero entrino nell’estrusore LDM.
La robustezza meccanica del sistema duale sarà quindi probabilmente importante quanto la formulazione dei materiali.
WASP possiede già entrambe le tecnologie separatamente
Il progetto non parte da zero. L’azienda sviluppa sistemi LDM per argilla e terra e sistemi HDP/FGF per pellet termoplastici da molti anni.
La linea attuale comprende macchine LDM come WASP 40100 e 3MT LDM e sistemi HDP dedicati all’estrusione di granulo. WASP utilizza inoltre estrusori montati su bracci robotici per entrambe le famiglie di materiali. Il passaggio successivo è fare dialogare le due competenze nello stesso oggetto.
Questo riduce una parte del rischio tecnologico: LDM e FGF sono processi già funzionanti. La novità riguarda principalmente integrazione, toolpath e comportamento del composito risultante.
L’azienda sta contemporaneamente lavorando sul riciclo diretto della plastica
Il progetto arriva inoltre mentre WASP sta sviluppando RIGENERA 3D, un sistema destinato a trasformare scarti plastici triturati in feedstock per estrusione senza passare necessariamente da una nuova pellettizzazione.
Nel settembre 2026 l’azienda ha mostrato una configurazione con estrusore HDP XL installato sul nuovo cobot ABB PoWa, destinata proprio all’utilizzo di plastiche riciclate e materiale triturato.
Le due linee di ricerca sono complementari: da una parte utilizzare la plastica soltanto dove serve all’interno di strutture prevalentemente naturali; dall’altra recuperare scarti plastici come nuova materia prima.
Non risulta però documentato che i primi test terra-plastica del nuovo sistema utilizzino già esclusivamente materiale riciclato. È quindi meglio non fondere automaticamente i due progetti in un unico claim.
La vera domanda non è “plastica sì o no”, ma quanta e per quale funzione
WASP formula apertamente il problema in questi termini. Se la plastica è ormai presente in quantità enormi e continuerà a esistere nella società, una possibile strategia non è semplicemente eliminarla da qualsiasi applicazione, ma usarla in quantità ridotte e controllate dove possiede caratteristiche difficili da ottenere con materiali naturali.
È un approccio pragmatico.
Una struttura composta al 95% da materiale locale e al 5% da termoplastico recuperabile può avere, in determinate applicazioni, un bilancio molto differente da una struttura interamente polimerica o da un composito inseparabile.
Ma la sostenibilità non può essere dedotta soltanto dalle percentuali. Servirebbe un’analisi del ciclo di vita completa.
Senza LCA non possiamo ancora dire che sia più sostenibile
Bisogna considerare:
- origine della plastica;
- energia necessaria per estruderla;
- durata della struttura;
- quantità realmente utilizzata;
- trasporto dei materiali;
- manutenzione;
- separazione finale;
- riutilizzo effettivo.
È possibile che un piccolo rinforzo termoplastico prolunghi fortemente la vita di una struttura in terra e migliori quindi il bilancio ambientale complessivo.
È anche possibile che in determinate applicazioni un rinforzo naturale sia sufficiente e renda inutile il polimero.
La nuova tecnica amplia le opzioni progettuali, ma non rende automaticamente “sostenibile” qualsiasi componente bimateriale.
La durabilità della terra rimane una questione separata
Inserire plastica non risolve automaticamente i tradizionali problemi delle costruzioni in terra.
L’acqua resta uno dei principali fattori di degrado. Una superficie terrosa può erodersi se non adeguatamente protetta da pioggia e umidità capillare.
Anche WASP, nei precedenti progetti edilizi, ha sempre sottolineato l’importanza di fondazioni, protezione dall’acqua e progettazione appropriata.
La plastica potrebbe fornire rinforzo locale, ma non deve essere interpretata come impermeabilizzazione generale della struttura.
Gaia dimostra bene la differenza fra materiale di parete e struttura portante
Nel progetto Gaia del 2018, WASP utilizzò una miscela composta da terra locale, paglia e lolla di riso e calce idraulica. La stessa azienda precisò che la porzione stampata non costituiva da sola il sistema strutturale antisismico: il tetto era sostenuto da una struttura in legno lamellare e le pareti stampate avevano soprattutto funzione di involucro.
È un precedente utile per il nuovo progetto.
La possibilità di inserire un rinforzo termoplastico non significa automaticamente che una parete in terra diventi strutturalmente equivalente a cemento armato o muratura portante certificata.
Servono prove meccaniche e un sistema strutturale definito.
Anche Itaca utilizza un modello ibrido
Nel 2026 WASP ha completato Itaca, edificio stampato in 3D realizzato nel laboratorio Shamballa e progettato per rispettare le normative italiane ed europee, comprese quelle sismiche.
Le pareti raggiungono spessori nell’ordine di 60–70 centimetri e integrano isolamento ricavato da sottoprodotti agricoli. La struttura mostra come la strategia WASP sia già evoluta oltre l’idea di “stampare semplicemente una casa di terra”.
L’edificio è un sistema nel quale materiali, isolamento, impianti e struttura collaborano.
Il nuovo dual extrusion terra-plastica può essere letto nella stessa direzione: la stampa 3D diventa uno strumento per orchestrare materiali differenti, non soltanto per estruderne uno.
La ricerca scientifica sulle terre stampabili sta nel frattempo avanzando
Nel 2026 un gruppo di Columbia University e University of Colorado Boulder ha pubblicato su Nature Communications uno studio sui materiali terrosi stampati ispirati a sistemi biologici naturali.
La ricerca ha analizzato la compatibilità dei biopolimeri con una vasta gamma di minerali presenti nei suoli e ha identificato formulazioni a base di alginato capaci di migliorare stampabilità e stabilità geometrica. Gli autori riportano un aumento della velocità di stampa del 33% e un miglioramento di 10° nella stabilità degli overhang rispetto alla formulazione di controllo.
La ricerca utilizzava proprio una WASP 40100, con nozzle da 8 mm e layer da 4 mm.
Non riguarda il nuovo sistema plastica-terra, ma dimostra quanto il controllo della reologia sia importante nel determinare quali geometrie possano essere prodotte senza collassare.
La plastica potrebbe permettere di spingersi oltre ciò che la sola reologia consente
Migliorare la miscela consente di ottenere maggiore stabilità, ma esiste un limite alla quantità di materiale che può essere sospesa prima che la struttura fresca si deformi.
Un rinforzo indipendente può teoricamente superare alcuni di questi limiti.
La scelta progettuale potrebbe diventare quindi:
- modificare la formulazione;
- modificare la geometria;
- ridurre velocità o overhang;
- aggiungere rinforzo localizzato.
La dual extrusion aggiunge semplicemente una nuova variabile al problema.
Potrebbe ridurre anche i supporti temporanei
Nella stampa FFF i supporti vengono normalmente rimossi dopo la produzione. Nella stampa di terra, costruire e rimuovere grandi supporti dello stesso materiale può essere più complicato perché una struttura fresca è fragile.
Il termoplastico potrebbe in alcuni casi creare elementi autoportanti depositati rapidamente e capaci di sostenere temporaneamente zone di terra durante l’essiccazione.
Se questi supporti fossero progettati per essere estratti e riutilizzati, l’approccio sarebbe particolarmente interessante.
WASP non ha però ancora pubblicato dati che dimostrino questa specifica applicazione in scala edilizia.
La separazione dovrebbe essere pensata geometricamente
Un composito reversibile non richiede necessariamente una bassa adesione ovunque. La separazione può essere favorita anche dal design.
Il polimero potrebbe assumere forme:
- continue;
- reticolari;
- interlocking;
- a cavo;
- a lamina;
- a nervatura.
Una geometria continua può essere estratta più facilmente rispetto a migliaia di piccole inclusioni distribuite casualmente.
La manifattura additiva permette proprio di controllare questa continuità.
La reversibilità potrebbe quindi essere ottenuta tanto attraverso il CAD quanto attraverso la chimica.
Un reticolo plastico continuo potrebbe funzionare come una rete recuperabile
Una possibile architettura, almeno concettualmente, sarebbe una rete polimerica continua incorporata nel materiale terroso.
Durante l’uso, la rete potrebbe distribuire determinate sollecitazioni. A fine vita, dopo frantumazione o disgregazione della fase terrosa, la rete potrebbe essere estratta in pezzi relativamente grandi.
È un modello molto differente dalla fibra corta.
Più il rinforzo mantiene una propria identità geometrica, più diventa plausibile separarlo.
Ma questa architettura deve essere verificata anche rispetto all’adesione e al trasferimento dei carichi.
Interlocking meccanico e adesione chimica sono problemi distinti
Il termoplastico può essere trattenuto dalla terra anche senza una forte adesione chimica.
Se la geometria forma ganci, maglie o nodi, i due materiali possono rimanere collegati per mechanical interlocking.
Questo potrebbe essere vantaggioso per un materiale reversibile: trasferire i carichi attraverso la forma e non attraverso un legame adesivo permanente.
Una volta disgregata la fase terrosa, il rinforzo potrebbe essere liberato.
È un principio utilizzato anche in numerosi assemblaggi progettati per il disassembly.
Non sappiamo tuttavia quale geometria specifica WASP stia utilizzando nei test attuali.
L’umidità potrebbe influenzare molto l’accoppiamento
Durante l’essiccazione, una parte terrosa cambia volume. La quantità di ritiro dipende dalla frazione argillosa, dall’acqua e dagli stabilizzanti.
Il termoplastico possiede invece una variazione dimensionale molto più ridotta dopo il raffreddamento.
Questo mismatch potrebbe causare distacco, fessurazione oppure, paradossalmente, facilitare la separazione finale.
Per trasformare il concetto in un materiale ingegnerizzato serviranno prove su differenti cicli di umidità e temperatura.
Una struttura che funziona appena stampata non è necessariamente stabile dopo sei mesi all’aperto.
Il creep della plastica è altrettanto importante
Se il rinforzo rimane nella struttura per anni, il polimero può deformarsi lentamente sotto carico costante.
Il fenomeno dipende dal tipo di materiale e dalla temperatura. PLA, PETG, PP, ABS e tecnopolimeri hanno comportamenti molto differenti.
Le informazioni pubblicate sul progetto non identificano ancora quale termoplastico venga utilizzato come riferimento nei test.
È quindi prematuro attribuire al composito valori di durata o capacità portante.
La scelta del polimero cambierà anche la reale circolarità
Un materiale riciclato localmente potrebbe essere coerente con il concetto WASP di utilizzo delle risorse disponibili sul territorio.
Un tecnopolimero vergine ad alte prestazioni potrebbe invece offrire proprietà migliori ma aumentare l’impatto iniziale.
Potrebbero essere interessanti anche polimeri bio-based o biodegradabili, ma la biodegradabilità non è automaticamente un vantaggio per un rinforzo che deve durare anni.
Il materiale ideale dipenderà quindi dall’applicazione e dalla durata prevista.
Biodegradabile e separabile sono due strategie differenti
Se il rinforzo degrada insieme alla parte naturale non è necessario recuperarlo, ma si perde la possibilità di riciclarlo come materiale tecnico.
Se invece rimane stabile e separabile, può teoricamente entrare in un nuovo ciclo produttivo.
WASP sembra oggi concentrarsi soprattutto sulla seconda filosofia: mantenere distinta la plastica per recuperarla.
È un punto interessante perché la circolarità non viene cercata attraverso la scomparsa del polimero ma attraverso la sua identificazione e riutilizzabilità.
La domanda più importante sarà cosa succede dopo la separazione
Il progetto acquisterà una vera rilevanza industriale quando WASP mostrerà un ciclo completo:
- stampa bimateriale;
- uso;
- disassemblaggio;
- recupero della terra;
- recupero della plastica;
- nuova stampa con almeno una delle due frazioni.
Fino a quel momento il concetto rimane promettente ma parzialmente dimostrato.
La possibilità teorica di separare i materiali è un primo passo. La possibilità di riutilizzarli mantenendo prestazioni sufficienti è il risultato realmente interessante.
È anche un problema di design for recycling, non soltanto di stampa 3D
La lezione può andare oltre l’architettura.
Molti prodotti multimateriale vengono progettati massimizzando adesione e integrazione e soltanto in seguito ci si domanda come riciclarli.
Il sistema WASP prova a ribaltare la logica:
come possiamo fare collaborare due materiali senza impedire che vengano nuovamente separati?
È una domanda utile per molte forme di additive manufacturing multimateriale.
La capacità delle stampanti di depositare materiali differenti con precisione potrebbe essere utilizzata non soltanto per creare gradienti o prestazioni superiori, ma anche per progettare in anticipo i percorsi di disassemblaggio.
In questo senso “composito reversibile” è un concetto più interessante di “composito sostenibile”
“Sostenibile” è una definizione troppo ampia e richiederebbe dati ambientali completi.
“Reversibile” descrive invece una caratteristica progettuale precisa: le componenti possono essere separate.
È una distinzione importante anche editorialmente.
L’innovazione non consiste nell’affermare che plastica e terra insieme siano necessariamente ecologiche. Consiste nel tentativo di evitare il problema tipico dei compositi tradizionali, dove il miglioramento delle prestazioni viene ottenuto al prezzo di una forte difficoltà di recupero a fine vita.
La tecnica è ancora sperimentale
WASP non presenta oggi una macchina commerciale specificamente dedicata alla nuova dual extrusion LDM-FGF né un materiale certificato.
La società sta eseguendo prove per comprendere quali geometrie e combinazioni possano funzionare. Secondo la documentazione della notizia, il concetto è oggetto di domanda di brevetto.
Non sono stati ancora pubblicati:
- valori di resistenza;
- quantità percentuale di plastica;
- dimensione massima dei componenti;
- vita a fatica;
- comportamento all’umidità;
- prestazioni termiche;
- dati di separazione;
- LCA.
È quindi corretto descriverlo come programma di sviluppo, non come nuova soluzione edilizia già qualificata.
La scala finale non è ancora definita
WASP possiede piattaforme che vanno dalle macchine desktop per argilla a sistemi da diversi metri e bracci robotici.
La dimostrazione del principio non significa quindi automaticamente che oggi sia possibile stampare pareti abitative con doppio materiale.
Scalare una tecnica da un campione a un muro introduce problemi di portata, sincronizzazione, controllo geometrico e continuità dell’alimentazione.
Un estrusore plastico industriale può depositare diversi chilogrammi all’ora, ma anche una macchina LDM edilizia può richiedere portate molto elevate. I due processi devono rimanere sincronizzati lungo centinaia di metri di toolpath.
Questo sarà probabilmente uno degli aspetti più interessanti da seguire.
La proprietà più promettente è la possibilità di ottenere geometrie prima impraticabili
Il beneficio immediato dichiarato da WASP non è ancora una grande resistenza meccanica finale, ma la stabilizzazione di geometrie che tenderebbero a collassare se realizzate esclusivamente in terra fresca.
Quindi il primo effetto della plastica è ampliare la finestra geometrica di stampa.
In questo senso il rinforzo funziona contemporaneamente come materiale e come strumento di processo.
È una distinzione interessante: il polimero può avere un ruolo durante la produzione anche prima di diventare un eventuale elemento strutturale del prodotto finale.
Questo può cambiare il design delle strutture in terra stampata
Se alcuni limiti agli overhang vengono ridotti, i progettisti potrebbero creare pareti con:
- cavità più ampie;
- canali;
- texture profonde;
- strutture interne più leggere;
- aggetti;
- geometrie organiche.
Alcune di queste forme potrebbero migliorare isolamento, ventilazione o prestazioni acustiche.
Naturalmente un aumento della libertà geometrica non significa automaticamente migliore architettura. Ogni forma deve continuare a rispettare requisiti strutturali e costruttivi.
La vera forza dell’idea è utilizzare pochissimo materiale ad alte prestazioni
Nelle costruzioni ibride non è sempre necessario sostituire tutto il materiale tradizionale con uno avanzato.
Può essere più efficiente utilizzare grandi quantità di materiale economico, locale e a basso impatto e una piccola quantità di materiale industriale soltanto nei punti critici.
È un principio molto antico nell’ingegneria: cemento armato, strutture lignee rinforzate e murature con catene metalliche seguono logiche simili.
La novità additiva è la possibilità di coordinare digitalmente la distribuzione delle due fasi durante la stessa costruzione.
Ma il confronto con il cemento armato va utilizzato con prudenza
La plastica non può essere considerata automaticamente l’equivalente dell’acciaio.
Modulo elastico, resistenza, creep, adesione e comportamento al fuoco sono completamente differenti.
Una struttura edilizia che utilizzi rinforzi termoplastici dovrebbe dimostrare prestazioni attraverso testing e calcolo specifici.
L’analogia utile riguarda soltanto il principio generale di associare una matrice massiva a un rinforzo localizzato.
Il comportamento al fuoco sarà un tema inevitabile
Se la tecnologia entrerà realmente nell’edilizia, uno dei temi principali sarà la reazione al fuoco del componente plastico.
Una parete in terra possiede naturalmente un comportamento al fuoco molto favorevole. Inserire un termoplastico può introdurre fusione, fumo e combustibilità in funzione del materiale.
Se il rinforzo rappresenta soltanto una piccola frazione completamente inglobata, l’effetto può essere limitato, ma deve essere misurato.
Il tipo di polimero e la sua posizione diventano quindi rilevanti non soltanto meccanicamente ma anche dal punto di vista normativo.
La stessa cosa vale per durabilità UV e temperatura
Un rinforzo plastico esposto all’esterno può degradarsi con la radiazione ultravioletta. Se rimane completamente inglobato nella terra, il problema può diminuire.
Temperature elevate possono invece favorire creep o ammorbidimento del polimero.
Una futura architettura materiale dovrà quindi decidere deliberatamente dove il termoplastico possa essere esposto e dove debba rimanere protetto.
Anche questo dimostra come la dual extrusion renda il design più complesso, non semplicemente più libero.
La stampa multimateriale può diventare un modo per programmare la fine vita
Normalmente associamo la fabbricazione digitale alla programmazione della geometria iniziale. Questo progetto suggerisce una seconda dimensione: programmare anche il modo in cui il componente verrà smontato.
La posizione del rinforzo potrebbe essere scelta in modo da renderlo raggiungibile e recuperabile.
Determinati punti potrebbero fungere da zone di separazione.
In prospettiva si potrebbe persino incorporare nel modello CAD l’informazione su come disassemblare il componente, non soltanto come stamparlo.
È probabilmente una delle implicazioni più interessanti della ricerca.
WASP torna così al proprio concetto originario, ma in modo meno purista
Il nome dell’azienda deriva dal comportamento della vespa vasaia, che costruisce il proprio nido utilizzando materiale disponibile nell’ambiente circostante.
Per anni questo principio ha guidato la ricerca WASP su terra, argilla, fibre agricole e materiali locali.
L’introduzione della plastica potrebbe sembrare in contrasto con quella filosofia. In realtà l’azienda propone una lettura più pragmatica: utilizzare materiale locale come base e incorporare il polimero soltanto dove offre una funzione specifica, mantenendo la possibilità di recuperarlo.
È una visione meno idealizzata della circolarità, ma forse più interessante industrialmente.
La plastica diventa una risorsa da gestire, non semplicemente un materiale da evitare
La domanda proposta da WASP è significativa: se la plastica esiste già in quantità enormi e continuerà ad accumularsi, è più utile cercare di eliminarla da qualsiasi sistema oppure imparare a utilizzarla in modo controllato, recuperabile e durevole?
Il progetto dual extrusion non fornisce ancora una risposta quantitativa.
Dimostra però come la manifattura additiva possa diventare uno strumento per testare questa seconda strada.
E soprattutto introduce un principio che potrebbe essere applicato ben oltre le costruzioni in terra: un materiale multimateriale non deve necessariamente diventare un rifiuto multimateriale inseparabile.
Tabelle tecniche
| Sistema WASP sperimentale | Funzione |
|---|---|
| Materiale principale | Terra/argilla o miscela pastosa |
| Processo principale | LDM – Liquid Deposition Modeling |
| Rinforzo | Termoplastico |
| Processo rinforzo | FGF – Fused Granulate Fabrication |
| Strategia | Deposizione alternata/localizzata |
| Obiettivo geometrico | Stabilizzare zone che collasserebbero con sola terra |
| Fine vita | Separazione delle due frazioni |
| Stato | Sperimentale |
| Domanda di brevetto | Indicata dalla fonte |
| Prodotto commerciale dedicato | Non annunciato |
| LDM | FGF |
|---|---|
| Materiale pastoso | Granulo termoplastico |
| Terra, argilla, impasti | Polimeri |
| Materiale non fuso | Materiale fuso |
| Consolidamento per essiccazione/legante | Consolidamento per raffreddamento |
| Alte portate possibili | Alte portate possibili |
| Temperatura vicina all’ambiente | Estrusore riscaldato |
| Reologia critica | Viscosità del melt critica |
| Possibili vantaggi | Aspetti da verificare |
|---|---|
| Maggior libertà geometrica | Adesione terra-plastica |
| Rinforzo localizzato | Ritiro differenziale |
| Minore quantità di plastica | Creep |
| Supporto durante la stampa | Durabilità |
| Design for disassembly | Separazione reale a fine vita |
| Recupero distinto dei materiali | Contaminazione |
| Materiali locali come matrice principale | Comportamento al fuoco |
| Potenziale uso di plastica riciclata | Proprietà dopo riciclo |
| Separabile | Non significa automaticamente |
|---|---|
| Terra e plastica distinguibili | Closed-loop recycling |
| Rinforzo estraibile | 100% di recupero |
| Design reversibile | Nessuna contaminazione |
| Componenti disassemblabili | Proprietà invariate dopo riuso |
| Due flussi materiali | LCA automaticamente migliore |
| Precedenti WASP | Caratteristica |
|---|---|
| Gaia | Terra, paglia, lolla di riso e calce |
| TECLA | Costruzione in terra stampata |
| Earthen Rituals | Earth-fiber printing |
| Itaca | Costruzione certificata e sistema edilizio ibrido |
| RIGENERA 3D | Recupero diretto di scarti plastici |
| Nuovo dual LDM-FGF | Terra + termoplastico separabile |
| Dati ancora mancanti | Importanza |
|---|---|
| Polimero utilizzato | Durabilità e riciclo |
| Percentuale plastica | Impatto ambientale |
| Resistenza meccanica | Funzione strutturale |
| Interfaccia | Trasferimento dei carichi |
| Test di separazione | Reversibilità reale |
| Cicli di riciclo | Circolarità |
| Comportamento al fuoco | Edilizia |
| Test climatici | Uso outdoor |
| Scala massima | Industrializzazione |
| LCA | Confronto ambientale |
| Cosa non va confuso | Interpretazione corretta |
|---|---|
| Composito reversibile | Materiali progettati per essere separabili |
| Composito sostenibile | Richiede una valutazione ambientale completa |
| Plastica come rinforzo | Non equivale automaticamente ad armatura strutturale |
| FGF | Estrusione da granulo termoplastico |
| LDM | Deposizione di materiale pastoso |
| Dual extrusion | Qui combina due processi fisicamente molto differenti |
| Separazione | Non dimostra ancora riciclo chiuso |
| Terra | Non significa materiale non ingegnerizzato |
| Rinforzo plastico | Non risolve automaticamente umidità o durabilità |
| Brevetto/domanda | Non equivale a prodotto commerciale |
| Demo | Non equivale a sistema edilizio certificato |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).