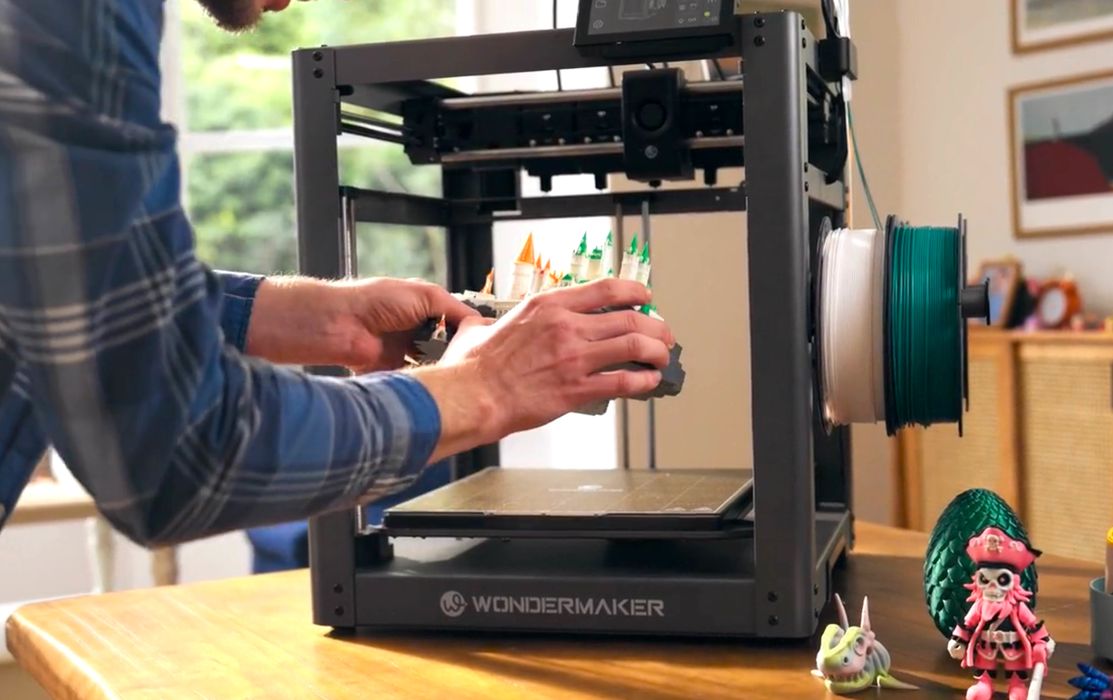
WonderMaker ZR Ultra: quattro toolhead indipendenti per ridurre tempi e sprechi nella stampa 3D multicolore
WonderMaker ZR Ultra affronta il problema della stampa FFF multicolore con un’architettura radicalmente diversa rispetto ai sistemi che utilizzano un solo hotend e sostituiscono automaticamente il filamento. La macchina dispone di quattro toolhead indipendenti, ciascuna con estrusore e hotend propri, capaci di raggiungere 300 °C e di essere mantenute a temperature differenti. Quando il modello richiede un nuovo colore o un materiale differente, la stampante non deve quindi estrarre il filamento dal nozzle, tagliarlo, caricarne uno nuovo ed effettuare una lunga sequenza di purging: parcheggia una testa e utilizza quella già caricata con il materiale successivo. Il concetto non è nuovo nel panorama professionale della stampa 3D, ma WonderMaker tenta di portarlo in una fascia di prezzo molto inferiore rispetto ai toolchanger che hanno finora rappresentato il riferimento del segmento desktop.
La ZR Ultra è oggi presentata ufficialmente da WonderMaker con un volume di costruzione di 300 × 270 × 290 mm, cinematica CoreXY, velocità massima dichiarata di movimento fino a 600 mm/s, accelerazione fino a 20.000 mm/s², piano riscaldato a 100 °C e quattro hotend indipendenti fino a 300 °C. Il sistema utilizza nozzle in acciaio temprato ed è basato su Klipper; WonderMaker dichiara inoltre compatibilità con OrcaSlicer oltre al proprio software WonderPrint. La macchina può lavorare con quattro colori oppure combinare materiali e diametri di nozzle differenti nello stesso job. È proprio quest’ultimo punto a distinguere un vero toolchanger da molti sistemi automatici di cambio filamento: quattro teste non servono soltanto a produrre un drago di quattro colori, ma possono teoricamente essere configurate per svolgere funzioni differenti all’interno dello stesso componente.
Il percorso commerciale della macchina, però, richiede una precisazione. La relativa campagna Kickstarter si è svolta dal 2 aprile al 7 maggio 2025, raccogliendo 6.619.580 dollari di Hong Kong contro un obiettivo iniziale di 400.000 HK$, con 1.114 sostenitori. Le previsioni iniziali indicavano l’inizio delle spedizioni della ZR base a giugno 2025 e della ZR Ultra ad agosto. Gli aggiornamenti Kickstarter sono invece proseguiti anche nel 2026, compreso un aggiornamento sulla produzione nell’aprile 2026 e ulteriori comunicazioni fino al settembre dello stesso anno. È quindi più corretto descrivere oggi ZR Ultra come un prodotto nato dal crowdfunding e arrivato successivamente alla fase commerciale, non come una macchina appena lanciata su Kickstarter.
Toolchanger e cambio filamento non sono la stessa cosa
Per comprendere perché la ZR Ultra sia interessante occorre distinguere due approcci che vengono spesso raggruppati sotto l’etichetta generica di “multicolor”.
Nel sistema a singolo nozzle, più bobine confluiscono verso la stessa testa. Quando la stampa passa dal colore A al colore B, il sistema deve rimuovere il materiale A dal percorso, caricare il B e soprattutto eliminare dall’hotend il polimero precedente.
Questa pulizia genera normalmente una purge tower, un purge block oppure materiale espulso all’esterno della zona di stampa.
In un toolchanger ogni materiale ha invece un proprio percorso completo:
bobina → estrusore → hotend → nozzle.
Quando cambia colore, cambia fisicamente l’intera testa.
| Sistema | Cambio materiale |
|---|---|
| Singolo nozzle + feeder multiplo | scarico → caricamento → purging |
| Toolchanger | parcheggio testa A → aggancio testa B |
| IDEX | spostamento fra due estrusori permanenti |
| Multi-nozzle fisso | più ugelli montati contemporaneamente sul carrello |
La differenza ha conseguenze dirette su tempo e consumo del materiale.
Perché il purging può consumare più filamento del modello
Il problema diventa evidente nei modelli che cambiano colore centinaia di volte.
Ogni transizione richiede una quantità minima di materiale per eliminare il colore precedente. Se servono, per esempio, anche soltanto 0,4 grammi per cambio e il modello effettua 500 cambi, vengono utilizzati:
0,4 × 500 = 200 grammi
di materiale soltanto per le transizioni.
Il numero è puramente esemplificativo: la quantità effettiva varia molto in funzione di colore, temperatura, materiale, volume interno dell’hotend e impostazioni dello slicer.
Il punto è che lo spreco cresce principalmente con il numero di cambi, non con la massa finale del modello.
Su oggetti piccoli ma altamente multicolore il materiale eliminato può quindi arrivare a essere comparabile o perfino superiore al materiale presente nel pezzo.
Con quattro toolhead dedicate questo particolare consumo può ridursi drasticamente.
“Zero waste” è però un claim troppo assoluto
WonderMaker utilizza nella comunicazione Kickstarter formule come “Zero Material Waste”.
Interpretata letteralmente, l’affermazione è eccessiva.
ZR Ultra elimina o riduce fortemente lo spreco dovuto al purging fra quattro materiali già caricati nelle quattro teste. Non elimina automaticamente:
- skirt;
- brim;
- supporti;
- parti fallite;
- purge eventualmente necessario durante caricamenti iniziali;
- materiale utilizzato per calibrazione;
- residui nei nozzle;
- support interface;
- eventuali torri di stabilizzazione utilizzate dal profilo.
È quindi più preciso parlare di eliminazione del purge associato al normale cambio fra le quattro toolhead e non di stampa completamente priva di sprechi.
La distinzione è particolarmente importante quando si confrontano sistemi attraverso dati di sostenibilità o costo per parte.
Quattro toolhead, ma massimo quattro materiali contemporaneamente
La struttura della ZR Ultra non è espandibile indefinitamente.
WonderMaker specifica nelle FAQ Kickstarter che sia ZR sia ZR Ultra sono limitate a quattro canali di materiale. Non è previsto l’inserimento di una quinta cartuccia né un collegamento esterno destinato ad aumentare il numero dei colori.
Nel caso della ZR Ultra questo significa quattro toolhead.
È quindi un’architettura diversa da sistemi modulari nei quali possono essere aggiunti ulteriori feeder oppure, nel caso di alcuni toolchanger professionali, un numero differente di utensili.
Il limite di quattro colori può essere irrilevante per gran parte delle stampe funzionali, ma è importante non presentare il sistema come espandibile senza limiti.
Le teste sono indipendenti anche dal punto di vista termico
Ogni hotend della ZR Ultra può raggiungere 300 °C ed è controllato separatamente.
Quando una testa non viene utilizzata, il sistema può mantenerla in uno stato di conservazione termica e preriscaldarla prima del successivo cambio, riducendo il tempo necessario per tornare alla temperatura di lavoro.
L’utente può disattivare questa funzione dallo slicer.
Questa caratteristica diventa particolarmente utile quando vengono utilizzati materiali che richiedono temperature differenti.
Una configurazione ipotetica potrebbe essere:
- testa 1: PLA;
- testa 2: PLA di colore differente;
- testa 3: materiale di supporto;
- testa 4: nozzle differente per infill o dettagli.
Ma parlare di “multi-material” richiede cautela.
Poter estrudere due materiali nella stessa macchina non significa che siano compatibili fra loro.
PLA e ABS, per esempio, presentano temperature, shrinkage e adesione reciproca differenti. Anche se due hotend possono lavorare alle temperature corrette, i materiali possono non aderire sufficientemente all’interfaccia.
La compatibilità deve quindi essere verificata caso per caso.
Nozzle differenti nello stesso job aprono utilizzi più interessanti del solo multicolore
Una delle caratteristiche tecnicamente più interessanti della ZR Ultra è la possibilità dichiarata di utilizzare nozzle di diametri differenti.
È possibile immaginare una configurazione con:
- 0,6 o 0,8 mm per infill e regioni strutturali;
- 0,4 mm per perimetri;
- 0,25 mm per dettagli;
- una quarta testa per support interface.
Questa strategia può essere più utile industrialmente della semplice stampa a quattro colori.
Un nozzle grande ha una portata volumetrica superiore e può costruire rapidamente regioni poco dettagliate.
Un nozzle piccolo permette invece di riprodurre feature più fini.
Il toolchanger può quindi selezionare la risoluzione fisica più appropriata alla funzione.
Naturalmente lo slicer deve gestire correttamente la suddivisione delle regioni e le compensazioni fra nozzle.
Quattro nozzle significano anche quattro offset da mantenere
L’architettura introduce però una complessità assente nei sistemi monohotend.
Per ottenere un modello geometricamente coerente, le coordinate fisiche delle quattro teste devono essere conosciute con precisione.
Se la seconda testa fosse spostata di 0,15 mm sull’asse X rispetto al valore atteso, il colore o materiale stampato da quella testa risulterebbe disallineato.
Serve quindi una calibrazione degli XYZ tool offsets.
Questo è uno dei problemi storici dei sistemi multiestrusore.
Il firmware deve sapere:
X₂ − X₁, Y₂ − Y₁, Z₂ − Z₁
e la stessa relazione per ciascuna testa.
Anche piccoli errori sull’asse Z possono essere particolarmente critici: un nozzle leggermente troppo basso può urtare la parte stampata, mentre uno troppo alto può produrre scarsa adesione.
WonderMaker pubblicizza la calibrazione automatica della piattaforma, ma la qualità reale del sistema di allineamento delle quattro teste è uno degli aspetti che devono essere valutati attraverso utilizzo prolungato e test indipendenti.
Un toolchange veloce non coincide con il solo movimento meccanico
WonderMaker ha indicato tempi nell’ordine di pochi secondi per il cambio testa.
È una grande differenza rispetto a un cambio filamento che può richiedere decine di secondi o minuti.
Ma il tempo effettivo di transizione comprende più elementi:
T cambio = parcheggio + sgancio + movimento + aggancio + verifica + eventuale riscaldamento + eventuale prime.
Il valore minimo ottenuto in condizioni ideali non coincide necessariamente con il tempo medio di ogni transizione durante un’intera stampa.
La strategia di mantenere gli hotend inattivi a temperatura elevata riduce il tempo, ma comporta anche consumo energetico e mantiene il materiale fermo nell’hotend caldo.
Per alcuni polimeri, permanenze molto lunghe ad alta temperatura possono causare degradazione.
Lo slicer deve quindi bilanciare velocità di ripresa e gestione termica.
Toolchanger non significa quattro teste che stampano contemporaneamente
La presenza di quattro toolhead potrebbe far immaginare una macchina capace di quadruplicare la produttività stampando con quattro ugelli contemporaneamente.
Non è questo il principio della ZR Ultra.
Il sistema utilizza una toolhead alla volta sullo stesso componente, parcheggiando le altre.
È differente da una macchina con quattro carrelli indipendenti capaci di produrre simultaneamente più parti.
Il vantaggio riguarda:
- rapidità del cambio;
- materiali differenti;
- nozzle differenti;
- riduzione del purging.
Non significa throughput quattro volte superiore.
600 mm/s è una velocità massima dichiarata, non la velocità di ogni stampa
WonderMaker indica fino a 600 mm/s e accelerazioni fino a 20.000 mm/s².
Come sempre nei sistemi FFF, questi numeri non devono essere interpretati come velocità alla quale viene prodotto qualsiasi segmento del modello.
La velocità realmente utilizzabile dipende da:
- portata volumetrica dell’hotend;
- diametro del nozzle;
- layer height;
- materiale;
- temperatura;
- raffreddamento;
- geometria;
- qualità richiesta.
La relazione fondamentale è la portata volumetrica:
Q = larghezza estrusione × altezza layer × velocità.
Con extrusion width 0,45 mm, layer da 0,2 mm e velocità di 600 mm/s:
Q = 0,45 × 0,2 × 600 = 54 mm³/s.
È una portata molto elevata per numerosi hotend e materiali.
Se l’hotend non riesce a fondere quella quantità di polimero, si verifica under-extrusion indipendentemente dalla capacità meccanica del CoreXY di raggiungere la velocità nominale.
Il benchmark 57 minuti contro 1 ora e 34 minuti è un test del produttore
Sul sito WonderMaker compare un confronto nel quale ZR Ultra completa una stampa multicolore in 57 minuti e 55 secondi, mentre una non meglio identificata “other printer” impiega 1 ora e 34 minuti.
Il dato è utile per capire il tipo di vantaggio rivendicato dal produttore, ma non è un benchmark indipendente.
Mancano dettagli essenziali:
- modello concorrente;
- layer height;
- velocità;
- accelerazione;
- quantità di materiale;
- numero di cambi;
- dimensioni purge tower;
- parametri dello slicer.
Il miglioramento è comunque concettualmente plausibile: eliminando ripetute procedure di unload/load/purge, un toolchanger dovrebbe ridurre sensibilmente il tempo nei modelli con molti cambi.
La percentuale concreta deve essere misurata sul singolo job.
ZR e ZR Ultra utilizzano strategie multicolore completamente diverse
La famiglia WonderMaker comprende anche ZR base.
È facile confondere i due sistemi perché entrambi vengono descritti come macchine a quattro colori.
La ZR utilizza una sola toolhead e un sistema di cambio filamento basato su cutter.
La ZR Ultra usa quattro toolhead separate.
| Caratteristica | ZR | ZR Ultra |
|---|---|---|
| Toolhead | 1 | 4 |
| Colori simultanei | fino a 4 | fino a 4 |
| Cambio colore | cambio filamento | cambio toolhead |
| Cutter | sì | non necessario |
| Purging | necessario | molto ridotto |
| Volume | 300 × 300 × 300 mm | 300 × 270 × 290 mm |
| Complessità meccanica | inferiore | superiore |
| Multi-nozzle diameter | no nello stesso job | sì, dichiarato |
Il fatto che entrambi stampino quattro colori non significa quindi che l’architettura sia comparabile.
La ZR Ultra perde una parte del volume per ospitare il toolchanger
La ZR base offre un volume di 300 × 300 × 300 mm.
ZR Ultra scende a 300 × 270 × 290 mm.
WonderMaker spiega che la riduzione deriva dallo spazio necessario al meccanismo di cambio e al movimento delle teste.
È un compromesso tipico di questa architettura.
Il sistema deve disporre di una zona nella quale:
- parcheggiare gli utensili;
- agganciarli;
- sganciarli;
- muovere il carrello senza collisioni.
Una parte del volume meccanico complessivo viene quindi sottratta al volume utile.
Il risultato rimane comunque relativamente ampio per una macchina desktop.
300 × 270 × 290 mm sono sufficienti per molte parti di grandi dimensioni
Il volume nominale corrisponde a circa 23,5 litri.
È sensibilmente più grande del classico cubo 220 × 220 × 250 mm e permette:
- prototipi funzionali;
- caschi di dimensioni contenute;
- grandi modelli decorativi;
- numerose parti disposte sulla stessa piattaforma;
- oggetti multi-materiale di dimensioni significative.
La presenza di più toolhead può però influenzare l’accessibilità di alcune zone in funzione della configurazione della macchina.
Il dato nominale deve quindi essere considerato insieme alle eventuali keep-out zones definite dal software.
300 °C non significa automaticamente “stampa tutti i tecnopolimeri”
L’hotend raggiunge 300 °C e il piano 100 °C.
Sono temperature sufficienti per materiali come:
- PLA;
- PETG;
- ABS;
- ASA;
- numerosi TPU;
- alcune formulazioni di nylon.
Non sono sufficienti, da sole, a definire la compatibilità con tutti i cosiddetti engineering polymers.
PEEK e PEKK, per esempio, richiedono temperature nettamente superiori e condizioni di camera molto più impegnative.
Anche materiali compatibili con un nozzle a 300 °C possono deformarsi se stampati su una macchina aperta.
È quindi necessario distinguere capacità dell’hotend e controllo termico dell’ambiente.
ZR Ultra aperta e ZR Ultra-S non sono equivalenti per ABS, ASA e nylon
La ZR Ultra standard ha struttura aperta.
WonderMaker offre anche la ZR Ultra-S, dotata di enclosure, camera riscaldata fino a 60 °C e filtro HEPA H13.
Questa differenza cambia significativamente il comportamento con materiali soggetti a warping.
ABS, ASA e alcuni nylon presentano un’elevata contrazione durante il raffreddamento. Se lo strato superiore è molto più caldo di quello inferiore, si creano gradienti termici e tensioni interne.
Una camera a 60 °C riduce la differenza di temperatura e può migliorare:
- adesione;
- stabilità dimensionale;
- resistenza interlayer;
- rischio di delaminazione.
Non “elimina quasi totalmente il warping” in modo universale, perché il risultato dipende comunque da materiale, dimensioni e geometria.
È però un miglioramento sostanziale rispetto alla macchina aperta.
60 °C di camera non sono sufficienti per qualsiasi tecnopolimero
Anche qui è necessario evitare generalizzazioni.
Una camera da 60 °C è molto utile per ABS e ASA.
Può aiutare con determinati PA e PC.
Non equivale alle camere da 90, 120 o oltre 150 °C utilizzate per alcuni polimeri ad alte prestazioni.
La ZR Ultra-S rimane una macchina desktop per materiali consumer/prosumer ed engineering relativamente accessibili, non una piattaforma per PEEK industriale.
Il filtro HEPA H13 non filtra automaticamente tutti i VOC
La ZR Ultra-S integra un filtro HEPA H13.
HEPA è estremamente efficace nella cattura delle particelle solide di determinate dimensioni.
Questo non significa che rimuova automaticamente tutti i volatile organic compounds, VOC, emessi da alcuni materiali.
Per i gas sono normalmente utilizzati adsorbenti come carbone attivo o altri sistemi specifici.
La presenza del filtro migliora quindi il controllo del particolato, ma non deve essere descritta come garanzia assoluta che la macchina possa essere utilizzata in qualsiasi ambiente senza ventilazione.
Quattro materiali esterni significano anche quattro problemi di umidità
Nella configurazione mostrata da WonderMaker, le bobine sono posizionate esternamente alla macchina.
Questa soluzione rende semplice il caricamento ma non offre un sistema di essiccazione integrato.
È un dettaglio particolarmente importante nella stampa multi-materiale.
PLA è relativamente tollerante.
PETG è più sensibile.
TPU e soprattutto PA possono assorbire quantità significative di umidità.
Durante l’estrusione, acqua assorbita può generare:
- bolle;
- stringing;
- superficie ruvida;
- perdita di proprietà;
- irregolarità di flusso.
Un toolchanger che permette di stampare nylon non garantisce quindi che il materiale sia automaticamente nelle condizioni corrette.
Per materiali igroscopici può essere necessario utilizzare dry box o dryer esterni.
Il toolchanger permette veri supporti multimateriale
Uno degli utilizzi più interessanti delle quattro teste riguarda i supporti.
Una testa può essere dedicata a un materiale con scarsa adesione rispetto al materiale principale oppure a un polimero solubile.
Questo consente di stampare interfacce quasi a contatto con il componente e ottenere superfici inferiori migliori.
In un sistema a nozzle singolo, cambiare continuamente fra materiale strutturale e supporto può essere complesso perché:
- le temperature possono differire;
- rimangono contaminazioni nel nozzle;
- serve molto purging;
- il materiale di supporto può degradarsi durante lunghe permanenze nell’hotend.
Con hotend indipendenti questi problemi si riducono.
Non scompaiono però i problemi di adesione reciproca e di gestione dell’umidità.
PLA e PVA sono un esempio, non una garanzia universale
PVA e materiali simili possono essere utilizzati come supporti solubili in acqua.
Sono però estremamente igroscopici.
Lasciare una bobina di PVA esposta all’aria per ore può degradare rapidamente la qualità di stampa.
L’assenza di dry box integrato nella ZR Ultra significa quindi che proprio alcune combinazioni multimateriale più interessanti richiedono hardware aggiuntivo.
La macchina risolve il cambio di materiale, non la conservazione del materiale.
Toolchanger e contaminazione del nozzle
Un ulteriore vantaggio delle teste indipendenti è evitare la contaminazione fra materiali incompatibili.
Se nello stesso nozzle viene utilizzato prima PLA e poi PETG, residui del materiale precedente possono restare nella melt zone.
Quando ogni polimero possiede un hotend dedicato, il problema è drasticamente ridotto.
Questo è utile anche per materiali caricati con particelle abrasive.
WonderMaker utilizza nozzle in acciaio temprato, una scelta coerente con l’impiego di filamenti caricati.
Tuttavia “carbon fiber filament” non è una categoria unica: fibra corta, percentuale di filler, matrice e diametro delle particelle influenzano molto abrasione e proprietà.
Acciaio temprato non equivale a maggiore qualità per ogni materiale
Un nozzle hardened steel resiste meglio all’abrasione rispetto a un normale ottone.
Ha però una conducibilità termica generalmente inferiore.
Per raggiungere elevati flussi può quindi essere necessario un hotend progettato correttamente per compensare questo limite.
Ancora una volta, la temperatura massima di 300 °C e la velocità di 600 mm/s non descrivono da sole la portata volumetrica sostenibile.
Il valore realmente interessante sarebbe un maximum volumetric flow rate misurato con i diversi materiali.
WonderMaker non mette questo parametro al centro della scheda pubblica.
La macchina utilizza Klipper ed è dichiarata open source
WonderMaker afferma che la serie ZR utilizza Klipper completamente open source, non richiede il cloud ed è accessibile attraverso USB e Wi-Fi.
Supporta inoltre Orca oltre al software proprietario WonderPrint.
È una scelta rilevante in un momento in cui molti produttori desktop stanno costruendo ecosistemi più chiusi.
Un sistema Klipper aperto può facilitare:
- modifica dei parametri;
- macro;
- integrazioni;
- community firmware;
- diagnostica;
- personalizzazione.
“Open source”, tuttavia, dovrebbe sempre essere verificato a livello di singoli componenti.
Firmware open source non significa automaticamente che:
- CAD meccanici;
- PCB;
- toolchanger;
- software proprietario;
- bootloader;
siano tutti distribuiti con la stessa licenza.
La dichiarazione WonderMaker riguarda esplicitamente la piattaforma software e la filosofia della serie, ma la reale completezza dell’apertura va valutata sulla documentazione pubblicata.
Nessun cloud obbligatorio è un vantaggio concreto
Le FAQ specificano che la macchina non dipende dal cloud.
Questo permette teoricamente di continuare a utilizzare la stampante in rete locale anche se:
- il servizio del produttore è offline;
- l’azienda modifica la propria infrastruttura;
- l’utente non vuole caricare file su server esterni.
Per laboratori e aziende che lavorano con geometrie proprietarie è un vantaggio reale.
Non significa automaticamente che ogni funzione futura sarà disponibile offline, ma la possibilità di utilizzare Klipper e trasferimenti locali riduce il lock-in.
Kickstarter ha raccolto oltre sedici volte l’obiettivo iniziale
La campagna chiedeva 400.000 HK$.
Il risultato finale è stato:
6.619.580 HK$
da 1.114 sostenitori.
Il rapporto è:
6.619.580 / 400.000 ≈ 16,55.
La raccolta ha quindi superato di oltre sedici volte l’obiettivo.
Questo mostra un interesse significativo per un toolchanger economico.
Non dimostra però automaticamente capacità produttiva o qualità finale.
Il crowdfunding misura principalmente la disponibilità degli utenti a finanziare il progetto sulla base della proposta.
Il prezzo Kickstarter era estremamente aggressivo
Durante la campagna, la ZR Ultra è stata proposta attraverso tier early-bird nell’ordine di circa 549 dollari, al netto di spedizione e tasse secondo le condizioni applicabili.
Per un sistema con quattro hotend indipendenti è un prezzo molto basso.
La ragione è evidente se si confronta il numero di componenti:
- quattro estrusori;
- quattro hotend;
- quattro nozzle;
- meccanismo di toolchange;
- dock multipli;
- sensori;
- calibrazione.
Un toolchanger costa inevitabilmente più di un singolo estrusore se costruito con componenti equivalenti.
Per questo il prezzo Kickstarter è stato uno degli elementi più sorprendenti del progetto.
Ma un prezzo crowdfunding non equivale al prezzo retail definitivo.
Spedizione, IVA e prezzo della reward erano separati
Le FAQ Kickstarter chiarivano che spedizione e tasse sarebbero state calcolate attraverso il survey successivo.
Per l’Europa, WonderMaker indicava tariffa doganale inclusa nel prezzo, mentre l’IVA sarebbe rimasta a carico dell’acquirente.
Questo è importante quando si confrontano i 549 dollari con il prezzo di una macchina acquistata normalmente in Europa.
Il costo reale per un backer europeo comprendeva quindi:
pledge + shipping + VAT.
Confrontare direttamente pledge e prezzo retail IVA inclusa di un concorrente produce un confronto distorto.
Le tempistiche Kickstarter originarie non sono state rispettate come inizialmente previste
Le FAQ del 2025 indicavano:
- ZR: spedizione prevista da giugno;
- ZR Ultra: spedizione prevista da agosto.
La presenza di numerosi aggiornamenti di sviluppo e produzione anche nel 2026 mostra che il progetto ha richiesto più tempo rispetto alla roadmap iniziale, in particolare per le versioni più complesse.
È un’informazione importante quando si valuta un hardware nato dal crowdfunding.
Lo sviluppo di un toolchanger comporta più difficoltà rispetto a una stampante tradizionale:
- tolleranze del dock;
- collision avoidance;
- cablaggio;
- calibrazione;
- firmware;
- affidabilità di migliaia di cambi.
Un prototipo che effettua correttamente dieci cambi durante una dimostrazione non equivale a una macchina capace di eseguirne decine di migliaia nel proprio ciclo di vita.
L’affidabilità del dock è la vera prova di un toolchanger
La parte spettacolare è osservare la testina che viene agganciata.
La parte ingegneristicamente importante è farlo migliaia di volte senza variazioni.
Un dock deve garantire:
- ripetibilità X;
- ripetibilità Y;
- ripetibilità Z;
- rigidità;
- corretta connessione elettrica;
- assenza di gioco;
- mancato sgancio accidentale.
Se l’interfaccia accumula usura, la posizione relativa della testa può variare.
La progettazione deve quindi mantenere elevata ripetibilità anche dopo cicli ripetuti.
È uno degli aspetti che solo una diffusione significativa della macchina potrà verificare realmente.
Più hotend significano anche maggiore manutenzione
Quattro teste riducono il purging ma quadruplicano molti componenti soggetti a manutenzione.
Ci sono:
- quattro nozzle;
- quattro heater;
- quattro termistori o sensori temperatura;
- quattro estrusori;
- quattro percorsi filament;
- quattro gruppi di raffreddamento.
Questo non significa automaticamente quattro volte la probabilità di guasto, ma aumenta il numero totale di elementi da mantenere.
Il vantaggio è che una toolhead modulare può anche essere più semplice da sostituire singolarmente senza intervenire sull’intera macchina.
La disponibilità e il prezzo delle teste di ricambio diventano quindi parametri importanti del costo di possesso.
Il problema delle collisioni è più serio che nei sistemi a singolo nozzle
Una testa parcheggiata male o agganciata in modo incompleto può interferire con quella attiva.
Anche una variazione Z minima fra ugelli può causare contatto con il modello.
Il firmware deve quindi gestire in modo affidabile:
- verifica aggancio;
- coordinate del dock;
- traiettorie sicure;
- limiti di movimento;
- recovery dopo interruzioni.
Con quattro toolhead il problema non è soltanto stampare correttamente: è assicurarsi che gli altri tre utensili restino completamente fuori dal volume attivo quando non utilizzati.
Power-loss recovery diventa più complessa
WonderMaker indica anche funzioni di ripresa dopo interruzione dell’alimentazione.
Su una macchina a singola testa il firmware deve conoscere principalmente coordinate, layer e stato di estrusione.
Su un toolchanger deve anche ricostruire:
- quale utensile era attivo;
- quale materiale;
- temperatura dei quattro hotend;
- posizione degli utensili parcheggiati;
- eventuale cambio interrotto.
La presenza della funzione non garantisce quindi automaticamente che ogni possibile failure mode possa essere recuperato senza segno visibile.
È un’altra area nella quale l’implementazione conta più della semplice presenza della voce nella scheda tecnica.
La ZR Ultra-S rende il progetto molto più interessante per il vero multi-materiale
La ZR Ultra standard mostra soprattutto il vantaggio del multicolore.
La Ultra-S, con enclosure e camera fino a 60 °C, rende più credibile l’uso multimateriale funzionale.
WonderMaker dichiara inoltre filtro HEPA H13.
La configurazione potrebbe permettere combinazioni come:
- ABS + materiale di supporto;
- ASA + support interface;
- PA + materiale compatibile;
- TPU + materiale rigido;
- nozzle fine + nozzle ad alto flusso.
La parte più difficile resta l’adesione tra i materiali.
Un toolchanger elimina la contaminazione del nozzle, ma non modifica la chimica delle superfici.
TPU e materiale rigido: un’applicazione particolarmente interessante
La possibilità di combinare un elastomero e un polimero rigido nello stesso oggetto permette di produrre:
- guarnizioni integrate;
- piedini;
- grip;
- zone ammortizzanti;
- cerniere flessibili;
- pulsanti.
È una delle aree nelle quali un vero toolchanger può offrire più valore di un semplice sistema multicolore.
Ma il passaggio TPU/rigido non è automaticamente semplice.
Serve controllare:
- adesione reciproca;
- temperatura del piano;
- cooling;
- velocità;
- deformazione.
Il fatto che ogni testa possa mantenere una temperatura differente rende il workflow più plausibile, non automaticamente riuscito.
Quattro colori non significano quattro materiali completamente incompatibili
Un modello può essere segmentato in quattro materiali, ma le regioni devono comunque formare un oggetto meccanicamente stabile.
Se due polimeri non aderiscono, la loro interfaccia diventa una superficie di separazione.
Lo slicer può aiutare con geometrie interlocking:
- denti;
- incastri;
- sovrapposizioni;
- hook.
In questo caso la connessione è meccanica invece che puramente chimica.
È una tecnica importante per sfruttare realmente la stampa multimateriale con combinazioni difficili.
Il toolchanger può ridurre anche i tempi di stampa dei supporti solubili
Un sistema a singolo nozzle deve spesso effettuare numerosi cambi fra materiale principale e support interface a ogni layer interessato.
Con il toolchanger il tempo di cambio è molto inferiore.
Inoltre il materiale solubile non viene sprecato per pulire il nozzle dopo ogni transizione.
Considerando il prezzo elevato di PVA e BVOH rispetto al PLA, questo può avere un impatto economico significativo.
La quantità di materiale risparmiato dipende però dalla geometria e dal profilo di purge del sistema di confronto.
La Prusa XL resta il riferimento concettuale più ovvio, ma non è un confronto diretto semplice
Il mercato desktop conosce già il toolchanging soprattutto attraverso Prusa XL.
La XL può essere configurata con più toolhead e ha dimostrato come un’architettura di questo tipo possa ridurre drasticamente il waste rispetto a sistemi a singolo nozzle.
WonderMaker punta a un prezzo molto inferiore.
Ma confrontare semplicemente numero di teste e prezzo non racconta tutta la storia.
Entrano in gioco:
- volume;
- qualità costruttiva;
- maturità firmware;
- supporto;
- ricambi;
- calibrazione;
- ecosystem;
- affidabilità del dock;
- assistenza.
Il valore reale della ZR Ultra dipenderà soprattutto dalla capacità di offrire sufficiente affidabilità nonostante il prezzo aggressivo.
Il vantaggio economico cresce con il numero di cambi colore
Per una stampa quasi monocolore, un toolchanger offre pochi benefici rispetto a una macchina tradizionale.
Il vantaggio aumenta quando cresce il numero di transizioni.
Possiamo immaginarlo così:
| Tipo di job | Vantaggio toolchanger |
|---|---|
| Monocolore | minimo |
| 2 colori con pochi cambi | moderato |
| 4 colori per macro-aree | buono |
| 4 colori con centinaia di cambi | molto elevato |
| support interface frequente | molto elevato |
| multi-materiale con T diverse | particolarmente utile |
Questo significa che il valore della ZR Ultra dipende fortemente dal modo in cui viene utilizzata.
Chi stampa esclusivamente parti tecniche monomateriale potrebbe beneficiare maggiormente di altre caratteristiche rispetto alle quattro teste.
Un singolo oggetto multicolore non dimostra l’intero vantaggio
Le immagini promozionali mostrano tipicamente modelli decorativi con molti colori perché rendono evidente la funzione.
Ma le applicazioni tecnicamente più interessanti potrebbero essere molto meno appariscenti:
- componenti con supporto separato;
- prototipi rigido/morbido;
- parti con zone conduttive;
- nozzle diversi nello stesso job;
- materiale economico per infill e materiale premium per shell.
Il toolchanging è una tecnologia di gestione degli utensili, non semplicemente un sistema per produrre miniature colorate.
La possibilità di utilizzare nozzle diversi modifica anche il costo del materiale
Immaginiamo un componente grande con dettagli fini soltanto sulla superficie.
Una strategia possibile è:
- nozzle 0,8 mm per infill;
- nozzle 0,6 mm per perimetri interni;
- nozzle 0,4 mm per esterno;
- nozzle 0,25 mm per logo.
Lo slicer potrebbe teoricamente utilizzare la testa appropriata per ogni regione.
Il vantaggio non è necessariamente risparmiare materiale, ma ridurre il tempo mantenendo dettaglio dove serve.
Si tratta di una forma di variable-resolution manufacturing ottenuta attraverso utensili diversi.
Il software diventa una parte fondamentale della macchina
Un toolchanger è molto più dipendente dallo slicer rispetto a una macchina convenzionale.
Il software deve decidere:
- quale testa utilizzare;
- quando cambiarla;
- come ordinare le sequenze;
- quali temperature mantenere;
- come evitare collisioni;
- quanto anticipare il preheating;
- come associare nozzle e materiali.
Un algoritmo inefficiente può trasformare un buon hardware in una macchina lenta.
WonderMaker offre WonderPrint e dichiara compatibilità con Orca.
La possibilità di utilizzare un ecosistema di slicing già maturo è un vantaggio, ma i profili specifici restano determinanti.
Open source potrebbe aiutare la maturazione del sistema
Se firmware e profili vengono realmente sviluppati in modo aperto, gli utenti possono contribuire a:
- macro di toolchange;
- nuovi materiali;
- calibrazioni;
- gestione temperature;
- procedure di recovery.
È una caratteristica particolarmente preziosa per hardware nuovo.
La community Klipper ha già esperienza con toolchanger DIY e potrebbe accelerare l’identificazione di problemi.
L’altro lato della medaglia è che un prodotto commerciale dovrebbe funzionare bene anche senza costringere l’acquirente a modificare macro.
L’apertura deve essere un’opportunità, non una necessità per rendere la macchina affidabile.
Un prezzo molto basso aumenta anche le domande sulla sostenibilità del supporto
Il costo hardware non è l’unica voce necessaria per mantenere un prodotto complesso sul mercato.
Un produttore deve finanziare:
- firmware;
- server e documentazione;
- ricambi;
- assistenza;
- garanzia;
- aggiornamenti slicer;
- logistica.
WonderMaker offre una garanzia dichiarata di un anno sulla stampante e tre mesi per nozzle e platform module.
La solidità della rete di assistenza diventa particolarmente importante per una macchina con quattro teste.
Al settembre 2026 il sito ufficiale elenca ancora una rete di distributori relativamente limitata, con possibilità di contattare direttamente l’azienda nei Paesi non coperti.
È un aspetto da valutare separatamente dalle prestazioni meccaniche.
ZR Ultra è ormai accompagnata da una ZR Ultra-S più definita
Nel catalogo ufficiale WonderMaker del 2026 compaiono:
- ZR;
- ZR Ultra;
- ZR Ultra-S.
La Ultra-S viene presentata come versione enclosed con:
- quattro toolhead;
- camera fino a 60 °C;
- volume 300 × 270 × 290 mm;
- filtro HEPA 13.
Durante Kickstarter, gli utenti che avevano acquistato ZR Ultra insieme all’Enclosure Kit erano stati informati che avrebbero ricevuto automaticamente l’upgrade alla configurazione Ultra-S.
Questo mostra che il progetto è evoluto anche dopo il lancio originario.
La storia Kickstarter è più complessa di quanto suggerisca un “lancio” nel settembre 2026
La cronologia corretta è significativa:
| Data | Evento |
|---|---|
| Inizio 2025 | WonderMaker presenta ZR e ZR Ultra |
| 2 aprile 2025 | apertura Kickstarter |
| 7 maggio 2025 | chiusura campagna |
| Risultato | 6,619 milioni HK$, 1.114 backer |
| Giugno 2025 | spedizione ZR prevista originariamente |
| Agosto 2025 | spedizione ZR Ultra prevista originariamente |
| Aprile 2026 | ancora pubblicati aggiornamenti su fabbrica e produzione |
| Settembre 2026 | Kickstarter ancora aggiornato |
| Settembre 2026 | ZR Ultra e Ultra-S presenti nel catalogo ufficiale |
Parlare quindi oggi di “WonderMaker lancia ZR Ultra su Kickstarter” rischia di far pensare che la raccolta sia appena iniziata.
È invece una campagna conclusa da oltre un anno, con un processo di sviluppo e industrializzazione molto più lungo del calendario iniziale.
Crowdfunding riuscito non equivale a industrializzazione riuscita
Il risultato economico della campagna è significativo, ma la fase più difficile dell’hardware inizia spesso dopo il finanziamento.
Il produttore deve trasformare:
prototipo → design finale → supply chain → certificazioni → produzione → QA → logistica → supporto.
Per un toolchanger questa transizione è particolarmente impegnativa perché piccole variazioni dimensionali nella produzione di massa possono influenzare il meccanismo di aggancio.
Un prototipo assemblato e calibrato manualmente dal team R&D può funzionare perfettamente; mille macchine prodotte in serie devono funzionare senza intervento individuale degli ingegneri.
È proprio la ripetibilità industriale, più che il video Kickstarter, a determinare il successo reale.
La vera proposta di ZR Ultra è ridurre il costo del toolchanging
Il mercato FFF multicolore si è sviluppato rapidamente soprattutto attraverso sistemi di alimentazione automatica del filamento.
Sono relativamente semplici da aggiungere a un singolo hotend e permettono numerosi colori.
Il loro principale limite rimane il cambio materiale.
ZR Ultra accetta invece maggiore complessità meccanica per ridurre quel costo temporale e materiale.
Il compromesso può essere sintetizzato così:
| Architettura | Vantaggio | Svantaggio |
|---|---|---|
| Singolo nozzle + 4 filamenti | semplice e compatta | purging e tempi di cambio |
| IDEX | due materiali rapidi | limitato a due teste |
| Toolchanger 4 teste | cambi rapidi, materiali/nozzle differenti | maggiore complessità |
| Sistema 4 nozzle fisso | nessun dock | maggiore massa mobile e problemi di ooze |
ZR Ultra sceglie quindi una soluzione tecnicamente più sofisticata.
Il mercato del 2026 rende questa scelta molto più interessante rispetto a pochi anni fa
Il costo dell’elettronica, dei motori e degli hotend è diminuito.
Klipper ha reso più semplice coordinare cinematica e macro complesse.
Gli slicer open source supportano workflow multimateriale sempre più avanzati.
Contemporaneamente, il successo commerciale dei sistemi multicolore ha dimostrato che gli utenti sono disposti a pagare per automatizzare il cambio materiale.
Questo crea finalmente uno spazio più ampio per toolchanger consumer.
WonderMaker non è l’unica azienda a muoversi in questa direzione, e la competizione nel segmento è aumentata rapidamente nel 2026.
Il punto da verificare è se il vantaggio sopravvive dopo migliaia di cambi
Dal punto di vista concettuale la ZR Ultra ha una logica molto forte.
Quattro teste indipendenti significano:
- meno purging;
- transizioni più veloci;
- materiali separati;
- temperature indipendenti;
- nozzle differenti.
Il problema non è dimostrare che questo funzioni una volta.
È dimostrare che continui a funzionare dopo:
- 1.000 toolchange;
- 10.000 toolchange;
- migliaia di ore;
- sostituzione di nozzle;
- trasporto della macchina;
- variazioni di temperatura.
È proprio su questi aspetti che saranno più utili i test a lungo termine degli utenti rispetto alle specifiche nominali.
Una macchina potenzialmente molto importante, ma con una storia che va raccontata correttamente
WonderMaker ZR Ultra merita attenzione perché prova a rendere economicamente accessibile una tecnologia che fino a pochi anni fa apparteneva soprattutto a sistemi molto costosi o a progetti DIY.
Il prezzo Kickstarter nell’ordine dei 549 dollari è stato particolarmente aggressivo e la campagna ha dimostrato l’interesse del mercato.
La macchina offre oggi sulla carta un insieme notevole:
- quattro toolhead indipendenti;
- 300 × 270 × 290 mm;
- CoreXY;
- 300 °C;
- piano da 100 °C;
- nozzle hardened steel;
- Klipper;
- Orca;
- possibilità di materiali e diametri differenti.
La Ultra-S aggiunge inoltre enclosure, camera fino a 60 °C e filtrazione HEPA H13.
Ma la caratteristica davvero importante non è la velocità massima di 600 mm/s né la possibilità di mostrare quattro colori sulla stessa statuetta.
È l’eliminazione del passaggio che ha sempre rappresentato il principale costo nascosto dei sistemi multimateriale a singolo nozzle: scaricare, caricare e purgare il filamento a ogni cambio.
Se il meccanismo di toolchange manterrà nel tempo la precisione necessaria e se firmware, calibrazione e supporto commerciale raggiungeranno la maturità richiesta, ZR Ultra potrebbe rendere questa architettura accessibile a una fascia di utenti molto più ampia.
Ma la sua storia va separata dalla narrazione del lancio: Kickstarter non è partito nel settembre 2026. La campagna è stata finanziata nell’aprile-maggio 2025, le consegne erano inizialmente previste pochi mesi dopo e gli aggiornamenti produttivi sono continuati nel 2026. La macchina oggi va quindi valutata non come una nuova promessa appena comparsa nel crowdfunding, ma come un progetto che ha già attraversato una lunga fase di industrializzazione.
Ed è proprio questa fase, più delle specifiche iniziali, che permetterà di capire se WonderMaker sia riuscita realmente a trasformare un toolchanger da 549 dollari da proposta molto aggressiva a prodotto affidabile.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).