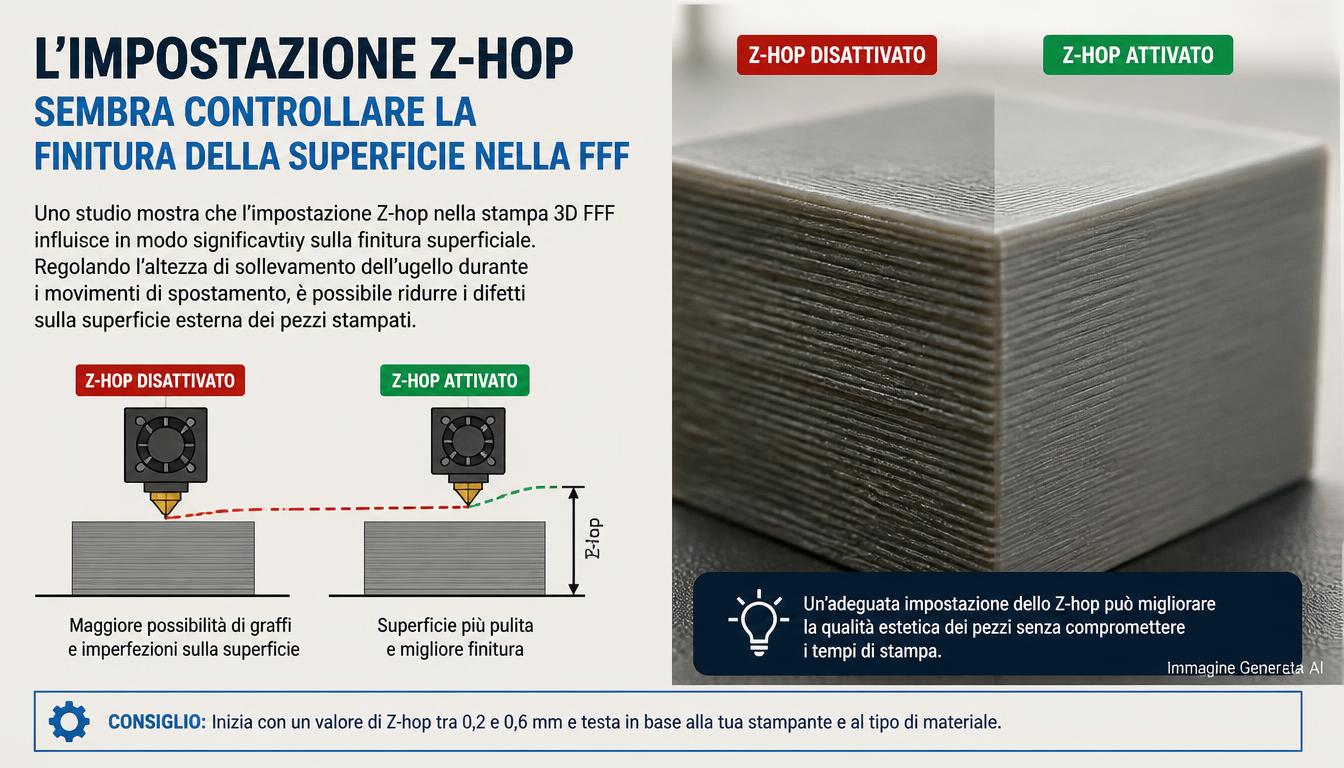
Z-hop nella stampa 3D FFF: uno studio individua nel sollevamento dell’ugello un fattore decisivo per la rugosità superficiale
Un parametro normalmente utilizzato per evitare che l’ugello urti le parti già stampate potrebbe avere un’influenza molto maggiore del previsto sulla qualità superficiale dei componenti prodotti mediante Fused Filament Fabrication. Una ricerca condotta presso la Universiti Teknikal Malaysia Melaka, in Malaysia, ha analizzato l’effetto combinato della lunghezza di retrazione, della velocità di retrazione e dello Z-lift, comunemente chiamato Z-hop, sulla rugosità di provini stampati in ABS-M30i. I risultati riportati indicano che, nelle condizioni esaminate, la variazione del sollevamento verticale dell’ugello ha avuto un’influenza statistica maggiore rispetto agli altri due parametri.
Il dato più significativo è il contributo attribuito allo Z-lift nell’analisi della varianza: 90,11%, contro il 7,34% della velocità di retrazione e l’1,76% della lunghezza di retrazione. Non significa che lo Z-hop migliori la finitura del 90,11%, né che determini il 90% della qualità superficiale in qualsiasi stampante. Significa che, all’interno del piano sperimentale considerato dai ricercatori, questo parametro ha spiegato la maggior parte della variabilità osservata nel valore di rugosità misurato.
Lo studio, pubblicato su Jurnal Kejuruteraan nel 2026, richiama l’attenzione su una variabile dello slicing spesso trattata soprattutto come funzione di sicurezza dei movimenti. La ricerca suggerisce invece che la gestione dei travel move possa influenzare sensibilmente l’aspetto e la regolarità delle superfici, anche quando i principali parametri di deposizione rimangono invariati.
Che cos’è lo Z-hop e perché viene utilizzato negli slicer
Nella stampa FFF, l’ugello non estrude materiale durante tutti i suoi spostamenti. Per passare da una zona del modello a un’altra, la macchina esegue movimenti di trasferimento, generalmente chiamati travel move. Durante questi spostamenti l’estrusore può effettuare una retrazione, richiamando una quantità controllata di filamento per ridurre la pressione nel sistema di fusione e limitare la fuoriuscita indesiderata di polimero.
Lo Z-hop aggiunge a questa sequenza un movimento verticale. Prima del trasferimento, la testina o il piano si sposta lungo l’asse Z per aumentare la distanza tra ugello e superficie stampata. Una volta completato il travel, il sistema ritorna all’altezza di lavoro prevista e riprende l’estrusione.
La funzione serve principalmente a limitare collisioni, trascinamento di materiale, graffi sulle superfici già depositate e urti contro dettagli che possono essersi leggermente sollevati. In molti slicer è possibile attivare lo Z-hop soltanto in presenza di retrazione oppure associarlo a determinate categorie di spostamenti.
Il valore deve essere scelto considerando cinematica della stampante, altezza dei layer, geometria e materiale. Un sollevamento eccessivo può aumentare il tempo di produzione e introdurre movimenti inutili; uno troppo piccolo potrebbe non evitare il contatto dell’ugello con zone deformate o sporgenti.
Lo studio malese aggiunge una nuova prospettiva: l’altezza del sollevamento potrebbe influenzare anche la qualità del deposito quando l’ugello ritorna nella posizione di stampa.
Come è stato organizzato l’esperimento
Secondo i dati diffusi sulla ricerca, gli sperimentatori hanno utilizzato una stampante open source Folgertech e un filamento tecnico ABS-M30i. Il materiale appartiene alla famiglia dell’acrilonitrile-butadiene-stirene ed è commercialmente associato ad applicazioni di prototipazione e produzione di componenti tecnici.
Sono stati prodotti 27 provini cubici, corrispondenti alle combinazioni di tre livelli per ciascuno dei tre fattori esaminati.
| Parametro | Livelli sperimentali |
|---|---|
| Z-lift / Z-hop | 0, 1, 2 mm |
| Velocità di retrazione | 20, 40, 60 mm/s |
| Lunghezza di retrazione | 1, 3, 5 mm |
| Combinazioni | 27 |
| Materiale | ABS-M30i |
| Stampante | Folgertech |
| Parametro misurato | Rugosità media Ra |
| Strumento | Mitutoyo Surftest SJ-301 |
La struttura è quella di un esperimento fattoriale a tre livelli per tre variabili, con 27 combinazioni. Dalla descrizione disponibile non è possibile stabilire se siano state effettuate repliche indipendenti per ciascuna combinazione, né ricostruire tutti i parametri mantenuti costanti.
Questo limite è importante perché la variabilità tra stampe nominalmente identiche può influenzare sensibilmente le conclusioni statistiche.
La rugosità è stata misurata attraverso un profilometro Mitutoyo Surftest SJ-301, strumento che rileva il profilo superficiale mediante uno stilo di misura. Gli autori hanno inoltre esaminato le superfici tramite microscopia per osservare la distribuzione dei cordoni estrusi e i difetti presenti nelle regioni analizzate.
Da 1,33 a 5,93 micrometri: cosa mostrano i risultati
La combinazione che ha prodotto la minore rugosità riportata è costituita da 1 mm di Z-lift, 20 mm/s di velocità di retrazione e 1 mm di lunghezza di retrazione. In queste condizioni il valore Ra è risultato pari a 1,33 µm.
Il campione con la maggiore rugosità è stato invece realizzato utilizzando 2 mm di Z-lift, 40 mm/s di velocità e 5 mm di retrazione, raggiungendo un Ra di 5,93 µm.
La differenza tra i due risultati è di 4,60 µm; il valore più elevato corrisponde a circa 4,46 volte quello più basso. Questo confronto descrive tuttavia due combinazioni che differiscono contemporaneamente per tutti e tre i parametri. Non sarebbe corretto attribuire l’intera differenza al solo Z-hop.
| Risultato | Z-hop | Velocità retrazione | Lunghezza retrazione | Ra |
|---|---|---|---|---|
| Minore rugosità riportata | 1 mm | 20 mm/s | 1 mm | 1,33 µm |
| Maggiore rugosità riportata | 2 mm | 40 mm/s | 5 mm | 5,93 µm |
Un dato interessante è che la migliore finitura non è stata ottenuta eliminando completamente lo Z-hop, ma adottando un valore intermedio di 1 mm. Questa configurazione compare, secondo la descrizione della ricerca, fra i campioni caratterizzati dalle superfici migliori.
Il risultato suggerisce un possibile equilibrio fra prevenzione dei contatti accidentali e qualità dei movimenti di riposizionamento. Non autorizza però a considerare 1 mm il valore ideale per tutte le stampanti FFF.
Perché il sollevamento dell’ugello potrebbe modificare la superficie
Lo Z-hop non cambia direttamente la quantità nominale di materiale estrusa durante un normale tratto di deposizione. Tuttavia, modifica la sequenza temporale e spaziale delle operazioni che precedono la ripresa dell’estrusione.
Quando viene eseguita una retrazione, la pressione all’interno dell’hotend diminuisce. Dopo il travel, il sistema deve ripristinare il flusso del materiale prima o durante il movimento di stampa successivo.
La qualità di questa transizione dipende da numerosi fattori: pressione residua, elasticità del filamento, viscosità del polimero fuso, temperatura, attrito nel percorso di alimentazione e compensazioni implementate dal firmware.
Un movimento verticale aggiuntivo può cambiare il tempo che intercorre fra la retrazione e la deposizione successiva. Può inoltre ridurre lo sfregamento dell’ugello contro il materiale già estruso, evitando che piccole quantità di polimero vengano trascinate sulla superficie.
Allo stesso tempo, un sollevamento troppo elevato può aumentare il numero e la durata dei movimenti, creando condizioni differenti nella fase di ripresa della stampa. Sono meccanismi fisicamente plausibili, ma lo studio non dimostra necessariamente quale sia la causa dominante.
Il collegamento tra Z-hop e rugosità dovrebbe quindi essere interpretato come una relazione sperimentale osservata nella configurazione esaminata, non come dimostrazione definitiva di un singolo meccanismo fisico.
Che cosa misura realmente il parametro Ra
La rugosità media aritmetica Ra esprime la media dei valori assoluti delle deviazioni del profilo rispetto alla linea media, valutata secondo le condizioni di misura adottate.
È uno dei parametri più utilizzati nella metrologia delle superfici, ma non descrive completamente la topografia di un componente stampato in 3D.
Due superfici possono avere lo stesso Ra e presentare distribuzioni molto differenti di picchi, avvallamenti, rigature o difetti localizzati. Parametri come Rz, oppure metriche areali come Sa e Sz, possono fornire informazioni complementari quando l’applicazione richiede una caratterizzazione più completa.
Nella FFF è inoltre fondamentale specificare dove e in quale direzione viene misurata la rugosità. Le superfici laterali mostrano spesso la successione dei layer, mentre quelle superiori possono essere dominate dalle tracce di estrusione, dai percorsi di riempimento e dalle transizioni tra perimetri e top solid infill.
Una misura parallela ai cordoni può fornire valori sensibilmente differenti rispetto a una misura perpendicolare. Anche la lunghezza di valutazione, il filtraggio del profilo e la posizione del punto misurato incidono sul risultato.
Per questo i valori Ra di 1,33 e 5,93 µm non dovrebbero essere utilizzati come specifiche generali delle superfici ottenibili con ABS-M30i. Rappresentano misure relative ai provini e alle condizioni dell’esperimento.
Il 90,11% dello Z-hop non equivale a una legge generale della stampa FFF
L’analisi statistica è la parte più significativa della ricerca, ma anche quella che richiede maggiore cautela interpretativa.
Secondo i risultati riportati, il contributo dei fattori alla variabilità della rugosità è risultato il seguente:
| Fattore | Contributo riportato |
|---|---|
| Z-lift | 90,11% |
| Velocità di retrazione | 7,34% |
| Lunghezza di retrazione | 1,76% |
Le percentuali descrivono la ripartizione della variabilità nel particolare esperimento. Non rappresentano un incremento delle prestazioni e non indicano la percentuale assoluta di controllo che ogni parametro esercita sulla qualità superficiale in qualsiasi sistema FFF.
Il contributo statistico dipende anche dagli intervalli di variazione scelti. In questo caso lo Z-hop è stato modificato tra 0 e 2 mm, mentre retrazione e velocità sono state studiate negli intervalli indicati. Se fossero stati selezionati livelli differenti, la distribuzione dei contributi avrebbe potuto cambiare.
La ricerca segnala inoltre che soltanto lo Z-lift è risultato statisticamente significativo nell’analisi effettuata. Senza accedere alle tabelle complete, ai gradi di libertà, alle repliche e ai residui del modello non è però possibile verificare indipendentemente la robustezza di questa conclusione.
Si tratta quindi di un risultato interessante e meritevole di approfondimento, ma che necessita di ulteriori verifiche su macchine, materiali e geometrie differenti.
Che cosa indicano le immagini al microscopio
L’esame microscopico ha evidenziato differenze nella regolarità dei cordoni estrusi e nella presenza di piccoli spazi tra regioni adiacenti.
Nel campione con la minore rugosità vengono riportate discontinuità dell’ordine di 0,01 mm, mentre nel campione peggiore sono indicate dimensioni vicine a 0,04 mm.
I ricercatori collegano la minore dimensione di questi spazi a una migliore distribuzione del materiale e a una superficie più regolare.
Occorre tuttavia distinguere la presenza di gap osservabili dalla reale adesione metallurgica o molecolare, nel caso dei polimeri, fra i cordoni. Una superficie apparentemente compatta non dimostra automaticamente una maggiore resistenza meccanica delle interfacce.
Per confermare un miglioramento dell’adesione servirebbero prove meccaniche dedicate, come trazione trasversale, flessione o analisi della frattura, possibilmente accompagnate da osservazioni microstrutturali.
La microscopia fornisce quindi un elemento coerente con i dati di rugosità, ma non costituisce da sola una dimostrazione di maggiore resistenza del componente.
Z-hop e retrazione: parametri collegati ma con funzioni differenti
La retrazione e lo Z-hop vengono spesso presentati insieme nelle interfacce degli slicer, ma agiscono attraverso meccanismi differenti.
La retrazione interviene sul sistema di alimentazione, cercando di ridurre la pressione residua nella zona di fusione. Lo Z-hop interviene invece sul posizionamento meccanico dell’ugello rispetto alla parte stampata.
Il primo parametro è particolarmente importante nel controllo dello stringing, cioè la formazione di sottili fili di materiale durante gli spostamenti senza estrusione. Il secondo è normalmente impiegato per limitare graffi e collisioni.
Entrambi possono incidere sulla qualità estetica, ma non necessariamente sullo stesso tipo di difetto.
Una superficie con stringing abbondante può richiedere correzioni di temperatura, pressione, retrazione o percorso dei travel. Una superficie graffiata da un ugello che attraversa regioni già depositate può beneficiare maggiormente di una diversa strategia di movimento o di un opportuno sollevamento verticale.
Quando compaiono piccoli accumuli alla ripresa dell’estrusione, invece, la causa potrebbe riguardare le condizioni di pressione, il sistema di alimentazione o le compensazioni della macchina.
Lo Z-hop non dovrebbe quindi diventare il primo parametro da modificare indiscriminatamente per qualsiasi difetto superficiale.
Stampanti Bowden e direct drive non richiedono gli stessi valori
La lunghezza di retrazione dipende sensibilmente dall’architettura dell’estrusore.
Nei sistemi Bowden, il filamento percorre un tubo relativamente lungo prima di raggiungere l’hotend. La deformazione elastica del materiale e la compressibilità del sistema possono richiedere retrazioni più estese.
Nei sistemi direct drive, il motore di alimentazione è installato vicino alla zona di fusione. Il percorso del filamento è generalmente più corto e spesso è possibile utilizzare retrazioni sensibilmente inferiori.
Questo aspetto rende particolarmente importante non trasferire automaticamente i valori testati sulla Folgertech ad altre macchine.
Una retrazione di 5 mm può rientrare nei valori utilizzabili su alcune configurazioni Bowden, mentre su numerosi estrusori direct drive sarebbe eccessiva e potrebbe introdurre problemi di alimentazione o ostruzioni.
Lo stesso vale per lo Z-hop: una macchina con sistema CoreXY ad alta accelerazione, una cartesiana tradizionale e una delta non presentano necessariamente lo stesso comportamento dinamico durante movimenti verticali ripetuti.
Il valore di 1 mm che ha prodotto il miglior risultato nello studio deve essere quindi considerato un risultato sperimentale specifico e non una raccomandazione universale.
Perché uno Z-hop elevato può essere controproducente
Un sollevamento verticale maggiore riduce il rischio di contatto con il materiale già depositato, ma comporta alcuni svantaggi.
Anzitutto aumenta la distanza percorsa. Ogni travel associato a uno Z-hop richiede un movimento di salita e uno di discesa. Su modelli caratterizzati da numerose isole e continui trasferimenti, l’incremento dei tempi può diventare significativo.
Il tempo supplementare dipende non soltanto dall’altezza impostata, ma anche da velocità, accelerazione, jerk o limiti equivalenti del firmware.
Inoltre, l’aggiunta di movimenti può modificare la dinamica di pressione e raffreddamento del materiale. Se l’estrusione riprende in condizioni non ottimali, possono comparire piccoli difetti sulle superfici in corrispondenza dei punti di ripartenza.
Non è quindi corretto assumere che aumentare progressivamente lo Z-hop porti sempre a una migliore finitura.
I dati malaysiani sono coerenti con questa cautela: il valore intermedio di 1 mm ha prodotto il risultato migliore, mentre 2 mm compare nella combinazione caratterizzata dalla rugosità massima.
Come verificare il risultato su una stampante reale
La ricerca suggerisce una procedura di ottimizzazione relativamente semplice, che può essere applicata anche in laboratorio o in un reparto di produzione FFF.
Il primo passaggio consiste nel fissare materiale, temperatura, velocità, raffreddamento, altezza del layer e geometria del provino. Occorre poi modificare unicamente lo Z-hop, mantenendo identiche retrazione e strategia dei travel.
Per una stampante desktop moderna avrebbe senso partire dai valori raccomandati dal produttore e verificare alcuni incrementi moderati, per esempio 0,2, 0,4 e 0,6 mm, oltre al valore zero quando non esistono problemi di collisione. Questi valori sono una proposta metodologica di confronto, non quelli utilizzati nella ricerca e non una nuova finestra ottimale dimostrata.
Successivamente si possono valutare lunghezza e velocità di retrazione, distinguendo la riduzione dello stringing dal miglioramento della rugosità.
Per rendere il confronto realmente utile, ciascuna condizione dovrebbe essere ripetuta più volte. Le superfici dovrebbero essere misurate sempre nelle stesse posizioni e direzioni, documentando posizione del campione, parametri di misura e possibili difetti.
Senza ripetizioni si rischia di scambiare la variabilità naturale del processo per un miglioramento causato dal parametro modificato.
La finitura non dipende soltanto dalle impostazioni dell’estrusore
Uno degli aspetti che lo studio non deve far dimenticare è il ruolo di altri parametri.
La rugosità delle superfici laterali dipende molto da layer height, inclinazione della geometria e comportamento del materiale durante il raffreddamento. Quella delle superfici superiori è influenzata da larghezza di estrusione, top solid infill, overlap, ironing e continuità del flusso.
Vibrazioni, usura dell’ugello, umidità del filamento e deformazioni termiche possono introdurre ulteriori irregolarità.
La presenza di uno Z-hop ottimizzato non corregge automaticamente un flusso instabile, una calibrazione errata dell’estrusore o un materiale degradato.
Per applicazioni industriali, il controllo della qualità superficiale deve quindi comprendere un insieme di variabili. Lo Z-hop può entrare nella procedura di ottimizzazione, ma non sostituisce la corretta messa a punto dell’intero processo.
Un risultato che merita ulteriori prove
Il lavoro attribuito ai ricercatori della Universiti Teknikal Malaysia Melaka introduce un elemento interessante nell’ottimizzazione della stampa FFF: un parametro meccanico apparentemente secondario, pensato soprattutto per evitare collisioni durante i travel move, può risultare statisticamente dominante nella variabilità della rugosità di un insieme di provini.
I dati riportati indicano che la migliore combinazione ha prodotto Ra = 1,33 µm, mentre la peggiore ha raggiunto 5,93 µm. L’analisi statistica attribuisce allo Z-lift il 90,11% del contributo alla variabilità osservata e individua in 1 mm un valore particolarmente favorevole nelle condizioni studiate.
Sono risultati sufficienti a giustificare nuovi esperimenti, ma non a definire una regola generale per tutte le stampanti. Il comportamento deve essere verificato con altri polimeri, architetture di estrusione, profili di accelerazione e strategie di movimento.
La conclusione più utile è che la qualità superficiale FFF non dipende soltanto da come il materiale viene estruso, ma anche da ciò che accade quando l’ugello smette temporaneamente di estrudere e si sposta verso la regione successiva.
Il controllo dei travel move merita quindi di essere considerato parte integrante della regolazione del processo, soprattutto quando la finitura superficiale è un requisito misurabile e non soltanto una valutazione estetica.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).