Velo3D ha annunciato il 23 settembre 2026 due nuovi ingressi nella propria struttura manageriale con l’obiettivo dichiarato di rafforzare contemporaneamente sviluppo tecnologico ed esecuzione industriale: Vic Fryzel entra come Executive Vice President, Technology, mentre Robert Purnell assume il ruolo di Senior Director, Operations. La precisazione sul titolo di Fryzel è importante perché alcune fonti secondarie lo hanno indicato genericamente come Vice President of Technology, mentre il comunicato ufficiale dell’azienda utilizza la qualifica Executive Vice President, Technology. I due incarichi sono legati in particolare alla crescita di Forge 1, il nuovo campus produttivo di Velo3D a Livermore, in California, attraverso il quale l’azienda punta a espandere significativamente la capacità di produzione additiva metallica e a far crescere il proprio servizio Rapid Production Solutions.
Le nomine non sembrano essere semplicemente un normale ricambio manageriale. Arrivano in una fase nella quale Velo3D sta modificando in parte il proprio modello operativo: continua a vendere sistemi Sapphire per la Laser Powder Bed Fusion, ma sta aumentando il peso della produzione diretta di componenti per i clienti. Questo spostamento richiede competenze differenti rispetto alla semplice progettazione e vendita di una macchina utensile. Quando il produttore stesso diventa responsabile di parti destinate a programmi aerospace, defense, energy o space, disponibilità delle macchine, stabilità del processo, qualità, tempi ciclo e gestione della fabbrica diventano elementi direttamente collegati ai ricavi e alla soddisfazione del cliente.
Vic Fryzel guiderà una roadmap che comprende molto più dell’hardware
Secondo Velo3D, Vic Fryzel porta oltre vent’anni di esperienza nello sviluppo e nella scalabilità di sistemi complessi hardware e software, con precedenti esperienze presso Carbon, Meta, Lyft e Google. Il suo nuovo incarico copre una superficie tecnica particolarmente ampia: hardware, software, materiali, automazione, process engineering, dati e intelligenza artificiale.
Questa combinazione è significativa perché un sistema moderno di produzione additiva metallica non può più essere considerato soltanto come una stampante. Nel caso di Velo3D l’ecosistema comprende il software di preparazione Flow, le macchine Sapphire e Sapphire XC, il sistema di controllo e monitoraggio Assure e il processo proprietario Intelligent Fusion. La prestazione industriale deriva dall’interazione fra tutti questi livelli.
Il compito assegnato a Fryzel viene descritto dall’azienda attraverso tre concetti: reliability, repeatability e production economics. Sono termini molto più industriali rispetto alla tradizionale enfasi su geometrie impossibili, canali interni complessi o libertà progettuale tipica della comunicazione sull’additive manufacturing.
L’affidabilità riguarda la capacità del sistema di funzionare con elevata disponibilità e senza interruzioni impreviste. La ripetibilità riguarda invece la capacità di ottenere risultati coerenti da un ciclo di produzione all’altro e, idealmente, da una macchina all’altra. La production economics comprende produttività, utilizzo dell’impianto, tempo ciclo, costi di polvere, consumabili, manutenzione, personale e post-processing.
Sono tre problemi differenti. Una macchina può essere tecnologicamente sofisticata ma avere disponibilità insufficiente. Può essere affidabile ma produrre risultati dimensionali o metallurgici con una dispersione non accettabile. Oppure può essere tecnicamente stabile ma non economicamente competitiva rispetto a processi convenzionali.
Perché la ripetibilità è una delle questioni centrali della metal additive manufacturing
Nella Laser Powder Bed Fusion ogni componente nasce dalla sovrapposizione di migliaia di strati e dall’esecuzione di milioni di eventi locali di fusione e solidificazione. Potenza laser, spot size, velocità di scansione, distribuzione della polvere, temperatura, flusso di gas, stato ottico e condizioni della materia prima contribuiscono alla qualità finale.
La difficoltà non consiste quindi soltanto nel produrre correttamente una parte una volta. Per la produzione industriale bisogna dimostrare che il processo continui a produrre risultati compatibili con le specifiche dopo decine, centinaia o migliaia di build.
È la differenza fondamentale tra una demonstration build e un processo produttivo qualificato.
In settori come aerospace e defense, la qualificazione può comprendere controlli sulla composizione chimica, densità, microstruttura, proprietà meccaniche, tracciabilità della polvere, parametri macchina, trattamento termico e ispezione non distruttiva. In molti casi devono essere qualificati contemporaneamente macchina, materiale, processo, geometria e post-processing.
Di conseguenza, quando Velo3D parla di aumentare la repeatability, non significa semplicemente migliorare la precisione geometrica nominale della macchina. Significa ridurre la variabilità complessiva dell’intero processo produttivo.
Robert Purnell porta l’attenzione sulla fabbrica
Se Fryzel è incaricato di aumentare le prestazioni della piattaforma, Robert Purnell avrà una responsabilità più direttamente legata all’esecuzione industriale. Velo3D indica esperienze precedenti in Boeing, FormFactor e nelle attività Starlink di SpaceX, oltre al servizio nello U.S. Marine Corps.
A Forge 1 guiderà team e sistemi operativi relativi a sicurezza, qualità e rispetto delle consegne.
La successione indicata dallo stesso Purnell è significativa: prima sicurezza, poi qualità, infine delivery. È una gerarchia classica della produzione industriale. Accelerare le consegne riducendo controlli o stabilità di processo può aumentare temporaneamente la produttività apparente ma creare costi molto superiori attraverso scarti, rilavorazioni o non conformità.
Per una fabbrica di additive manufacturing questo problema è particolarmente sensibile perché una build LPBF di grandi dimensioni può richiedere molte ore o giorni. Se un errore viene individuato soltanto alla fine, il costo perso comprende non solo materiale ma occupazione macchina e capacità produttiva che non può più essere recuperata.
Forge 1 è il vero contesto delle nuove nomine
Per comprendere la scelta di Velo3D bisogna guardare al progetto Forge 1. Il nuovo campus di Livermore occupa circa 289.000 piedi quadrati, equivalenti a poco meno di 27.000 metri quadrati. L’azienda prevede di utilizzarlo come principale centro produttivo e manifatturiero.
La documentazione societaria indica che il sito è stato progettato per ospitare inizialmente più di 40 sistemi di produzione additiva metallica di grande formato, con possibilità di arrivare oltre 100 macchine. Insieme al sito di Fremont, Velo3D ha prospettato un ecosistema che potrebbe raggiungere circa 125 sistemi.
| Elemento | Forge 1 |
|---|---|
| Località | Livermore, California |
| Superficie complessiva | circa 289.000 ft² |
| Superficie produttiva dichiarata | circa 270.000 ft² |
| Sistemi previsti inizialmente | oltre 40 |
| Capacità potenziale | oltre 100 sistemi nel sito |
| Tecnologie centrali | Sapphire / Sapphire XC e processi associati |
| Attività previste | stampa, post-processing, inspection, QA, customer acceptance |
| Stato settembre 2026 | avviamento progressivo, non ancora operante a piena scala |
È importante proprio l’ultima riga. Velo3D ha inaugurato Forge 1 nel luglio 2026, ma nei documenti depositati alla SEC ha specificato che il campus deve essere equipaggiato, commissionato, qualificato e portato progressivamente a regime. Definirlo già una fabbrica pienamente produttiva con oltre cento macchine operative sarebbe quindi scorretto.
La capacità annunciata rappresenta un obiettivo infrastrutturale e non il volume produttivo già disponibile.
Dalla vendita delle Sapphire alla Rapid Production Solutions
La trasformazione forse più interessante riguarda Rapid Production Solutions, o RPS. Con questo modello Velo3D utilizza direttamente le proprie Sapphire XC e le proprie competenze ingegneristiche per produrre componenti conto terzi.
Il cliente non deve quindi necessariamente acquistare una macchina, formare operatori, installare infrastrutture per la gestione della polvere e sviluppare internamente il processo. Può commissionare la produzione direttamente a Velo3D.
Questo modifica significativamente la relazione economica.
Nel modello tradizionale il costruttore vende una macchina e gran parte del rischio operativo passa al cliente. Con RPS una parte di questo rischio rimane invece nelle mani di Velo3D. Se la macchina ha bassa disponibilità, la produttività diminuisce; se la build fallisce, il costo viene sostenuto direttamente dal produttore; se la consegna ritarda, è Velo3D a dover rispondere al cliente.
Da questo punto di vista la nomina contemporanea di un responsabile della tecnologia e di uno delle operations appare coerente con la strategia.
Vendere capacità produttiva è molto diverso dal vendere una stampante
La differenza può essere schematizzata in modo semplice.
| Modello | Vendita sistema | Rapid Production Solutions |
|---|---|---|
| Proprietario macchina | Cliente | Velo3D |
| Investimento iniziale cliente | Elevato | Molto inferiore |
| Gestione processo | Cliente | Velo3D |
| Rischio downtime | Principalmente cliente | Principalmente Velo3D |
| Operatori specializzati | Cliente | Velo3D |
| Qualificazione iniziale | Condivisa / cliente | Maggiormente gestita dal fornitore |
| Ricavo Velo3D | Vendita hardware + servizi | Produzione di parti |
| Importanza dell’utilization rate | Indiretta | Diretta |
È proprio l’ultimo punto a rendere centrali affidabilità e production economics. Una macchina che appartiene al cliente può essere profittevole per il produttore nel momento in cui viene venduta. Una macchina all’interno di una print farm genera invece valore soltanto quando produce parti vendibili.
Il parametro decisivo diventa quindi l’utilization rate, cioè quanto tempo utile l’impianto passa realmente in produzione rispetto al tempo disponibile.
La Sapphire XC e la questione della produttività
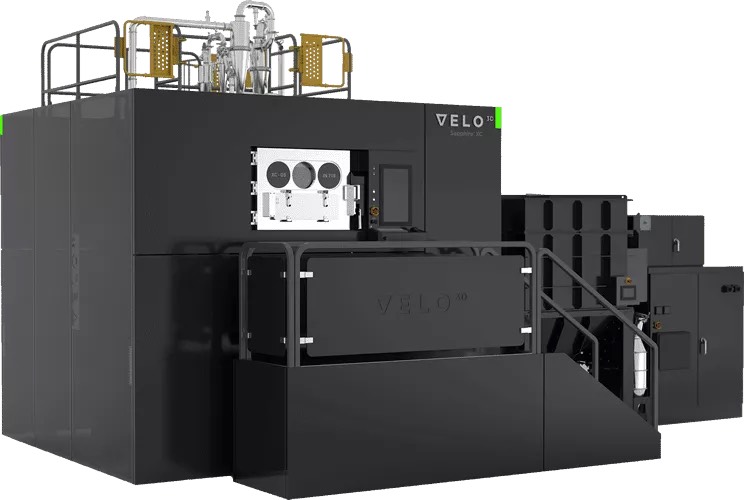
Velo3D ha costruito una parte rilevante della propria strategia sulla famiglia Sapphire e soprattutto Sapphire XC, progettata per aumentare il volume utile e la produttività rispetto alla piattaforma originale. I sistemi utilizzano Laser Powder Bed Fusion per produrre parti metalliche complesse a partire da polvere.
Il vantaggio tecnologico rivendicato da Velo3D è storicamente legato alla capacità di produrre geometrie con ridotte necessità di redesign, inclusi canali interni e superfici con inclinazioni difficili per altre implementazioni LPBF.
Anche qui occorre separare libertà geometrica e produttività. Essere in grado di realizzare una geometria non significa automaticamente produrla a un costo competitivo. In un’applicazione industriale devono essere valutati anche tempo di costruzione, quantità di materiale, supporti, post-processing, trattamento termico, ispezione e percentuale di utilizzo della macchina.
Il nuovo focus dichiarato sulla production economics indica che Velo3D considera questa fase una priorità.
Il ruolo del software nel miglioramento della produzione
Uno degli elementi più interessanti del mandato di Fryzel è l’inclusione esplicita di software, dati e intelligenza artificiale insieme a hardware e materiali.
Nella produzione additiva il software può intervenire in numerosi punti: preparazione della build, orientamento, gestione delle traiettorie laser, controllo dei parametri, monitoraggio in-process, identificazione delle anomalie e manutenzione predittiva.
Una maggiore quantità di dati non significa però automaticamente un migliore controllo qualità. Per trasformare i dati di processo in un’indicazione affidabile sulla conformità del componente servono correlazioni validate fra segnali raccolti durante la costruzione e proprietà reali della parte.
Una telecamera che rileva un’anomalia nel letto di polvere, per esempio, non equivale automaticamente a una tomografia industriale del pezzo finito. Analogamente, un algoritmo di machine learning che individua pattern insoliti può essere utile per il process monitoring senza costituire automaticamente un sistema certificato di accettazione del componente.
La differenza fra monitoring e qualification rimane essenziale.
Assure e il concetto di controllo qualità integrato
Velo3D utilizza Assure come componente della propria piattaforma di quality control. Il sistema raccoglie e aggrega informazioni sul processo e sulla macchina per fornire tracciabilità e visibilità sulla build.
Questo tipo di architettura è particolarmente importante in una fabbrica composta da decine di sistemi. Se ogni macchina producesse dati in modo indipendente e senza standardizzazione, il controllo di processo su scala industriale diventerebbe rapidamente complesso.
L’obiettivo di una piattaforma integrata è permettere di confrontare macchine, build e parametri attraverso un ambiente comune.
Rimane però la stessa distinzione: un software di monitoraggio può supportare la qualificazione, ma non certifica automaticamente che ogni componente soddisfi specifiche aerospace o defense. I requisiti dipendono dalla singola applicazione, dal cliente e dalle normative applicabili.
I numeri del secondo trimestre mostrano perché l’esecuzione industriale è importante
Il contesto finanziario aiuta a capire perché Velo3D insista oggi su produzione ed efficienza. Nel secondo trimestre 2026 l’azienda ha registrato ricavi per 20,7 milioni di dollari, in aumento del 52,3% rispetto ai 13,6 milioni dello stesso periodo del 2025. Il gross margin GAAP è salito al 21,5%, rispetto al -11,7% dell’anno precedente.
Il miglioramento è significativo, ma non equivale ancora alla redditività complessiva. Nello stesso trimestre Velo3D ha registrato una perdita netta GAAP di 11,5 milioni di dollari e adjusted EBITDA negativo per 8,1 milioni.
Al 30 giugno disponeva di 91,1 milioni di dollari di cassa e cash equivalents. L’aumento della liquidità è derivato in larga misura da operazioni di finanziamento attraverso emissioni azionarie, non soltanto dai flussi della gestione operativa.
| Q2 2026 | Dato |
|---|---|
| Ricavi | 20,7 milioni $ |
| Crescita YoY | +52,3% |
| Gross margin GAAP | 21,5% |
| Perdita netta GAAP | 11,5 milioni $ |
| Adjusted EBITDA | -8,1 milioni $ |
| Cassa al 30 giugno | 91,1 milioni $ |
| Nuovi booking Q2 | 29 milioni $ |
| Backlog a fine trimestre | 31 milioni $ |
L’azienda ha inoltre aumentato la propria guidance sui ricavi 2026 portandola da 60-70 milioni a 65-75 milioni di dollari e ha dichiarato di puntare a un gross margin superiore al 30% nella seconda metà dell’anno e a adjusted EBITDA positivo.
Questi ultimi due numeri sono obiettivi prospettici dell’azienda, non risultati già raggiunti.
Forge 1 comporta anche un impegno finanziario importante
La costruzione della capacità produttiva non è priva di rischi. Velo3D ha sottoscritto per Forge 1 un contratto di locazione della durata di 124 mesi. Secondo la documentazione depositata alla SEC, i pagamenti minimi di base non attualizzati durante il periodo iniziale ammontano a circa 57,9 milioni di dollari, al netto delle condizioni previste nel contratto.
La stessa Velo3D avverte che portare il sito alla piena operatività richiederà investimenti di capitale significativi e che potrebbero verificarsi ritardi, cost overruns, problemi di supply chain, difficoltà nell’assunzione di personale e ostacoli nelle attività di qualification.
Questo punto è essenziale quando si interpreta l’espansione annunciata.
Una fabbrica capace di ospitare cento sistemi rappresenta un potenziale produttivo enorme, ma soltanto se esiste una domanda sufficiente e se gli impianti raggiungono livelli di utilizzo compatibili con i costi fissi.
La produzione additiva industriale non beneficia automaticamente dell’economia di scala solo perché si installano più stampanti.
Il problema dell’underutilization
Immaginiamo una macchina in grado di lavorare teoricamente 8.000 ore l’anno. Se viene utilizzata per 6.000 ore vendibili, i costi fissi vengono distribuiti su un volume significativo. Se viene utilizzata soltanto per 2.000 ore, ammortamento, affitto, manutenzione e personale incidono molto di più su ciascuna ora produttiva.
In una fabbrica da decine di sistemi l’effetto viene moltiplicato.
La crescita di Forge 1 deve quindi essere accompagnata da sufficienti ordini e da una gestione molto rigorosa della capacità. È probabilmente uno dei motivi per cui Velo3D presenta le nomine di Fryzel e Purnell non come semplici ampliamenti dell’organigramma, ma come elementi necessari per collegare tecnologia e manufacturing execution.
Aerospace e defense richiedono qualcosa di più della capacità di stampare
Velo3D indica aerospace e defense fra i principali mercati di crescita. Questi settori sono particolarmente compatibili con la produzione additiva perché combinano basso-medio volume, componenti ad alto valore, geometrie complesse e materiali costosi.
Sono però anche mercati nei quali la barriera di ingresso non è soltanto tecnica.
Un componente destinato a un sistema aerospaziale o militare può richiedere documentazione, controllo di configurazione, tracciabilità, qualificazione dei fornitori e procedure qualità molto più rigorose rispetto a una normale applicazione industriale.
Nel settembre 2026 Velo3D ha anche annunciato il proprio ingresso nel Government-Industry Data Exchange Program, GIDEP, una rete di condivisione di informazioni tecniche, di qualità e supply-chain utilizzata da governo e industria statunitensi.
L’adesione a GIDEP non equivale a una certificazione generale dei componenti Velo3D né all’assegnazione di contratti di difesa. Rappresenta piuttosto uno strumento aggiuntivo per la gestione delle informazioni su affidabilità, qualità e supply chain.
La produzione distribuita rimane un secondo asse della strategia
Il rafforzamento della capacità interna di Velo3D non significa necessariamente abbandonare il modello nel quale i clienti installano direttamente le macchine. Nel luglio 2026 Mears Machine Corporation ha ordinato la propria quinta Sapphire XC, con opzioni per ulteriori due sistemi.
Il modello sembra quindi diventare duale: da una parte vendita di piattaforme ai produttori che vogliono costruire capacità interna, dall’altra RPS per clienti che preferiscono acquistare parti senza gestire direttamente la tecnologia.
Questa combinazione può essere utile anche durante la fase di industrializzazione. Un componente può essere inizialmente qualificato e prodotto presso Velo3D, per poi essere trasferito a un partner o al cliente utilizzando una piattaforma equivalente.
Il vero vantaggio di questo modello dipende però dalla capacità di ottenere risultati coerenti da una macchina all’altra. Ancora una volta torna quindi il tema della repeatability affidato a Fryzel.
Technology transfer e identicità del processo non sono concetti automatici
Una delle promesse più interessanti della produzione digitale è la possibilità di trasferire lo stesso file e lo stesso set di parametri fra stabilimenti differenti. Ma il semplice trasferimento di un job file non garantisce automaticamente risultati identici.
Due macchine nominalmente uguali possono avere differenze legate a calibrazione, stato ottico, manutenzione, flusso del gas, lotto della polvere o condizioni ambientali.
Per un vero distributed manufacturing è necessario controllare questi fattori e dimostrare statisticamente che il processo rimane all’interno delle specifiche.
Questo è uno degli ambiti nei quali una piattaforma integrata di macchina, software e monitoraggio può avere un valore maggiore rispetto a una stampante venduta come dispositivo isolato.
Un segnale della trasformazione di Velo3D da produttore di macchine a produttore industriale
Le nomine di Vic Fryzel e Robert Purnell acquistano quindi un significato più ampio rispetto all’arrivo di due nuovi manager. Velo3D sta cercando di affrontare contemporaneamente due problemi che diventano inevitabili quando si passa dal dimostrare una tecnologia al produrre in scala: fare in modo che la piattaforma funzioni in modo sempre più stabile e fare in modo che una fabbrica piena di quelle piattaforme consegni realmente componenti nei tempi e nei costi previsti.
Fryzel si trova nella prima parte dell’equazione: hardware, software, materiali, automazione, processo e dati. Purnell nella seconda: persone, sicurezza, qualità, throughput e consegne.
Il successo di Forge 1 dipenderà dalla capacità di far funzionare queste due aree come un unico sistema.
Per Velo3D il passaggio è particolarmente importante perché il modello RPS rende visibili direttamente nel conto economico molti problemi che in un normale produttore di macchine vengono sostenuti in parte dal cliente. Downtime, failure delle build, inefficienze di post-processing e bassa utilizzazione della capacità diventano problemi del fornitore di parti.
Allo stesso tempo, se il modello funziona, l’azienda può catturare una quota maggiore del valore prodotto dall’intero processo invece di limitarsi al margine sulla vendita della stampante.
Il vero test sarà trasformare capacità nominale in parti consegnate
Velo3D dispone oggi di una piattaforma tecnologica sviluppata specificamente per applicazioni metalliche complesse e sta costruendo una capacità produttiva significativamente superiore a quella degli anni precedenti. I risultati del secondo trimestre mostrano una crescita dei ricavi e un miglioramento del gross margin, ma la società continua a registrare perdite e la crescita di Forge 1 comporta costi fissi e investimenti considerevoli.
In questo contesto, le nomine di Fryzel e Purnell possono essere lette come parte del tentativo di spostare l’attenzione dalla capacità teorica alla manufacturing execution.
Installare più sistemi non significa automaticamente aumentare proporzionalmente le parti vendute. Per riuscirci occorrono macchine disponibili, parametri stabili, personale formato, procedure qualità, post-processing adeguato, supply chain affidabile e una pipeline di ordini sufficiente a saturare gli impianti.
È precisamente il punto sul quale Velo3D sembra concentrare la fase successiva della propria evoluzione: meno enfasi sul dimostrare che geometrie complesse possano essere stampate e maggiore attenzione a dimostrare che possano essere prodotte ripetutamente, in tempi prevedibili e con un’economia sostenibile.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).