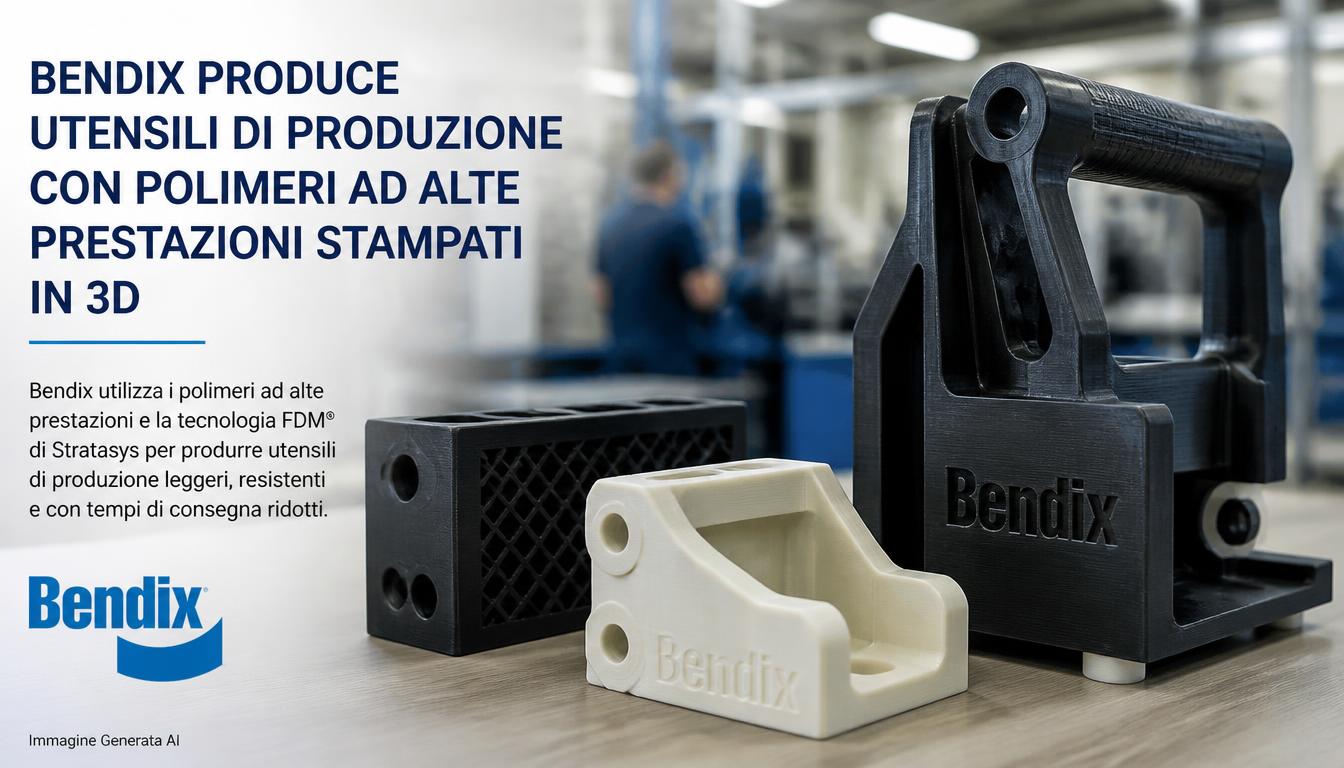
Bendix Commercial Vehicle Systems sta ampliando l’utilizzo della manifattura additiva all’interno dei propri stabilimenti, passando dai prototipi e dai piccoli supporti di produzione a utensili e fixture di dimensioni maggiori realizzati con polimeri ad alte prestazioni. L’azienda statunitense, parte del gruppo Knorr-Bremse e specializzata in sistemi frenanti, gestione dell’aria e tecnologie di sicurezza per veicoli commerciali, utilizza la piattaforma industriale AON3D Hylo per produrre internamente attrezzature che in passato avrebbero richiesto lavorazioni meccaniche esterne o la costruzione di utensili metallici dedicati. In uno dei casi comunicati, una fixture stimata fra 15.000 e 20.000 dollari mediante produzione convenzionale è stata realizzata additivamente con un costo indicato nell’ordine di 500–600 dollari, raggiungendo una planarità dichiarata di 0,005 pollici, circa 0,127 mm.
Il dato economico è notevole, ma il caso è interessante soprattutto perché mostra come cambia il ruolo della stampa 3D quando entra realmente nella manutenzione e nell’automazione di fabbrica. Bendix non utilizza Hylo per sostituire indiscriminatamente CNC, metallo o stampaggio, ma per una fascia di utensili caratterizzati da bassi volumi, geometrie specifiche, frequenti revisioni e lead time sproporzionatamente lunghi rispetto al valore della parte. In questo scenario il vantaggio dell’additive manufacturing non è soltanto il costo per chilogrammo del materiale: è la possibilità di produrre una fixture quando serve, modificarla senza ricominciare una commessa esterna e ristamparla direttamente dal file digitale quando viene danneggiata.
Dai prototipi desktop agli utensili che lavorano realmente in produzione
Bendix possiede già un’infrastruttura additive piuttosto ampia. Il suo Advanced Engineering & Additive Team utilizza differenti tecnologie e nel 2025 aveva superato le 3.200 parti prodotte con i soli sistemi SLS Formlabs Fuse 1+ 30W. La SLS viene utilizzata per jig, fixture, supporti, componenti per celle robotizzate e anche piccoli lotti di parti nei quali lo stampaggio a iniezione non risulta economicamente giustificato. L’esperienza maturata su queste applicazioni ha però fatto emergere un secondo livello di necessità.
Quando gli utensili diventano più grandi, devono mantenere planarità su superfici estese oppure lavorare a temperature alle quali normali poliammidi, ABS o materiali da desktop iniziano a deformarsi, la selezione del processo cambia. È qui che Bendix ha introdotto Hylo, piattaforma MEX ad alta temperatura di AON3D progettata per PEEK, PEKK, PEI/ULTEM e compositi caricati con fibre corte.
Jon Hembree, Advanced Manufacturing Engineer di Bendix, descrive bene l’evoluzione del workflow: con le stampanti più semplici era possibile produrre rapidamente una prima versione di un utensile, scendere in reparto, provarla e modificarla quasi immediatamente. È un modello eccellente per l’iterazione, ma non sempre sufficiente quando il prototipo deve diventare una vera attrezzatura produttiva. A quel punto entrano in gioco stabilità dimensionale, resistenza termica, rigidità e durata.
Hylo non è semplicemente una FFF più grande
La macchina utilizzata da Bendix ha un volume utile dichiarato di 650 × 450 × 450 mm e una camera riscaldata attivamente fino a 250 °C. Il piano può raggiungere 250 °C e gli estrusori arrivano a 500 °C. Sono valori molto diversi da quelli delle stampanti desktop perché materiali come PEEK, PEKK e PEI richiedono non soltanto un nozzle caldo, ma un controllo termico dell’intero componente durante la costruzione.
Stampare PEEK con un ugello capace di raggiungere 450 o 500 °C ma mantenendo il resto della parte a temperatura troppo bassa può portare a forti gradienti termici, warping e scarsa adesione fra layer. Nei componenti di grandi dimensioni il problema aumenta, perché regioni differenti della parte possono raffreddarsi a velocità differenti.
Hylo è quindi costruita attorno al controllo termico del processo, non soltanto alla temperatura massima nominale dell’hotend. La macchina dispone di doppio estrusore indipendente, supporta materiali compositi e può utilizzare bobine fino a 5 kg. AON3D dichiara velocità fino a 500 mm/s e una portata volumetrica massima che può arrivare a 360 cm³/h, valori che dipendono fortemente dal polimero e dalla geometria.
Questi numeri non devono essere interpretati come prestazioni ottenibili contemporaneamente con qualsiasi PEEK o qualsiasi parte. La velocità massima del carrello e la portata massima nominale non equivalgono al throughput reale di un utensile industriale. Ma mostrano il posizionamento della piattaforma: componenti di dimensioni significative realizzati con tecnopolimeri ad alta temperatura.
PEEK rinforzato con fibra di carbonio, ma non fibra continua
Il materiale messo in evidenza nel caso Bendix è PEEK rinforzato con fibra di carbonio. Si tratta di un composito termoplastico nel quale fibre corte vengono incorporate nella matrice PEEK.
È importante distinguerlo dai sistemi a fibra continua. Nel PEEK-CF stampabile tramite normale material extrusion, le fibre vengono trasportate all’interno del filamento e orientate in parte durante l’estrusione. Possono aumentare rigidità, stabilità dimensionale e in alcuni casi ridurre il coefficiente di espansione termica rispetto al polimero non caricato, ma non creano rinforzi continui che attraversano l’intera parte.
AON3D indica per alcune formulazioni di PEEK-CF valori di resistenza a trazione superiori a 140 MPa e modulo nell’ordine di 11 GPa. Sono valori riferiti a specifici materiali, orientamenti e condizioni di prova e non devono essere trasferiti automaticamente all’utensile Bendix. Nel material extrusion l’anisotropia resta un parametro fondamentale: la resistenza nel piano di deposizione e quella attraverso i layer possono essere sensibilmente differenti.
Per le fixture industriali, tuttavia, la rigidezza può essere altrettanto importante della resistenza ultima. Un utensile che non si rompe ma flette di alcuni decimi di millimetro sotto carico può essere inutilizzabile in una operazione di assemblaggio o controllo.
La planarità di 0,127 mm è il dato tecnico più interessante
Bendix riporta su una fixture specializzata una planarità di 0,005 pollici, equivalenti a circa 0,127 mm. È probabilmente un dato più significativo della semplice indicazione del materiale.
Le fixture di grandi dimensioni possono accumulare errore attraverso ritiro, warping e gradienti termici. Riuscire a mantenere circa un decimo di millimetro di planarità su una attrezzatura estesa permette di affrontare applicazioni che normalmente spingono le aziende verso lavorazioni CNC.
Bisogna comunque distinguere questa misura dalla precisione nominale della stampante. Hylo dichiara resolution degli encoder nell’ordine dei micrometri, ma resolution ≠ accuracy della parte. Il componente reale è influenzato da estrusione, ritiro, cristallizzazione del polimero, orientamento, temperatura e geometria.
Il valore di 0,127 mm è quindi interessante proprio perché riguarda il risultato applicativo ottenuto, non il passo teorico del sistema di movimento.
Con il PEEK il problema non è soltanto il warping, ma la cristallizzazione
Il PEEK è un polimero semicristallino. Le sue proprietà finali dipendono anche dal grado e dalla morfologia della cristallizzazione sviluppata durante il ciclo termico.
Una parte raffreddata troppo rapidamente o in modo non uniforme può mostrare differenze locali nelle proprietà e variazioni dimensionali. Per questo una camera ad alta temperatura permette non soltanto di limitare il warping, ma di controllare meglio la storia termica del componente.
La temperatura ottimale non può però essere definita con un singolo valore valido per qualsiasi geometria. Una regione massiva trattiene calore più a lungo di una parete sottile. Lo stesso set di parametri può quindi essere troppo freddo in una zona e troppo caldo in un’altra.
È precisamente il problema che AON3D cerca di affrontare attraverso il software Basis.
Basis modifica i parametri in funzione della temperatura locale della parte
Basis utilizza simulazione termica e modelli fisici per prevedere l’evoluzione delle temperature durante la stampa. Invece di applicare velocità, portata e condizioni termiche identiche all’intero componente, il software può modificare i parametri localmente lungo il toolpath.
L’obiettivo è mantenere le regioni della parte all’interno di una finestra favorevole alla saldatura interlayer senza provocare deformazioni dovute a eccessivo accumulo di calore.
È una differenza importante rispetto al normale slicing FFF, dove si definiscono generalmente parametri globali o regole basate sulle feature: perimetro, infill, bridge, piccoli dettagli. Basis cerca invece di aggiungere una previsione fisica della storia termica.
AON3D descrive questa funzione come Multiphysics Process Optimization e dichiara incrementi delle proprietà fino all’85% rispetto a configurazioni non ottimizzate. È un claim del produttore e non deve essere interpretato come miglioramento garantito dell’85% su qualsiasi parte Bendix. Il concetto sottostante, però, è particolarmente rilevante quando il materiale costa molto e un job può richiedere molte ore: ridurre il trial-and-error può avere un effetto economico rilevante.
Su una fixture da 500 dollari, fallire la stampa può costare parecchio
Il prezzo indicato da Bendix per la fixture — 500–600 dollari — è drasticamente inferiore ai 15.000–20.000 dollari stimati per la produzione convenzionale. Ma questo non significa che il PEEK sia economico.
I polimeri PAEK e i compositi tecnici costano molto più di PLA, ABS o normali poliammidi. Una parte grande può utilizzare chilogrammi di materiale e occupare la macchina per molte ore.
Su un oggetto di questo tipo una stampa fallita al 90% non è una piccola inconvenienza: significa materiale, macchina e manodopera persi.
La riduzione della variabilità acquista quindi un peso economico crescente con l’aumento delle dimensioni e del valore del materiale.
È anche per questo che Hylo integra più di 25 sensori per controllo e monitoraggio del processo.
AON3D cerca di costruire un digital twin della parte realmente stampata
La piattaforma registra informazioni come movimento effettivo degli assi, temperature di nozzle, camera e piano, forza sull’ugello, avanzamento e diametro del filamento, condizioni ambientali e dati del materiale.
Basis utilizza questi segnali per creare una rappresentazione della build effettivamente eseguita e identificare anomalie come deformazioni, sovra/sottoestrusione o inclusioni di detriti.
Non è corretto presentare questo sistema come una CT integrata o come una garanzia assoluta sull’integrità interna della parte. È un monitoraggio di processo basato sui dati disponibili dai sensori.
Può però diventare particolarmente importante quando l’AM passa dal prototipo al tooling produttivo. Se un utensile viene ristampato sei mesi dopo, Bendix non vuole soltanto avere lo stesso STL: vuole avere la ragionevole certezza che anche il processo sia comparabile.
Materiale aperto perché Bendix non voleva dipendere da un ecosistema proprietario
Uno dei criteri citati da Bendix nella scelta di Hylo è il sistema open materials. AON3D non obbliga l’utente ad acquistare esclusivamente filamento proprietario e la piattaforma permette di modificare direttamente i parametri di processo.
Per un reparto industriale questo può avere implicazioni molto più profonde del semplice prezzo del filamento.
Un’azienda può:
- qualificare un materiale proveniente da un fornitore specifico;
- utilizzare una formulazione speciale;
- scegliere fra più produttori;
- evitare che un materiale venga reso inutilizzabile perché l’OEM della macchina smette di commercializzarlo.
Per utensili che possono dover essere ristampati molti anni dopo, la libertà della materia prima può diventare parte della strategia di digital inventory.
Naturalmente un ecosistema aperto trasferisce anche più responsabilità sull’utilizzatore: compatibilità nominale con PEEK o PEKK non significa che qualsiasi bobina produca automaticamente proprietà corrette.
Open material non significa processo già qualificato
Ogni combinazione macchina-materiale necessita comunque di parametri.
Cambiano:
- viscosità;
- temperatura di fusione;
- cristallizzazione;
- contenuto di fibra;
- diametro del filamento;
- umidità;
- adesione interlayer.
Il vantaggio del sistema aperto è poter sviluppare e conservare queste ricette senza vincolo commerciale; lo svantaggio è che una parte del lavoro di qualifica rimane inevitabilmente all’azienda.
Hylo cerca di ridurre questo lavoro con profili preconfigurati e simulazione, ma non può cancellare le differenze fisiche fra materiali.
L’umidità diventa critica quando si sale verso i tecnopolimeri
La macchina integra uno storage controllato con dew point dichiarato fino a circa −25 °C. Non è un dettaglio secondario.
Numerosi tecnopolimeri assorbono umidità dall’ambiente. Se il materiale entra nell’hotend troppo umido, l’acqua può vaporizzare provocando bolle, superficie irregolare, scarsa estrusione e decadimento delle proprietà.
Più costoso è il materiale, meno è accettabile trattarlo come un normale filamento consumer lasciato aperto in reparto.
Il controllo del feedstock fa quindi parte del processo di produzione allo stesso modo delle temperature di estrusione.
Il business case della fixture non deriva semplicemente dal fatto che “la plastica costa meno dell’alluminio”
È probabilmente l’errore più facile da fare leggendo il dato 20.000 → 600 dollari.
Una fixture convenzionale da 20.000 dollari non costa quella cifra perché contiene 20.000 dollari di metallo. Il costo comprende progettazione, programmazione CAM, materiale, setup, lavorazione, possibili saldature o assemblaggi, finitura, controlli, margine del fornitore e soprattutto tempo occupato su macchine e personale specializzato.
L’AM elimina o comprime numerosi passaggi.
Il vantaggio è quindi process compression, non sostituzione 1:1 del materiale.
Una parte stampata in PEEK-CF può costare molto più al chilogrammo di un blocco di alluminio e risultare comunque drasticamente più economica perché richiede meno attività per diventare l’utensile finito.
Il dato più prezioso potrebbe essere invece il lead time
Hembree descrive il problema degli utensili speciali come produzione di “unicorni”: fixture uniche che possono richiedere anche 16 settimane per essere nuovamente realizzate da una tool room.
Con un inventario digitale Bendix può invece prendere il file della parte, mandarlo nuovamente in coda e produrre il ricambio internamente.
Questo cambia il concetto di spare tooling.
Normalmente un’azienda può scegliere fra:
- tenere a magazzino un ricambio;
- rischiare il fermo se l’utensile si rompe;
- commissionarne uno nuovo quando serve.
Con l’AM compare una quarta possibilità:
conservare il ricambio come dato e produrlo on demand.
Per utensili unici o utilizzati sporadicamente può essere estremamente interessante.
Un digital warehouse non occupa scaffali, ma richiede controllo delle revisioni
Anche qui il concetto non deve essere banalizzato in “teniamo gli STL”.
Una fixture può evolversi nel tempo. Se un operatore modifica una sede o un sensore viene spostato, la vecchia versione non deve rimanere accidentalmente disponibile come file produttivo.
Una vera digital inventory dovrebbe contenere almeno:
- CAD;
- revisione;
- materiale;
- orientamento;
- parametri;
- post-processing;
- controlli;
- applicazione;
- eventuali limiti operativi.
Il valore dell’additive manufacturing deriva infatti dalla possibilità di ristampare la parte corretta, non semplicemente una parte geometricamente simile.
Bendix sta già lavorando sulla tracciabilità dell’AM
L’azienda ha accumulato diversi anni di dati sui propri processi additive e sta sviluppando sistemi per tracciare pezzi, macchine e posizione delle parti all’interno delle build.
Questa esigenza deriva dalla natura del prodotto Bendix. I suoi sistemi frenanti e di sicurezza finiscono su veicoli commerciali pesanti, quindi l’azienda opera in un ambiente nel quale tracciabilità e controllo qualità sono centrali.
Per questo Bendix sta utilizzando tooling e manufacturing aids come campo di maturazione dell’AM prima di estenderla in maniera più ampia ai componenti finali destinati ai veicoli.
Gli utensili consentono di ottenere un beneficio industriale immediato senza imporre alla parte stampata gli stessi requisiti di certificazione di un componente direttamente coinvolto nella frenata.
Tooling come ponte fra prototipazione e produzione finale
È una strategia molto diffusa nelle implementazioni industriali mature della stampa 3D.
Il percorso tende a essere:
prototipo → jig/fixture → end-of-arm tooling → parti di produzione non critiche → componente finale qualificato.
Ogni passaggio aumenta le conoscenze dell’organizzazione su progettazione, materiale, ripetibilità, controllo e costi.
Nel frattempo il valore economico è già reale.
Bendix dichiarava nel 2025 risparmi annuali prossimi a 250.000 dollari derivanti da test fixture e manufacturing aids stampati in 3D. Il nuovo caso Hylo mostra come l’azienda stia cercando di spostare quella stessa logica verso utensili più impegnativi.
La SLS non viene sostituita dalla MEX ad alta temperatura
È importante non leggere la scelta Hylo come abbandono dei sistemi Fuse.
Bendix utilizza SLS proprio perché per molti piccoli componenti è estremamente efficace. La polvere sostiene le parti, permette di impilare molti componenti nello stesso volume e non richiede strutture di supporto dedicate.
La MEX ad alta temperatura risponde invece ad altri problemi:
- dimensioni maggiori;
- materiali PEEK/PEKK/PEI;
- maggiore rigidità;
- temperatura;
- fixture singole di alto valore.
È quindi un portafoglio tecnologico, non una tecnologia vincitrice.
Per una piccola clip in Nylon 12 utilizzare PEEK-CF su Hylo sarebbe probabilmente economicamente assurdo. Per una grande fixture sottoposta a calore, la situazione può essere esattamente opposta.
La selezione della tecnologia è parte del risparmio
Il team Bendix dispone di più processi e può scegliere in base all’applicazione.
È una delle ragioni per cui i numeri di utilizzo della Fuse sono interessanti: migliaia di parti dimostrano che l’AM non viene applicata soltanto ai casi più esotici.
Hylo occupa invece la fascia alta della piramide.
Questo è un modello più realistico della fabbrica additiva rispetto all’idea che una sola macchina possa risolvere qualsiasi applicazione.
PEEK non deve diventare la risposta automatica a ogni problema di tooling
Un polimero ad alte prestazioni ha senso quando le condizioni lo richiedono.
Se una fixture lavora a temperatura ambiente, senza solventi e con carichi modesti, Nylon 12, PC o un composito più economico possono essere più razionali.
L’uso di PEEK può essere giustificato da:
- temperatura;
- resistenza chimica;
- rigidezza;
- stabilità dimensionale;
- durata;
- rapporto proprietà/peso.
Utilizzarlo semplicemente perché è il materiale tecnicamente più prestigioso aumenterebbe il costo senza creare valore.
La possibilità di Hylo di processare un’ampia gamma di materiali è quindi importante proprio perché permette di non utilizzare sempre il materiale più costoso.
Anche la fibra corta introduce compromessi
L’aggiunta di carbonio aumenta la rigidità, ma modifica il comportamento del melt, aumenta l’abrasività e può aumentare l’anisotropia.
L’orientamento delle fibre tende a seguire la direzione di deposizione e le proprietà risultanti possono quindi essere fortemente orientate.
Il design della fixture deve tenerne conto.
Una struttura progettata come se fosse un blocco isotropo di alluminio può essere una cattiva struttura additiva anche quando il valore di resistenza nominale del materiale sembra elevato.
Questo è uno dei motivi per cui material substitution ≠ design substitution.
La leggerezza può diventare un ulteriore vantaggio sul reparto
Un utensile metallico pesante può richiedere due operatori, gru o sistemi di movimentazione.
Una fixture polimerica con la stessa funzione può pesare molto meno.
Questo può ridurre:
- sforzo ergonomico;
- inerzia su sistemi robotici;
- tempo di cambio attrezzaggio;
- carico sugli assi.
Non è stato pubblicato il confronto di massa della fixture Bendix specifica, quindi non possiamo quantificare il vantaggio in questo caso. Ma è un beneficio tipico che può diventare decisivo nell’end-of-arm tooling.
Per un robot, togliere un chilogrammo dall’utensile può inoltre liberare capacità di payload per il componente manipolato.
La geometria additiva permette anche di progettare direttamente attorno all’operatore
Una fixture prodotta per CNC viene spesso semplificata per renderla più facile da lavorare. Con la stampa 3D è possibile integrare:
- maniglie;
- guide;
- riferimenti visivi;
- passaggi per cablaggi;
- sedi per sensori;
- protezioni;
- etichette;
- canali pneumatici.
Queste caratteristiche possono avere costo geometrico quasi nullo nel processo additivo.
Il valore della fixture può quindi derivare non soltanto dal costare meno, ma dal diventare più funzionale.
È uno dei motivi per cui Bendix sottolinea che il business case reale diventa evidente soltanto dopo aver portato internamente la capacità produttiva: una volta disponibile la macchina, emergono applicazioni che inizialmente non erano state incluse nel calcolo dell’investimento.
Questo è anche il limite dei tradizionali calcoli ROI
Se si acquista una macchina per sostituire tre utensili all’anno, il ROI può sembrare modesto.
Dopo l’installazione, altri reparti scoprono che possono stampare:
- supporti;
- dime;
- gripper;
- coperture;
- test fixture;
- ricambi obsoleti.
Il denominatore dell’investimento rimane lo stesso, mentre aumenta continuamente il numero di processi che lo utilizzano.
È il motivo per cui molte implementazioni additive industriali partono da un singolo business case e successivamente diventano una capacità trasversale.
Bendix è già in questa seconda fase.
Il vero confronto non è PEEK contro metallo, ma settimane contro ore di decisione
Quando una fixture è esternalizzata, ogni modifica può richiedere nuova quotazione, ordine, scheduling e lavorazione.
Quando viene prodotta internamente, modificare un foro nel CAD può richiedere pochi minuti e il nuovo job può entrare in macchina subito dopo.
Il tempo fisico di stampa può essere lungo, ma gran parte del tempo amministrativo e logistico scompare.
È un vantaggio difficile da catturare completamente nel costo per parte.
Per una linea produttiva in fase di avviamento, ottenere la nuova versione dell’attrezzatura domani invece che fra settimane può avere un valore molto superiore al costo del componente.
Non significa che il CNC perda il proprio ruolo
Una fixture metallica mantiene vantaggi importanti quando:
- il carico è molto elevato;
- servono tolleranze strette;
- esiste forte usura;
- il ciclo termico supera le capacità del polimero;
- la quantità giustifica il tooling;
- è richiesta una superficie lavorata di precisione.
In molti casi la soluzione migliore può anche essere ibrida: corpo polimerico stampato e inserti metallici nelle superfici di usura o nei riferimenti dimensionali.
Il vantaggio della manifattura additiva consiste nell’estendere lo spazio delle opzioni, non nel trasformare qualsiasi utensile metallico in plastica.
Il caso Bendix è importante perché parla di tooling, non di dimostrazioni
Nella manifattura additiva i pezzi più spettacolari attirano spesso più attenzione: componenti aerospace, lattice, parti consolidate.
Una fixture da linea di assemblaggio sembra meno interessante.
Ma il tooling è uno dei settori nei quali l’AM genera già ritorni economici molto concreti perché combina:
- bassi volumi;
- elevato livello di personalizzazione;
- modifiche frequenti;
- forte impatto del lead time;
- valore del fermo produzione.
Una riduzione di costo da 15–20 mila dollari a circa 500–600 è un esempio estremo, ma mostra bene la struttura economica del problema.
La parte non deve essere tecnologicamente spettacolare. Deve evitare che la fabbrica perda tempo.
Bendix sta costruendo una fabbrica nella quale una parte degli utensili esiste prima come file
L’aspetto più importante a lungo termine è probabilmente questo.
Se un utensile può essere:
- progettato;
- testato;
- qualificato;
- conservato digitalmente;
- ristampato quando serve;
il magazzino fisico cambia natura.
Non occorre necessariamente avere due copie di ogni fixture. Si può tenere una copia operativa e un processo digitale pronto a ricrearla.
La stampa 3D diventa così meno una “macchina per fare prototipi” e più un elemento dell’infrastruttura manutentiva della fabbrica.
Il caso Bendix mostra esattamente questo passaggio: dalla rapid prototyping alla rapid availability.
Ed è probabilmente qui che i polimeri ad alte prestazioni possono offrire uno dei propri business case più solidi. Non devono necessariamente sostituire metallo nei componenti finali di un camion; possono sostituire settimane di attesa nella fabbrica che quel camion contribuisce a costruire.
Tabelle tecniche
| Caso Bendix–AON3D | Dato |
|---|---|
| Azienda | Bendix Commercial Vehicle Systems |
| Gruppo | Knorr-Bremse |
| Applicazione | Tooling / fixture di produzione |
| Sistema | AON3D Hylo |
| Processo | Material Extrusion, MEX |
| Materiali target | Polimeri high-performance e compositi |
| Materiale citato | PEEK rinforzato fibra di carbonio |
| Sistema materiali | Aperto |
| Software | AON3D Basis |
| Stato | Utilizzo produttivo interno |
| Fixture Bendix | Produzione tradizionale | Additive |
|---|---|---|
| Costo stimato | 15.000–20.000 $ | ~500–600 $ |
| Planarità dichiarata | — | 0,005 in / ~0,127 mm |
| Tooling dedicato | Necessario secondo route scelta | No |
| Modifiche CAD | Nuova lavorazione | Nuova stampa |
| Ricambio | Possibile lead time esterno | Digital inventory |
| Lead time ricambio citato | fino a ~16 settimane | Job ristampabile internamente |
| AON3D Hylo | Specifica dichiarata |
|---|---|
| Tecnologia | MEX |
| Volume | 650 × 450 × 450 mm |
| Camera | fino a 250 °C |
| Piano | fino a 250 °C |
| Nozzle | fino a 500 °C |
| Estrusori | 2 indipendenti |
| Velocità max dichiarata | 500 mm/s |
| Portata max dichiarata | fino a 360 cm³/h |
| Layer | 0,05–1,2 mm |
| Materiale | Filamento 1,75 mm |
| Storage | fino a 4×2,2 kg o 2×5 kg |
| Dew point storage | circa −25 °C |
| Famiglie materiali Hylo | Esempi |
|---|---|
| PAEK | PEEK, PEKK |
| PEI | ULTEM 9085, ULTEM 1010 |
| Tecnopolimeri | PC, PA, POM |
| High-temperature | PPSU, PSU, PI |
| Compositi | CF, GF, Kevlar |
| Speciali | ESD-safe |
| Supporti | Solubili o breakaway |
| Perché Basis | Funzione |
|---|---|
| Simulazione termica | Prevede storia termica |
| Parametri dinamici | Modifica impostazioni localmente |
| Warping | Previsione/correzione |
| Overheating | Controllo |
| Interlayer weld | Ottimizzazione |
| Sensori macchina | Monitoraggio |
| Digital twin | Ricostruzione della build |
| Defect detection | Claim AON3D basato sui dati di processo |
| Desktop/SLS Bendix | Hylo |
|---|---|
| Iterazione rapida | Tooling più impegnativo |
| Piccoli jig | Fixture più grandi |
| Nylon e materiali standard | PEEK/PEKK/PEI |
| Parti numerose | Pezzi singoli di alto valore |
| Geometrie support-free SLS | Elevata temperatura MEX |
| Costi bassi per molti componenti | Prestazioni termomeccaniche superiori |
| Cosa non va confuso | Interpretazione corretta |
|---|---|
| PEEK-CF | Fibra corta, non fibra continua |
| 500 mm/s | Velocità massima macchina, non ogni job PEEK |
| 360 cm³/h | Portata massima dipendente dal materiale |
| Resolution encoder | Non equivale ad accuracy della parte |
| 0,127 mm | Planarità dichiarata della fixture specifica |
| 500–600 $ | Costo dichiarato del caso, non costo universale |
| 15–20.000 $ | Stima del tooling convenzionale per quel caso |
| −97% circa | Non generalizzabile a qualsiasi fixture |
| Open materials | Non significa materiale automaticamente qualificato |
| Basis AI | Ottimizzazione software, non eliminazione della fisica del processo |
| PEEK | Non sempre necessario |
| Tooling polimerico | Non sostituisce automaticamente utensili metallici |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).