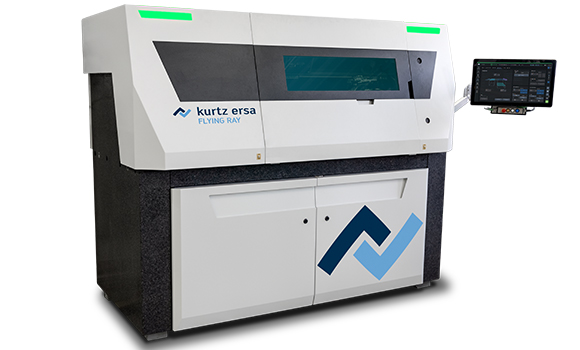
La Flying Ray S di Kurtz Ersa introduce una scelta progettuale insolita nel panorama delle stampanti metalliche a letto di polvere: invece di utilizzare esclusivamente una testa di scansione fissa che devia il laser sull’intera superficie, sposta il sistema ottico attraverso un meccanismo mobile. La macchina sarà mostrata a Formnext 2026 con volume di costruzione di 250 × 250 × 350 mm e laser a fibra da 400 W. Il produttore vuole ridurre una componente della variabilità che dipende dalla posizione del pezzo sul piano; la strada scelta comporta però nuove sfide di meccanica, controllo e calibrazione.
Perché la posizione sul letto di polvere conta
In un sistema laser powder bed fusion, il fascio non raggiunge necessariamente ogni posizione nelle stesse condizioni geometriche. Quando uno scanner devia il raggio verso le zone periferiche del piano, possono cambiare angolo di incidenza e geometria dello spot rispetto alle regioni centrali. In alcuni sistemi questi effetti vengono compensati con ottiche e calibrazioni appropriate, ma restano un elemento che deve essere caratterizzato durante lo sviluppo del processo.
La geometria del fascio non è l’unica variabile. Flusso del gas, qualità della polvere, distribuzione dello strato, temperatura locale e storia di esposizione possono incidere sulle proprietà del pezzo. L’intuizione alla base di Flying Ray consiste nel cercare di rendere più costanti le condizioni di esposizione modificando l’architettura stessa della macchina. Questo non equivale a eliminare tutte le differenze fra centro e bordo.
Il principio Flying Ray Pivot
Il meccanismo chiamato Flying Ray Pivot muove il gruppo ottico rispetto al letto di polvere, anziché chiedere a un sistema sostanzialmente fisso di indirizzare ogni traiettoria da una sola posizione. In teoria si possono mantenere condizioni geometriche più simili in zone diverse del volume. È un approccio che cambia l’equilibrio fra elementi ottici e meccanici: lo scanner convenzionale limita le masse in movimento, mentre la soluzione mobile richiede un sistema meccatronico con dinamica e precisione adeguate.
Spostare una massa relativamente importante può introdurre vibrazioni, errori di inseguimento e tempi di assestamento. Il gruppo deve quindi essere sufficientemente rigido, avere inerzia gestibile e poter coordinare le traiettorie del laser con la posizione effettiva delle ottiche. Non basta sapere che il fascio raggiunge il punto giusto a macchina ferma; bisogna garantire che la deposizione dell’energia resti controllata durante il movimento.
Dal percorso digitale all’esposizione reale
Kurtz Ersa dichiara di sviluppare internamente il software di preparazione Fuse-IQ e gli elementi di pianificazione delle traiettorie e controllo macchina. Questa integrazione è una parte essenziale della proposta: la geometria da fondere va trasformata in percorsi che rispettino sia le esigenze metallurgiche sia i limiti della meccanica mobile. Accelerazioni, cambi di direzione e sincronizzazione devono essere compatibili con l’energia depositata per unità di lunghezza.
Una differenza di velocità effettiva a potenza costante può cambiare la densità di energia e la dimensione del bagno fuso. Di conseguenza il software deve coordinare motori e laser, non limitarsi a generare normali traiettorie bidimensionali. È un problema vicino a quello delle macchine utensili ad alta dinamica, ma con requisiti molto diversi perché il risultato non dipende solo dalla posizione: la microstruttura metallurgica nasce durante il passaggio della sorgente.
Processi da qualificare sul piano intero
Il produttore presenta immagini e dati preliminari su acciaio inossidabile 316L, indicando bassa porosità e variazioni contenute delle proprietà meccaniche. Per valutare il risultato servono però protocolli dettagliati: numero dei campioni, zone del piano, orientamenti, distribuzione delle misure, trattamenti termici e metodi di ispezione. Un campione riuscito vicino al bordo non dimostra da solo equivalenza completa di tutto il volume di costruzione.
Un programma di qualificazione robusto confronta provini in posizioni differenti, lotti di polvere e lavori ripetuti nel tempo. Deve misurare anche finitura, tensioni residue, composizione chimica e variazioni microstrutturali. L’idea di ridurre la dipendenza dalla posizione è promettente soprattutto per chi deve trasferire processi fra macchine, ma i risultati industriali andranno dimostrati su una gamma significativa di componenti e parametri.
Gestione del gas, recoater e monitoraggio
La Flying Ray S integra, secondo Kurtz Ersa, flusso di gas ottimizzato, monitoraggio in situ e registrazione tracciabile degli errori. Sono caratteristiche che hanno un ruolo diverso da quello del Pivot. Una distribuzione irregolare del gas può lasciare fumi o particelle sopra il bagno fuso; uno strato di polvere non uniforme può introdurre discontinuità; un difetto nel recoater può compromettere un lavoro anche se la geometria del laser è perfettamente controllata.
Il monitoraggio diventa particolarmente importante quando l’architettura contiene più elementi mobili rispetto alle soluzioni convenzionali. Occorre poter correlare il difetto osservato con lo stato della macchina, la posizione della testa e le condizioni di processo. La capacità di registrare gli errori è una premessa; il valore per la qualità dipenderà dagli algoritmi di interpretazione, dalla calibrazione e dalla gestione dei dati.
La variante MultiHead e le zone di incontro
È prevista una configurazione opzionale con due laser. In questa variante il secondo sistema non serve soltanto a promettere più produttività: impone di coordinare zone di lavoro e transizioni fra fasci. Se due sorgenti contribuiscono alla stessa parte, le loro regioni d’incontro devono presentare proprietà coerenti con il resto del pezzo. Temperatura, ordine di esposizione e sovrapposizione possono influire sulla formazione di difetti e sulle differenze di microstruttura.
Kurtz Ersa indica che le regole per gestire questi passaggi sono ancora in sviluppo. È un’informazione importante perché impedisce di considerare risolti i problemi di sincronizzazione prima che siano disponibili campioni e protocolli di collaudo. La versione a due teste deve essere qualificata come configurazione specifica, non semplicemente come una Flying Ray S con potenza raddoppiata.
Materiali iniziali e ampliamenti previsti
Il materiale di partenza dichiarato è l’acciaio inossidabile 316L. Leghe di nichel e titanio sono tra gli sviluppi previsti, ma non devono essere considerate già disponibili con parametri maturi. Ogni nuova lega introduce differenti comportamenti di assorbimento energetico, ossidazione, solidificazione e stress termici. Anche quando l’architettura ottica è la stessa, il processo deve essere ottimizzato e verificato nuovamente.
Un acquirente industriale dovrebbe chiedere non soltanto l’elenco dei materiali che la macchina può fondere, ma quali materiali dispongano di un processo documentato, quali tolleranze siano misurabili e quali campioni siano stati testati da laboratori indipendenti. La ripetibilità delle proprietà è un requisito più utile della compatibilità teorica di una polvere.
La strategia di scalabilità
Kurtz Ersa presenta Flying Ray S come il primo elemento di una futura famiglia di sistemi più grandi. L’idea è conservare il principio del fascio mobile e trasferire i parametri senza dover ricominciare da zero la qualifica. È un obiettivo di grande interesse perché nelle macchine di formato superiore la distanza fra centro e periferia cresce, e con essa possono aumentare alcune difficoltà geometriche.
Tuttavia la scalabilità non è garantita dalla sola somiglianza dell’architettura. Macchine più grandi possono avere meccaniche differenti, più gas da gestire e una distribuzione termica meno uniforme. Il trasferimento dei parametri sarà credibile quando saranno mostrati dati comparabili ottenuti su più configurazioni e parti di dimensioni differenti. La collaborazione di ricerca con l’ETH Zurigo, citata nel programma, è rilevante per la modellazione dei fenomeni e dei sistemi di controllo, ma non sostituisce la validazione sperimentale.
Che cosa rende Flying Ray una novità significativa
La maggioranza degli annunci nel settore LPBF punta su numero di laser, dimensione di stampa o riduzione del prezzo. Flying Ray concentra invece l’attenzione su una condizione di processo spesso poco visibile nella comunicazione commerciale: l’uniformità delle condizioni di esposizione. Se l’architettura sarà dimostrata efficace, potrebbe semplificare una parte delle correzioni dipendenti dalla posizione e favorire la ripetibilità fra job.
Per ora la Flying Ray S va considerata una piattaforma industriale presentata per una nuova fase commerciale, con alcune prestazioni ancora da documentare in dettaglio. Il parametro decisivo non sarà soltanto la capacità di muovere le ottiche, ma il risultato misurato su densità, proprietà meccaniche e continuità del processo lungo tutto il volume utile. È da questi confronti che si capirà se il cambiamento meccanico si traduce davvero in un progresso per la qualificazione industriale.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).