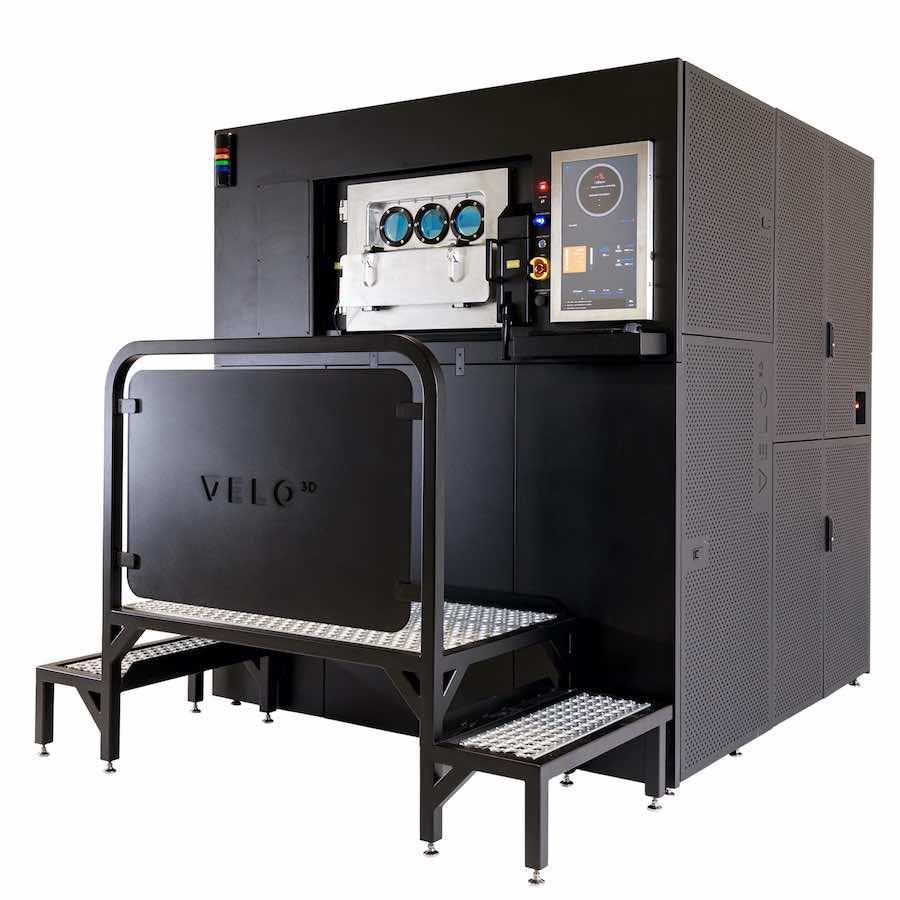
Mears Machine Corporation amplia la propria capacità di produzione additiva metallica con una sesta Velo3D Sapphire XC, destinata specificamente alla lavorazione di leghe rame-nichel (CuNi). L’ordine, annunciato da Velo3D il 6 ottobre 2026, rappresenta un nuovo passaggio nella collaborazione tra le due aziende statunitensi e introduce nella flotta del produttore di Indianapolis una famiglia di materiali particolarmente importante per applicazioni marine, sistemi di raffreddamento ad acqua di mare, condensatori e scambiatori di calore. La macchina affiancherà cinque sistemi Sapphire XC già impiegati in programmi produttivi che utilizzano Inconel 718, Haynes 282 e la lega di alluminio Aheadd CP1.
L’investimento segue l’ordine della quinta Sapphire XC, comunicato il 7 luglio 2026, quando Mears aveva annunciato anche opzioni per l’acquisto di altre due macchine. Il nuovo ordine risulta coerente con quel percorso di ampliamento, anche se la documentazione pubblica non precisa se la sesta unità corrisponda formalmente all’esercizio di una delle opzioni precedenti. Non sono stati comunicati prezzo, data prevista di consegna, calendario di messa in servizio o capacità produttiva riservata al rame-nichel. Si tratta pertanto di un investimento annunciato e non della conferma che una nuova linea CuNi sia già operativa.
L’elemento industrialmente più interessante è la scelta del materiale. Mears non sta semplicemente incrementando il numero di macchine destinate alle superleghe già utilizzate, ma intende sviluppare una filiera integrata per una lega tradizionalmente associata a getti, tubazioni, sistemi di circolazione dei fluidi e componenti destinati a lavorare in ambienti corrosivi. La società vuole combinare progettazione per additive manufacturing, stampa metallica, lavorazioni meccaniche e ispezione finale all’interno dello stesso stabilimento.
Perché il rame-nichel 70/30 interessa la cantieristica navale
Il materiale indicato da Velo3D è un rame-nichel con composizione nominale di circa 70% rame e 30% nichel, generalmente identificato come CuNi 70/30 o CuNi30. Questa famiglia di leghe è utilizzata da decenni nel settore marino grazie alla combinazione di resistenza alla corrosione, compatibilità con l’acqua di mare e proprietà meccaniche relativamente stabili in un ampio intervallo di temperature.
Il nichel aumenta la resistenza del rame alla corrosione in determinati ambienti e modifica le caratteristiche meccaniche della lega. Rispetto al rame puro, il CuNi presenta conducibilità termica ed elettrica inferiori, ma può offrire un equilibrio favorevole fra comportamento meccanico e durabilità negli impianti nei quali l’esposizione all’acqua marina rappresenta il principale fattore di degrado.
La resistenza alla corrosione dipende anche dalla formazione di uno strato superficiale protettivo, il cui sviluppo e mantenimento sono influenzati da ossigenazione, composizione dell’acqua, velocità del flusso, contaminanti e condizioni di esercizio. Non significa che il rame-nichel sia immune a ogni forma di corrosione. Velocità eccessive del fluido, turbolenze, depositi e condizioni chimiche sfavorevoli possono accelerare fenomeni localizzati di danneggiamento.
Il CuNi 70/30 è normalmente preferito in impieghi nei quali sono richieste caratteristiche meccaniche e resistenza alla corrosione più elevate rispetto ad alcune formulazioni con minore contenuto di nichel, come il CuNi 90/10. La scelta comporta però differenze di costo e conducibilità che devono essere valutate rispetto all’applicazione.
Velo3D presenta la lega scelta da Mears come capace di mantenere proprietà meccaniche e termiche coerenti dalle condizioni criogeniche fino a circa 400 °C. È un’indicazione generale riportata dal produttore e non deve essere interpretata come un intervallo di impiego certificato per qualsiasi componente stampato. La temperatura massima ammissibile dipende infatti dalla specifica formulazione, dalle condizioni di sollecitazione, dalla durata dell’esercizio, dall’ambiente e dai criteri progettuali applicabili.
Perché stampare in 3D una lega tradizionalmente fusa
Il rame-nichel è un materiale consolidato nella fabbricazione di componenti marini e industriali. Il suo utilizzo nella produzione additiva non nasce quindi dalla ricerca di un materiale completamente nuovo, ma dalla possibilità di ottenere geometrie che con fusione, saldatura e lavorazione meccanica richiederebbero più operazioni o assemblaggi.
Un esempio importante riguarda gli scambiatori di calore. La produzione additiva mediante Laser Powder Bed Fusion (LPBF) permette di integrare canali interni, modificare le sezioni di passaggio, realizzare percorsi curvi e distribuire diversamente le superfici di scambio. Queste possibilità possono migliorare la compattezza del componente o ridurre il numero di giunzioni necessarie.
Occorre tuttavia evitare l’equivalenza automatica tra geometria complessa e migliore efficienza. Uno scambiatore stampato in 3D con canali più articolati può avere una superficie di scambio maggiore, ma anche perdite di carico più elevate, zone difficili da pulire e una rugosità interna superiore a quella ottenibile con alcuni processi convenzionali.
Il vantaggio deve essere dimostrato attraverso il confronto tra potenza termica scambiata, portata, pressione, costo produttivo, manutenzione e durata in esercizio.
Un secondo caso d’uso riguarda la sostituzione dei componenti prodotti per fusione. Nei sistemi navali e industriali rimasti in esercizio per molti anni, una parte può essere difficilmente reperibile perché gli stampi originali non esistono più oppure perché il volume richiesto non giustifica una nuova attrezzatura di fonderia. La produzione additiva potrebbe permettere di fabbricare lotti limitati partendo da un modello digitale, seguito dalle necessarie lavorazioni di finitura.
Anche in questo caso, però, la possibilità di produrre una geometria equivalente non significa che il componente possa sostituire automaticamente un getto esistente. Devono essere verificate caratteristiche meccaniche, resistenza alla corrosione, integrità interna, geometria finale e, quando richiesto, le procedure di qualificazione dell’applicazione.
La Sapphire XC e la tecnologia Laser Powder Bed Fusion
La Velo3D Sapphire XC appartiene alla categoria delle macchine LPBF di grande formato. Il processo utilizza uno strato sottile di polvere metallica distribuito sulla piattaforma di costruzione. Uno o più laser fondono selettivamente le zone corrispondenti alla sezione del componente, creando una struttura metallurgicamente consolidata. Ripetendo il ciclo di deposizione e fusione, la macchina costruisce progressivamente il volume tridimensionale.
La Sapphire XC utilizza otto laser da 1 kW e dispone di un volume di costruzione cilindrico nominale di 600 mm di diametro e 550 mm di altezza. È distinta dalla Sapphire XC 1MZ, che mantiene il diametro di 600 mm ma raggiunge un’altezza nominale di 1.000 mm. Nel comunicato relativo a Mears si parla specificamente di Sapphire XC, senza indicare la variante 1MZ.
La piattaforma integra sistemi di calibrazione ottica, controllo dell’atmosfera di processo, monitoraggio del letto di polvere e gestione del recoating. Una caratteristica dell’architettura Velo3D è il recoater senza contatto, progettato per ridurre alcuni vincoli associati alle geometrie sporgenti e alle interazioni meccaniche tra sistema di stesura della polvere e parte in costruzione.
Questo non significa che la Sapphire XC possa fabbricare qualsiasi geometria senza supporti. Il fabbisogno di strutture di sostegno dipende dal materiale, dalla geometria, dall’orientamento, dalla gestione termica e dai parametri di fusione. Alcune configurazioni consentono di ridurre sensibilmente i supporti tradizionalmente necessari in LPBF, ma la possibilità deve essere verificata per il singolo componente.
La scheda commerciale disponibile sul sito di Velo3D indica una produttività massima dichiarata fino a 800 cm³/h per la piattaforma Sapphire XC. È opportuno precisare che questo valore non rappresenta automaticamente la produttività ottenibile con il CuNi 70/30. Il throughput effettivo dipende da spessore dei layer, potenza, strategia di scansione, densità richiesta, geometria e parametri specifici del materiale. Inoltre documentazione tecnica Velo3D di generazioni precedenti riportava valori fino a 400 cm³/h. Il dato più recente va quindi considerato come specifica commerciale della piattaforma, non come prestazione CuNi indipendentemente verificata.
Il rame-nichel in LPBF richiede parametri specifici
La lavorazione additiva del rame e delle sue leghe presenta difficoltà differenti rispetto alle superleghe di nichel. Il rame puro è caratterizzato da elevata conducibilità termica e da una riflettività che, soprattutto alle lunghezze d’onda comunemente utilizzate dai laser industriali, può rendere più complesso il trasferimento stabile dell’energia.
L’aggiunta di nichel modifica proprietà termiche e ottiche della lega, ma non elimina la necessità di sviluppare una finestra di processo specifica. I parametri devono consentire una fusione sufficiente senza introdurre instabilità eccessive del bagno di metallo, evaporazione, porosità da keyhole, difetti lack-of-fusion o tensioni residue incompatibili con il componente.
Il CuNi 70/30 non deve essere confuso con il rame puro né con altre leghe di rame impiegate nell’additive manufacturing, come GRCop-42 e C18150. Sono materiali con composizioni, proprietà e comportamenti di solidificazione differenti.
Per una nuova configurazione CuNi su Sapphire XC sarà necessario definire un insieme coerente di caratteristiche della polvere, parametri laser, condizioni dell’atmosfera, strategie di scansione e trattamenti successivi. Il comunicato di Velo3D non pubblica i valori di densità raggiunta, le proprietà meccaniche dei provini CuNi, la rugosità ottenuta o i risultati delle prove di corrosione sui componenti prodotti da Mears.
Pertanto è corretto parlare di capacità CuNi in fase di introduzione, non di una qualificazione completa pubblicamente documentata.
Dal pezzo stampato al componente industriale finito
James Lloyd, Chief Executive Officer di Mears Machine Corporation, presenta l’investimento come parte della costruzione di una catena di fornitura verticalmente integrata. La società intende accompagnare il cliente dalla progettazione per additive manufacturing alla fabbricazione, alla lavorazione meccanica e all’ispezione finale, riducendo il numero di passaggi tra fornitori.
È un’impostazione particolarmente sensata per componenti navali, energetici e industriali di dimensioni medio-grandi. La stampa LPBF produce una geometria near-net-shape, ma raramente rende superflue tutte le operazioni successive.
Flange, superfici di tenuta, sedi per guarnizioni, filettature, fori funzionali e interfacce di assemblaggio possono richiedere lavorazioni meccaniche di precisione. Le superfici interne di passaggi fluidici possono necessitare di ulteriori controlli o trattamenti, soprattutto quando la rugosità influenza le perdite di carico o l’accumulo di depositi.
Il post-processing può comprendere separazione dalla piattaforma, rimozione dei supporti, trattamenti termici, eventuale densificazione HIP se richiesta e compatibile con il componente, finitura superficiale e verifiche dimensionali. La sequenza dipende dalla specifica applicazione e non tutte queste operazioni sono necessariamente richieste per ogni parte.
L’esperienza pregressa di Mears nella lavorazione meccanica di componenti di grandi dimensioni costituisce un elemento industriale rilevante. Permette infatti di affrontare una delle criticità della produzione additiva metallica: trasformare un componente uscito dalla camera di costruzione in un pezzo conforme al disegno finale, con superfici e interfacce effettivamente utilizzabili.
Il software Flow e Assure nella gestione di più macchine
Un altro elemento della strategia riguarda la ripetibilità tra sistemi Sapphire XC. Velo3D utilizza il software Flow per preparazione dei job, gestione delle strategie di costruzione e parametri di processo, mentre Assure raccoglie informazioni sul funzionamento della macchina e sulle condizioni dei build.
L’obiettivo dichiarato è poter trasferire processi tra piattaforme equivalenti riducendo le differenze attribuibili al singolo impianto. Per un produttore che sta costruendo una flotta di sei macchine questo aspetto è importante quanto l’aumento di capacità nominale.
Disporre di macchine dello stesso modello consente di standardizzare parte delle procedure operative, dell’addestramento degli operatori, della manutenzione e dei sistemi di raccolta dei dati. Non significa tuttavia che un processo qualificato su una macchina renda automaticamente equivalenti tutti i pezzi realizzati sulle altre.
La qualificazione deve considerare anche variazioni nella calibrazione, stato dell’impianto, storia e riutilizzo della polvere, condizioni ambientali, manutenzione e prestazioni del singolo sistema. La possibilità di utilizzare una piattaforma comune semplifica queste attività, ma non le elimina.
In particolare, il passaggio da Inconel 718, Haynes 282 o alluminio CP1 al CuNi 70/30 rappresenta l’introduzione di una diversa famiglia metallurgica. Non è quindi sufficiente riutilizzare le procedure di qualificazione relative alle leghe precedentemente lavorate.
La qualificazione dei componenti marini rimane decisiva
Il fatto che il CuNi sia già largamente utilizzato nell’industria navale non significa che un componente ottenuto tramite LPBF possa essere considerato automaticamente equivalente a un pezzo fuso o lavorato da semilavorato.
La fabbricazione additiva modifica la storia termica e la microstruttura del materiale. Velocità di solidificazione elevate, direzionalità della costruzione, porosità e tensioni residue possono influenzare resistenza meccanica, fatica e corrosione. Le prestazioni devono quindi essere misurate sul materiale prodotto con la specifica combinazione macchina-polvere-processo.
Nei sistemi marini entrano inoltre in gioco requisiti relativi a pressione, tenuta, durata, corrosione e controllo qualità. A seconda del componente e della sua funzione possono essere coinvolti standard industriali, specifiche del cliente e procedure di approvazione di organismi di classificazione navale.
Non è corretto sostenere che l’adozione di una Sapphire XC qualifichi automaticamente la produzione CuNi per l’intera cantieristica. Il comunicato non identifica certificazioni di prodotto, approvazioni di enti di classificazione o specifici programmi navali già qualificati con la nuova macchina.
L’eventuale sostituzione di un componente fuso dovrà essere valutata caso per caso, distinguendo fra applicazioni non critiche e parti nelle quali un cedimento potrebbe compromettere il funzionamento o la sicurezza dell’impianto.
La progressione della flotta Mears dal 2024 al 2026
La nuova commessa si inserisce in una sequenza di investimenti avviata negli anni precedenti. Nel 2024 Mears aveva ordinato le prime Sapphire XC, arrivando a tre sistemi destinati a materiali differenti. Fra questi figurava una macchina configurata per Aheadd CP1, lega di alluminio sviluppata da Constellium per applicazioni di produzione additiva.
L’8 aprile 2025 Velo3D ha annunciato la quarta Sapphire XC, destinata a Haynes 282, una superlega di nichel sviluppata per impieghi ad alta temperatura, inclusi componenti di turbine e sistemi energetici. L’investimento ampliava quindi il portafoglio di materiali gestiti da Mears verso applicazioni nelle quali resistenza al creep, stabilità termica e capacità di sopportare condizioni operative severe risultano importanti.
Il 7 luglio 2026 è stato annunciato l’ordine della quinta Sapphire XC, accompagnato da opzioni per due ulteriori unità. La comunicazione collegava l’espansione alla domanda proveniente dai settori aeronautico, difesa, energia e spazio.
Il 6 ottobre 2026 è arrivato l’annuncio della sesta macchina, questa volta dedicata al rame-nichel. La progressione descrive un passaggio da una capacità produttiva concentrata su superleghe e alluminio verso un portafoglio più diversificato, nel quale si aggiungono applicazioni tipiche del settore navale e offshore.
Il vantaggio industriale potrebbe essere più importante della singola macchina
L’ordine della sesta Sapphire XC non dimostra da solo l’esistenza di una domanda consolidata di componenti CuNi stampati in 3D, né permette di calcolare il ritorno economico dell’investimento. Il produttore non ha comunicato il valore della commessa e non sono disponibili dati pubblici specifici su contratti di fornitura, quantità annue previste o ricavi attesi.
Il significato dell’operazione emerge soprattutto considerando l’integrazione verticale. Un’azienda che possiede capacità di progettazione, LPBF, lavorazioni meccaniche e ispezione può ridurre alcune delle interfacce tra fornitori normalmente presenti nella produzione di componenti complessi. Questo può essere particolarmente utile nei programmi di sostituzione di parti obsolete o in piccole serie di componenti industriali ad alto valore.
La produzione additiva non sarà necessariamente più economica della fusione per componenti semplici e grandi volumi. Il confronto cambia quando occorrono pochi pezzi, la geometria contiene canali interni complessi oppure la produzione convenzionale richiede più lavorazioni, saldature e controlli.
L’elemento da osservare nei prossimi sviluppi sarà quindi la pubblicazione di risultati industriali relativi al CuNi: densità, microstruttura, caratteristiche meccaniche, corrosione, ripetibilità, tempi di costruzione e componenti effettivamente qualificati.
Mears Machine dispone già di una base produttiva significativa con le Sapphire XC. La sesta macchina rappresenta l’estensione di questa infrastruttura a una nuova classe di applicazioni, ma il passaggio dall’ordine alla produzione certificata di componenti marini richiederà ancora attività di industrializzazione.
Specifiche e stato dell’investimento
| Voce | Dato |
|---|---|
| Azienda acquirente | Mears Machine Corporation, Indianapolis |
| Fornitore | Velo3D, Fremont, California |
| Annuncio | 6 ottobre 2026 |
| Macchina ordinata | Sapphire XC, sesta unità |
| Tecnologia | Laser Powder Bed Fusion (LPBF) |
| Materiale previsto | Rame-nichel CuNi 70/30 |
| Volume di costruzione Sapphire XC | Ø 600 × 550 mm |
| Sistema laser | 8 laser da 1 kW |
| Software | Flow e Assure |
| Produttività di piattaforma dichiarata | Fino a 800 cm³/h, non specifica del CuNi |
| Materiali già presenti nella flotta Mears | Inconel 718, Haynes 282, Aheadd CP1 |
| Settori obiettivo per CuNi | Navale, offshore, raffreddamento, scambiatori |
| Stato sesta macchina | Ordinata; installazione e avviamento non confermati |
| Prezzo e data di installazione | Non comunicati |
| Qualificazione componenti CuNi | Non documentata pubblicamente nel comunicato |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).