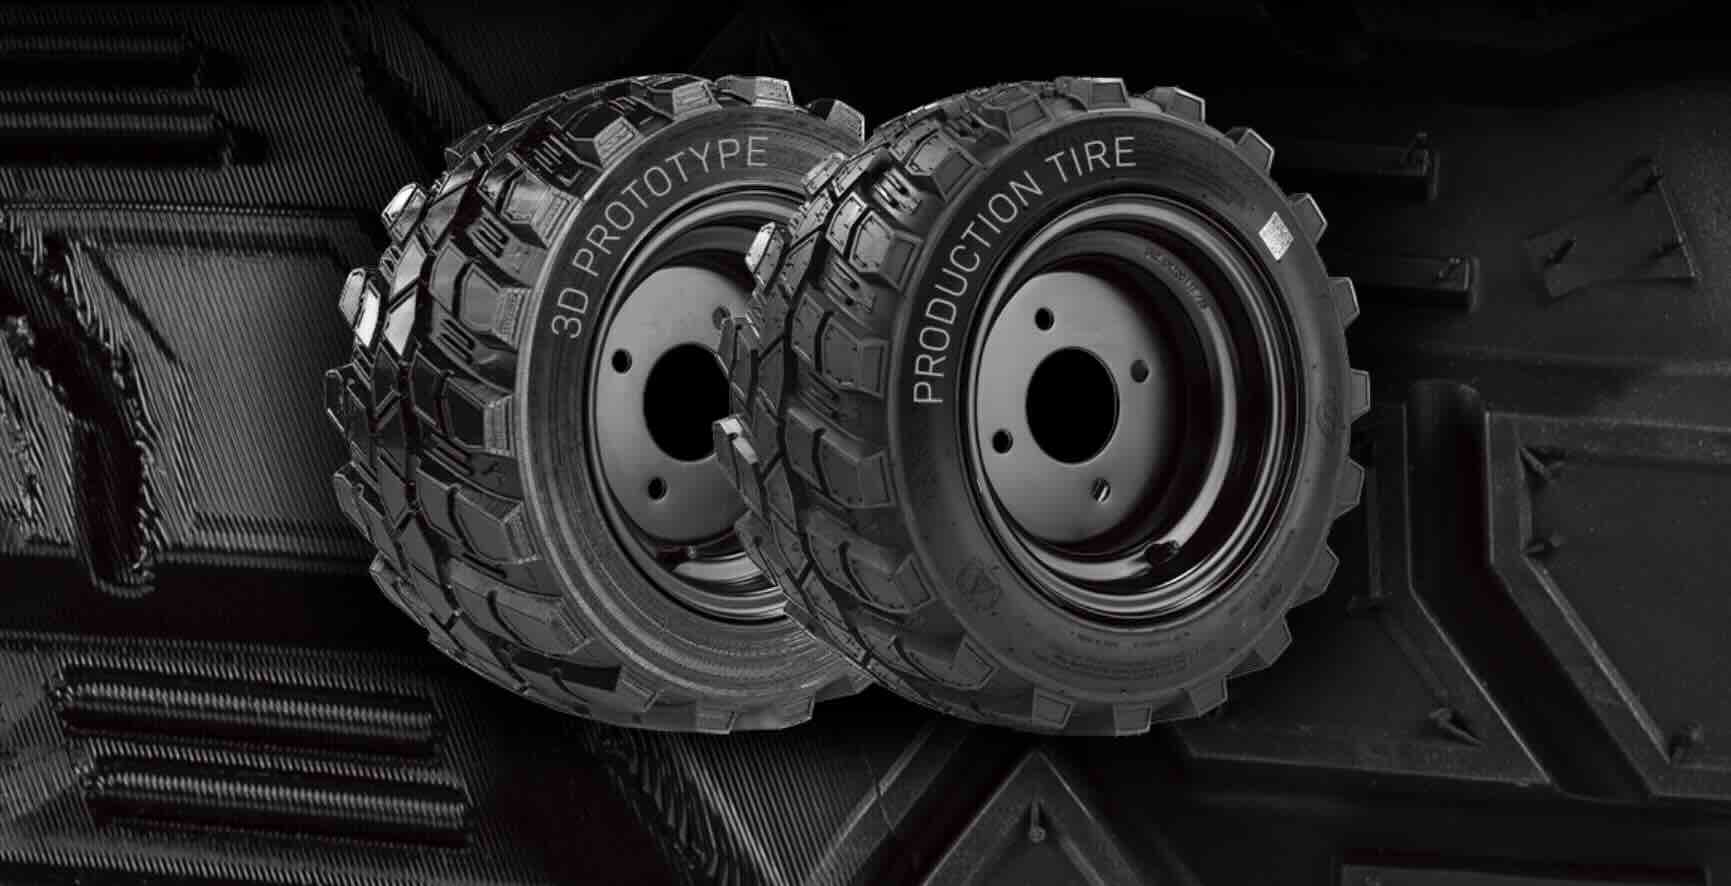
OTR porta la prototipazione additiva direttamente nel processo di sviluppo degli pneumatici off-road
OTR Engineered Solutions ha introdotto OTR3DLab, un servizio di prototipazione fisica in grande formato pensato principalmente per pneumatici, ruote, cingoli e altri componenti destinati ai veicoli off-highway. L’obiettivo non è stampare in 3D uno pneumatico commerciale pronto all’uso, ma produrre in poche settimane un modello fisico in scala 1:1 sufficientemente realistico da poter essere montato su una ruota convenzionale e valutato direttamente sul mezzo prima di impegnare risorse nella costruzione degli stampi e delle attrezzature produttive definitive. Secondo OTR, il sistema permette di passare dal progetto digitale a un prototipo completo nell’ordine di alcune settimane e, in determinate configurazioni, l’azienda parla di tempi che possono scendere fino a circa due settimane. È un cambiamento rilevante soprattutto per il settore off-road, dove pneumatici agricoli, industriali, minerari e per macchine movimento terra possono avere dimensioni elevate e richiedere tooling costoso. Un errore nel disegno del battistrada, nelle proporzioni della spalla o nell’interazione con il veicolo individuato dopo la realizzazione dello stampo può comportare costi e ritardi molto maggiori rispetto a una modifica effettuata quando il prodotto esiste ancora soltanto come CAD.
Il servizio nasce all’interno di una società che non è un produttore generico di prototipi. OTR Engineered Solutions progetta e fornisce pneumatici, ruote e assemblaggi per mercati come construction, agriculture, mining, forestry, material handling, powersports e lawn and garden. La stampa 3D viene quindi inserita all’interno di un processo di sviluppo già focalizzato sulla ruota completa e non utilizzata semplicemente come servizio estetico indipendente.
Il vantaggio principale è poter vedere un pneumatico vero nelle sue dimensioni reali
Render fotorealistici e modelli CAD permettono oggi di valutare molto bene l’aspetto di un nuovo prodotto, ma non eliminano completamente la necessità di un prototipo fisico. Il problema diventa particolarmente evidente con pneumatici di grandi dimensioni: osservare un battistrada su uno schermo non dà necessariamente la stessa percezione delle proporzioni che si ottiene vedendolo installato sulla macchina reale.
OTR3DLab permette di produrre un modello completo a dimensione naturale. Secondo l’azienda, i prototipi possono essere montati direttamente su normali ruote in acciaio o alluminio, utilizzando attrezzature convenzionali per il montaggio degli pneumatici. Questo consente agli ingegneri e ai progettisti di verificare fisicamente aspetti come diametro esterno, larghezza, posizione rispetto a parafanghi e strutture del veicolo, distanza da sospensioni o altri organi meccanici, proporzioni della spalla e impatto visivo complessivo.
È però essenziale non trasformare questa possibilità in un’affermazione diversa: montare il prototipo sul veicolo non significa che il prototipo possa essere utilizzato come pneumatico funzionale per normali test dinamici. La documentazione OTR parla soprattutto di visual evaluation, fitment, packaging, clearance e design validation. Non vengono pubblicate specifiche che qualifichino questi modelli additivi per prove di durata, velocità, carico, resistenza al rotolamento o trazione equivalenti a quelle effettuate su un pneumatico vulcanizzato di produzione.
Un pneumatico reale è molto più complesso di un oggetto in elastomero stampato in 3D
La distinzione è fondamentale perché un moderno pneumatico non è semplicemente un volume di gomma con un battistrada scolpito. Un pneumatico pneumatico convenzionale contiene una struttura composita formata da più mescole e rinforzi con compiti differenti: battistrada, spalla, sidewall, inner liner, bead, carcassa tessile o metallica, cinture in acciaio e altri elementi di rinforzo. Le mescole possono cambiare da una zona all’altra per bilanciare grip, resistenza all’abrasione, isteresi, flessibilità e comportamento termico.
La fabbricazione comprende inoltre la vulcanizzazione, durante la quale temperatura e pressione trasformano il compound elastomerico e stabilizzano la geometria finale. Corde e cinture contribuiscono in modo determinante alla risposta sotto pressione, alla deformazione del fianco e alla trasmissione delle forze.
Un prototipo stampato utilizzando un materiale “rubber-like” può riprodurre molto bene volume, forma, flessibilità percepita e aspetto superficiale, ma non per questo possiede automaticamente la stessa struttura interna o le stesse proprietà di uno pneumatico definitivo. Un modello che si lascia montare su una ruota può quindi essere eccellente per controllare packaging e design senza essere adatto a sopportare i cicli dinamici di un vero pneumatico.
OTR dichiara oltre 1.000 materiali disponibili, ma il dato va interpretato correttamente
Uno degli elementi più evidenziati dall’azienda è la disponibilità di oltre 1.000 materiali stampabili attraverso la piattaforma utilizzata da OTR3DLab. Tra questi sono compresi elastomeri flessibili descritti come capaci di imitare l’aspetto e la sensazione tattile di una gomma di produzione.
Il numero non significa però che OTR abbia sviluppato mille differenti compound specifici per pneumatici né che tutti questi materiali possiedano le stesse proprietà. Rappresenta la varietà di feedstock compatibili con il sistema di prototipazione e con le differenti applicazioni che OTR intende affrontare, comprendenti non soltanto pneumatici ma anche ruote, cingoli, housings, modelli per getti e altri componenti.
L’azienda non ha reso pubblica la formulazione dell’elastomero utilizzato per i prototipi mostrati né valori come durezza Shore, modulo elastico, allungamento a rottura, resistenza all’abrasione o temperatura di esercizio. Sarebbe quindi scorretto attribuire al materiale prestazioni equivalenti alla gomma vulcanizzata di un pneumatico reale soltanto sulla base della descrizione “rubber-like”.
Nemmeno la tecnologia di stampa è stata specificata pubblicamente
Un’altra informazione che non emerge dalla documentazione disponibile è il processo additivo preciso utilizzato dalla macchina. OTR parla di advanced large-format 3D printing, ma non indica pubblicamente il produttore dell’apparecchiatura né chiarisce se i prototipi elastomerici vengano realizzati mediante estrusione, fotopolimerizzazione, jetting o altra tecnologia.
Questo dettaglio è importante perché esistono processi molto differenti capaci di produrre materiali flessibili. Un sistema di estrusione large-format potrebbe utilizzare pellet termoplastici elastomerici; processi basati su fotopolimerizzazione potrebbero impiegare resine flessibili; sistemi jetting possono invece combinare materiali con diverse rigidità.
Senza una dichiarazione ufficiale, dedurre la tecnologia osservando semplicemente le immagini sarebbe poco affidabile.
Lo stesso vale per caratteristiche come spessore layer, dimensione dell’ugello, accuratezza, risoluzione superficiale e velocità di deposizione: al momento non risultano valori pubblici sufficienti per confrontare OTR3DLab con altre piattaforme additive industriali.
Volume di costruzione fino a circa un metro cubo
OTR dichiara per il sistema una capacità massima di produzione di circa un metro cubo, equivalenti approssimativamente a 35 piedi cubi. È una dimensione significativa per il prototyping large-format, soprattutto se combinata con materiali flessibili.
| Caratteristica | Dato comunicato da OTR |
|---|---|
| Servizio | OTR3DLab |
| Applicazioni principali | pneumatici, battistrada, ruote, cingoli, housings, casting models |
| Dimensione massima dichiarata | circa 1 m³ |
| Materiali supportati | oltre 1.000 secondo OTR |
| Materiali flessibili | elastomeri rubber-like disponibili |
| Prototipi pneumatici | scala 1:1 |
| Montaggio | normali ruote acciaio/alluminio |
| Attrezzatura di montaggio | convenzionale |
| Tempo indicativo | alcune settimane |
| Tempo minimo dichiarato per alcuni prototipi | circa 2 settimane |
| Tecnologia additiva esatta | non resa pubblica |
| Materiale preciso del pneumatico dimostrativo | non reso pubblico |
| Test dinamici come pneumatico stradale/off-road | non documentati |
Anche il dato del metro cubo va interpretato come volume massimo gestibile dalla piattaforma e non necessariamente come prova che ogni geometria contenibile all’interno di quel volume possa essere prodotta in un unico pezzo senza considerazioni relative a orientamento, supporti o strategia di stampa.
Fitment e clearance sono test reali anche se il pneumatico non è funzionale
Definire questi modelli “non funzionali” non significa considerarli semplici mock-up estetici. Verificare il montaggio di un pneumatico nella macchina finale può evitare errori progettuali molto costosi.
Un pneumatico off-road deve convivere con parafanghi, assali, strutture del telaio, sistemi di sterzo e altre parti. Nelle ruote sterzanti il problema è ancora più complesso: non basta controllare la distanza in posizione neutra, perché l’insieme ruota-pneumatico descrive un volume durante la sterzata e durante l’escursione della sospensione.
Un prototipo fisico permette di esaminare rapidamente interferenze che possono essere meno intuitive in una revisione CAD, soprattutto quando la macchina completa comprende componenti provenienti da fornitori differenti.
È in questo senso che OTR utilizza il termine packaging study: non si parla dell’imballaggio commerciale del pneumatico, ma dell’integrazione geometrica del componente nello spazio disponibile all’interno del veicolo.
Anche il battistrada può essere giudicato meglio a grandezza naturale
Per gli pneumatici industriali il disegno del tread è contemporaneamente un elemento tecnico e visivo. Larghezza e angolo dei tasselli, rapporto pieni-vuoti, profondità delle scanalature e orientamento delle feature influenzano comportamento su terra, fango, sabbia o superfici dure.
Prima di produrre lo stampo, un modello full-scale consente di verificare se la geometria corrisponda alle intenzioni del designer e alle aspettative dell’OEM. Questo è particolarmente utile per disegni caratterizzati da tasselli molto grandi, nei quali una differenza apparentemente piccola sul CAD può diventare visivamente rilevante una volta trasformata in una struttura di diversi centimetri.
La valutazione estetica ha inoltre un’importanza commerciale. Pneumatici destinati a powersports, lawn and garden o veicoli specializzati sono componenti fortemente visibili e il tread contribuisce all’identità del prodotto.
OTR3DLab permette quindi di presentare fisicamente diverse proposte prima di impegnarsi nello stampo definitivo.
La stampa 3D non elimina lo stampo: lo sposta più avanti nel processo
Questo aspetto è importante per interpretare correttamente il ruolo dell’additive manufacturing. OTR non sta annunciando la sostituzione della produzione convenzionale degli pneumatici con la stampa 3D.
Il prodotto finale continuerà a richiedere materiali specifici, rinforzi, processi industriali e tooling appropriato.
La stampa viene utilizzata prima di questa fase, quando effettuare modifiche costa molto meno.
Il beneficio può essere rappresentato come:
CAD → prototipo 3D full-scale → verifica → modifica → tooling definitivo
invece di:
CAD → tooling → primo pneumatico → verifica → eventuale modifica del tooling
Se il prototipo conferma il progetto al primo tentativo, la fase additiva introduce un costo supplementare. Se individua invece un problema prima della costruzione dello stampo, può evitare modifiche sensibilmente più costose.
L’economia del processo dipende quindi dal costo del prototipo confrontato con il rischio economico di una revisione tardiva.
Il vero confronto è con tooling morbido, machining e mock-up tradizionali
La stampa 3D non è l’unico modo per ottenere una rappresentazione fisica. Nel settore automotive e industriale vengono da tempo utilizzati modelli fresati in schiume o polimeri, casting, prototipi realizzati manualmente e tooling provvisorio.
OTR3DLab deve quindi essere valutato rispetto a queste alternative e non rispetto al semplice fatto di “non avere un prototipo”.
Un sistema additivo può offrire un vantaggio quando il battistrada presenta geometrie molto complesse perché non necessita dell’accessibilità dell’utensile richiesta dalla fresatura. Permette inoltre di passare direttamente dal CAD al pezzo senza creare uno stampo specifico.
La convenienza dipende però da dimensioni, materiale, qualità superficiale richiesta e numero di esemplari. Per geometrie semplici un modello lavorato convenzionalmente potrebbe rimanere più rapido o meno costoso.
Il legame con TreadIQ porta l’AI nella fase precedente alla stampa
OTR3DLab viene affiancato da TreadIQ, piattaforma introdotta da OTR nel 2025 per accelerare il design degli pneumatici off-road. Secondo l’azienda, gli ingegneri inseriscono richieste relative ad aspetto e prestazioni e il sistema genera differenti concetti tridimensionali di battistrada.
OTR afferma che TreadIQ utilizza dati derivati da migliaia di precedenti design e informazioni storiche sulle prestazioni. Il sistema produce inoltre analisi comparative relative a parametri come trazione, qualità di marcia, handling e capacità di self-cleaning.
È importante descrivere correttamente il ruolo dell’intelligenza artificiale. TreadIQ non viene presentato come un sistema autonomo che decide da solo quale pneumatico debba andare in produzione. OTR indica esplicitamente il coinvolgimento dei propri ingegneri, che lavorano insieme al cliente nella definizione dei requisiti e verificano successivamente i concetti attraverso i propri strumenti di modellazione 3D.
L’AI funziona quindi principalmente come strumento di generazione ed esplorazione rapida delle alternative, mentre la validazione ingegneristica rimane un’attività separata.
“Progettato dall’AI” non significa automaticamente “prestazioni verificate”
Questa distinzione è particolarmente importante per gli pneumatici. La geometria del battistrada influenza prestazioni complesse che dipendono da terreno, carico, pressione, velocità, mescola e deformazione della carcassa.
Un algoritmo può prevedere o classificare determinate caratteristiche sulla base di dati storici, ma una previsione di maggiore trazione non equivale a una prova fisica secondo un protocollo definito.
OTR stessa dispone di strutture per testare deflessione degli pneumatici, static loaded radius e altre caratteristiche e utilizza test track per valutazioni del tread wear. La fase di prova continua quindi a esistere dopo la generazione digitale.
TreadIQ accelera la selezione del concetto; non sostituisce automaticamente testing e qualification.
Dal requisito al prototipo fisico in un ciclo molto più corto
La combinazione delle due tecnologie permette però di immaginare un workflow particolarmente rapido. OTR sostiene che con TreadIQ un concetto che in precedenza poteva richiedere mesi di iterazioni possa essere definito, in condizioni favorevoli, nell’arco di una giornata di lavoro collaborativo.
Una volta congelato il concept, OTR3DLab può convertirlo in un oggetto a grandezza naturale in circa due settimane nelle tempistiche più favorevoli indicate dall’azienda.
Il percorso diventa quindi:
requisiti → varianti AI → revisione degli ingegneri → CAD definitivo del concept → prototipo 3D full-scale → installazione sul mezzo → revisione → tooling
Il dato temporale “un giorno + due settimane” deve comunque essere interpretato come capacità dichiarata dal produttore in casi compatibili, non come lead time garantito per qualsiasi pneumatico e progetto.
Dimensioni, complessità, materiale e disponibilità della macchina possono modificare i tempi reali.
La precisione necessaria per il prototipo non è quella richiesta allo stampo di produzione
Un’altra distinzione utile riguarda le tolleranze. Un prototipo destinato a valutare proporzioni e clearance non deve necessariamente riprodurre la superficie con la stessa accuratezza richiesta al tooling definitivo.
Se l’obiettivo è verificare che il pneumatico non interferisca con un parafango, è importante controllare correttamente diametro, larghezza e posizione delle feature principali. Errori di pochi decimi di millimetro sulla superficie del singolo tassello possono invece essere irrilevanti.
Per questo specifiche come layer thickness o risoluzione XY, che sarebbero essenziali per altre applicazioni AM, hanno un significato diverso in un prototipo da decine di centimetri.
OTR non pubblica valori dimensionali dettagliati per il sistema, quindi non sarebbe corretto attribuirgli una determinata “precisione” sulla base delle fotografie.
Full-scale non significa necessariamente identico alla struttura interna
La possibilità di creare un pneumatico esternamente identico nelle dimensioni può portare a confondere scala geometrica e fedeltà funzionale.
Il prototipo può avere:
- diametro reale;
- larghezza reale;
- battistrada reale;
- sidewall con design reale;
- interfaccia dimensionale compatibile con la ruota.
Non è invece documentato che riproduca:
- carcassa tessile del prodotto;
- cinture metalliche;
- bead definitivo;
- inner liner;
- distribuzione delle diverse mescole;
- rigidezza della carcassa;
- comportamento sotto pressione;
- resistenza a fatica;
- dissipazione termica;
- usura del tread.
Sono due livelli di fedeltà completamente diversi.
Per questo la definizione più precisa è full-scale physical prototype, esattamente quella utilizzata da OTR, invece di “pneumatico stampato in 3D pronto per i test” senza ulteriori qualificazioni.
Il prototipo può tuttavia essere utile anche nelle presentazioni interne e con i clienti
Un vantaggio meno tecnico ma rilevante riguarda il processo decisionale. Nei grandi programmi OEM molte persone coinvolte non lavorano direttamente sui file CAD. Marketing, product management, design, management e clienti possono trovare molto più semplice valutare un oggetto fisico rispetto a sezioni tecniche o rendering.
Un prototipo full-size installato sulla macchina permette inoltre di osservare il prodotto da normale distanza d’uso, verificando proporzioni che su un monitor risultano difficili da giudicare.
Per il produttore questo può ridurre le modifiche richieste tardivamente da stakeholder che vedono il prodotto fisico soltanto quando è ormai prossimo alla produzione.
Il servizio non riguarda soltanto gli pneumatici
Il volume disponibile e la varietà di materiali consentono a OTR3DLab di produrre anche cingoli, ruote, modelli per fusioni, housings e altri componenti di grandi dimensioni. In questi casi potrebbero essere utilizzati materiali molto differenti dagli elastomeri richiesti per imitare uno pneumatico.
Un housing rigido può servire per valutare il packaging di una macchina. Un modello destinato alla fonderia può essere utilizzato come elemento di sviluppo del processo. Una ruota può essere prodotta per validare aspetto e geometria.
Questo spiega anche perché OTR sottolinei la disponibilità di una libreria estremamente ampia di materiali: OTR3DLab non è una stampante dedicata esclusivamente alla replica della gomma.
Il settore off-road è particolarmente adatto a questo tipo di prototipazione
Le applicazioni OTR presentano caratteristiche favorevoli alla prototipazione additiva in grande formato. I componenti possono essere molto grandi, il tooling è costoso e i volumi di una singola variante possono essere inferiori rispetto al settore automotive passenger.
Esistono inoltre numerose applicazioni specifiche: pneumatici per skid steer, telehandler, escavatori, macchine agricole, veicoli forestali, mining equipment e mezzi speciali possono avere esigenze molto differenti.
La personalizzazione assume quindi maggiore importanza.
Se un costruttore richiede un tread specifico per il proprio veicolo, investire immediatamente in tooling prima della validazione fisica rappresenta un rischio. Un modello full-scale permette almeno di eliminare gli errori geometrici e di design più evidenti prima della fase costosa.
Non va confuso con i progetti di pneumatici airless stampati in 3D
Negli ultimi anni diversi gruppi di ricerca e aziende hanno mostrato ruote airless, strutture lattice e pneumatici non pneumatici prodotti attraverso additive manufacturing. OTR3DLab affronta un problema differente.
L’obiettivo qui non è necessariamente utilizzare la stampa come processo produttivo del pneumatico finale. È utilizzarla come strumento di product development.
Un prototipo elastomerico full-scale può imitare esteticamente un pneumatico tradizionale pur essendo destinato soltanto alla verifica del progetto.
È quindi scorretto utilizzare OTR3DLab come prova che la stampa 3D stia già sostituendo la vulcanizzazione industriale degli pneumatici.
La possibilità di montaggio sulla ruota è comunque tecnicamente significativa
Il fatto che OTR sia riuscita a realizzare prototipi flessibili che possono essere installati attraverso normali attrezzature da gommista non è irrilevante. Un modello completamente rigido potrebbe verificare l’ingombro esterno ma non consentirebbe di simulare realisticamente la procedura di montaggio né di osservare l’assemblaggio completo.
L’elastomero deve quindi possedere sufficiente deformabilità per essere portato oltre il bordo della ruota senza rompersi, pur conservando una geometria sufficientemente stabile da rappresentare correttamente il prodotto.
Anche in questo caso, però, flessibilità durante il montaggio non equivale alle caratteristiche dinamiche di una carcassa reale.
Un esempio di additive manufacturing usato dove produce il massimo valore
OTR3DLab rappresenta un caso interessante perché non cerca di utilizzare la stampa 3D per sostituire indiscriminatamente un processo produttivo maturo. La produzione industriale degli pneumatici è altamente ottimizzata e la stampa additiva difficilmente competerebbe oggi con essa in volumi elevati e prestazioni.
La tecnologia viene invece applicata in una fase nella quale i vantaggi dell’AM sono più evidenti: pochissimi pezzi, elevata personalizzazione, geometrie complesse, necessità di iterare rapidamente e tooling definitivo costoso.
È precisamente il tipo di situazione nella quale il costo unitario relativamente elevato della stampa diventa meno importante rispetto al tempo e al rischio evitati.
La combinazione con TreadIQ accentua ulteriormente questa logica: l’intelligenza artificiale permette di generare ed esplorare molte varianti digitali, mentre la produzione additiva consente di trasformare rapidamente quelle selezionate in oggetti fisici a grandezza naturale.
Il risultato non è ancora un pneumatico prodotto digitalmente dall’inizio alla fine. Materiali, carcassa, tooling, vulcanizzazione, prove dinamiche e qualification rimangono necessari prima della commercializzazione. Ma OTR sta digitalizzando una parte precedente e particolarmente costosa del processo decisionale.
Per il settore off-road, dove un singolo errore di packaging o una modifica tardiva dello stampo può incidere sensibilmente sui tempi di progetto, poter installare sul veicolo un pneumatico fisicamente credibile prima di produrre il primo pneumatico vero può essere molto più utile che ottenere semplicemente un altro rendering ad alta definizione.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).