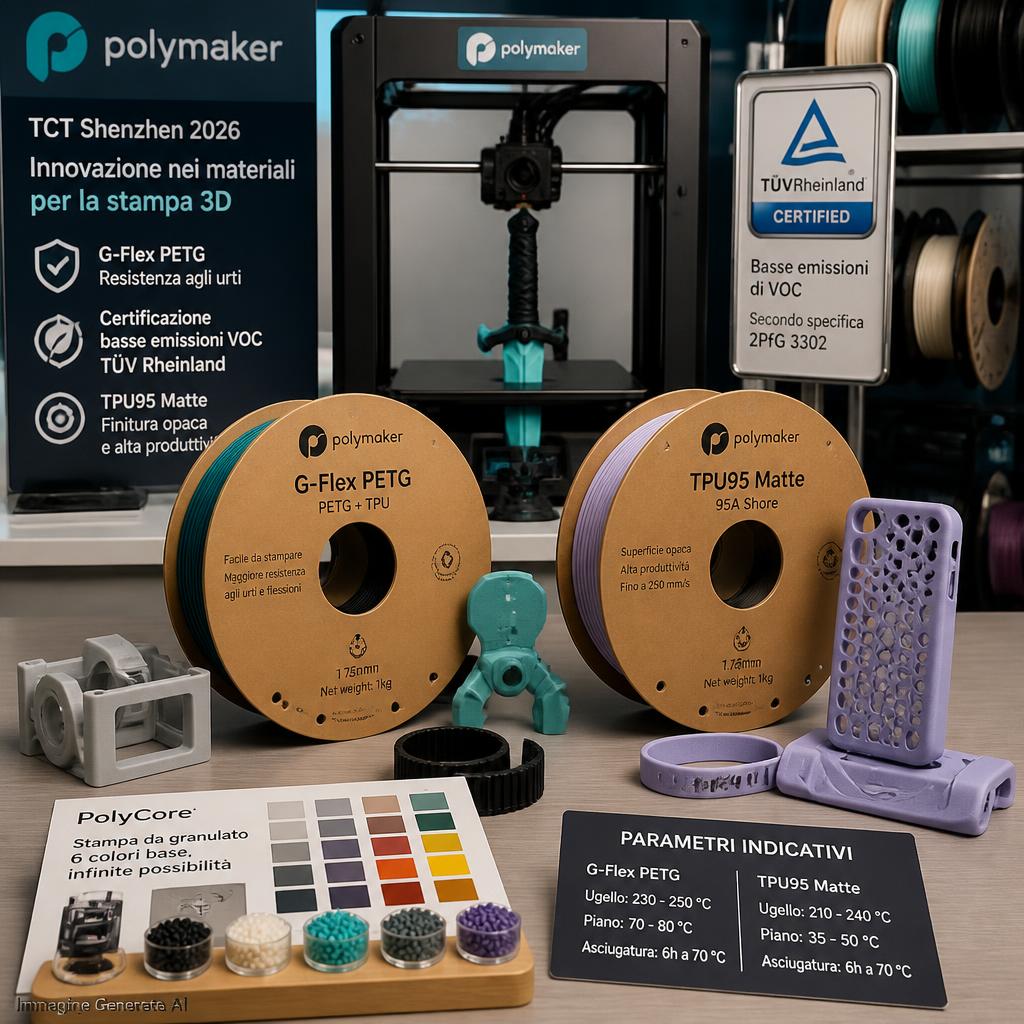
Il TCT Shenzhen 2026 ha fornito a Polymaker l’occasione per presentare due materiali destinati a esigenze differenti ma complementari: un PETG modificato per sopportare meglio urti e flessioni e un poliuretano termoplastico pensato per ottenere superfici opache senza rinunciare alla produttività. I nomi commerciali sono G-Flex PETG e TPU95 Matte. Entrambi si inseriscono in una fase nella quale il mercato dei filamenti non compete più soltanto sul prezzo della bobina o sulla compatibilità con le macchine, ma anche sulla possibilità di produrre oggetti utilizzabili e ripetibili con minore lavoro di finitura.
La copertura pubblicata da Nanjixiong il 19 ottobre documenta le dimostrazioni effettuate durante la fiera, tenutasi dal 14 al 16 ottobre. Il dato più significativo non è però una fotografia di un campione resistente agli urti: è la certificazione sulle emissioni di composti organici volatili che Polymaker afferma di aver ottenuto da TÜV Rheinland per il nuovo G-Flex. Prima di trasformare questo elemento in una promessa di sicurezza generale, occorre distinguere il campo di applicazione delle prove da quello di un normale laboratorio domestico o scolastico.
Un PETG modificato con TPU per resistere agli urti
G-Flex PETG è descritto come una miscela di PETG e TPU. L’obiettivo dichiarato è combinare la relativa facilità di stampa e la definizione del PETG con una maggiore capacità di deformarsi senza rompersi, caratteristica utile per giochi articolati, componenti soggetti a cadute e oggetti che vengono montati e smontati frequentemente. La scelta di una miscela, invece di passare direttamente a un filamento flessibile, risponde a una necessità pratica: mantenere una consistenza sufficiente perché il materiale percorra in modo affidabile i sistemi di alimentazione.
Alla fiera i dimostratori sottoponevano ripetutamente a urti una spada telescopica stampata con il nuovo filamento. La dimostrazione ha valore intuitivo, perché mette in evidenza la capacità del pezzo di non spezzarsi subito. Non sostituisce, però, prove comparabili con campioni normalizzati, orientamenti di stampa differenti, velocità d’impatto note e condizioni ambientali controllate. Dalle informazioni diffuse non emerge una tabella completa con resistenza all’urto, allungamento a rottura o modulo elastico misurati secondo uno stesso protocollo per G-Flex e PETG convenzionale.
Il produttore propone il materiale anche per le print farm e per i sistemi di alimentazione multicolore, citando la compatibilità con alcune piattaforme AMS. Si tratta di un vantaggio potenziale per chi produce oggetti articolati in più varianti, ma il comportamento in una configurazione reale dipende da attrito del filamento, raggi di curvatura del percorso, temperatura dell’ambiente e cicli di caricamento. Vale quindi la pena distinguere la compatibilità dichiarata da una validazione su una specifica stampante.
La certificazione TÜV Rheinland: che cosa riguarda
Secondo il resoconto della presentazione, TÜV Rheinland ha consegnato a Polymaker una certificazione di bassa emissione di VOC, basata sulla specifica 2PfG 3302, per il G-Flex PETG. I VOC sono composti organici volatili che possono essere rilasciati quando un materiale viene riscaldato durante il processo FFF. L’analisi delle emissioni è importante perché un buon oggetto finito non dice nulla, da solo, sulla composizione dell’aria respirata durante una stampa lunga.
Una certificazione di questo tipo indica che il materiale, nelle condizioni di prova e per le sostanze considerate, ha rispettato le soglie del programma di verifica. Non equivale a certificare che qualunque stampante, in qualsiasi stanza, con qualunque profilo termico e qualunque tempo di esposizione, sia automaticamente priva di rischi. La ventilazione, la presenza di altre sorgenti di emissione e il comportamento del processo rimangono fattori rilevanti; inoltre i VOC non esauriscono il tema delle particelle ultrafini eventualmente rilasciate.
Per le scuole, gli uffici e le biblioteche che acquistano stampanti 3D, questa distinzione è essenziale. Una scheda con dati di prova indipendenti è un elemento in più per selezionare un consumabile. Per valutare un ambiente di lavoro servono però anche informazioni sulla macchina, sulla ventilazione e sulle condizioni effettive di stampa. La scelta di Polymaker rappresenta un passo verso una qualificazione misurabile dei materiali, non un’autorizzazione universale a eliminare le precauzioni.
TPU95 Matte: flessibilità e superficie opaca
Il secondo prodotto è TPU95 Matte, materiale con durezza nominale 95A sulla scala Shore. Rispetto ai TPU più morbidi, una durezza di questo ordine può aiutare a mantenere la forma degli oggetti pur consentendo una certa deformazione elastica. Il principale elemento distintivo, secondo l’azienda, è la finitura opaca: le superfici flessibili stampate in 3D presentano spesso una lucentezza che evidenzia il passaggio dell’estrusore e le differenze fra le linee depositate.
Un materiale opaco può avere un vantaggio concreto in accessori, custodie, componenti indossabili, scenografia e piccole serie di prodotti dove l’aspetto visivo conta quasi quanto la funzione. Non significa che la superficie diventi liscia o che gli strati scompaiano. Cambia il modo in cui la luce viene riflessa, riducendo in determinate condizioni la visibilità ottica delle linee. Restano da considerare la rugosità reale, la precisione degli incastri e la resistenza all’abrasione nel tempo.
Polymaker cita una velocità di stampa che può arrivare a 250 mm/s. È un limite dichiarato, non una velocità garantita su ogni geometria. Un TPU può essere vincolato dalla portata dell’hotend, dal sistema di trascinamento, dalle accelerazioni, dalle retrazioni e dalla necessità di evitare accumuli di pressione nel percorso del filamento. Nei piccoli pezzi la velocità effettiva può risultare molto più bassa, anche quando il profilo ammette picchi elevati. Per le print farm il risparmio di tempo va misurato su un ciclo intero, compresi cambi di bobina e scarti.
Parametri indicativi e gamma colori
I dati divulgati per TPU95 Matte indicano filamento da 1,75 mm, temperatura dell’ugello compresa tra 210 e 240 °C, piano tra 35 e 50 °C e un’asciugatura preventiva suggerita di sei ore a 70 °C. Sono punti di partenza, non un profilo universale. Un materiale igroscopico può variare sensibilmente il comportamento se esposto a lungo all’umidità: bolle, discontinuità di estrusione e finitura irregolare possono falsare anche un confronto tra due bobine dello stesso prodotto.
La gamma annunciata comprende quindici colori: nove tinte ordinarie e sei in tonalità pastello. L’interesse va oltre il catalogo cromatico. Nelle piccole produzioni commerciali la disponibilità continuativa di più colori può evitare verniciature, ridurre lavorazioni successive e rendere possibile la personalizzazione per singolo ordine. Per verificare il risultato servono però campioni che confrontino fedeltà della tinta, variazione fra lotti e uniformità superficiale.
Dalle bobine ai pellet: la proposta PolyCore
Durante la stessa fiera Polymaker ha mostrato anche una soluzione del marchio PolyCore per la stampa da granulato. L’idea presentata è utilizzare sei colori base e un software di dosaggio per calcolare miscele cromatiche differenti prima dell’estrusione. Una ricetta digitale potrebbe ridurre il numero di formulazioni premiscelate da tenere a magazzino, soprattutto nella stampa di grande formato con portate elevate.
Il concetto è diverso dal cambio di colore mediante più filamenti durante una stampa. Mescolare pellet colorati richiede omogeneità di dosaggio e tempi di permanenza del materiale nel sistema di estrusione che possono causare transizioni graduali. Quanto siano ripetibili colori e sfumature dipende dalle prove su macchina e dalla gestione degli avanzi di miscela, non soltanto dalla presenza di un algoritmo di calcolo.
Il significato industriale e i dati che mancano
Questi lanci raccontano due direzioni dello sviluppo FFF: maggiore affidabilità meccanica per prodotti di consumo e maggiore controllo estetico per oggetti flessibili. Il tema ambientale compare con una certificazione specifica, che aggiunge un criterio di selezione diverso dalle sole schede di resistenza. È un’evoluzione interessante in un settore dove il costo della bobina è spesso confrontato senza considerare emissioni, scarti, asciugatura, tempi macchina e stabilità tra lotti.
Resta necessario valutare i materiali con campioni stampati nella direzione reale di impiego, geometrie coerenti con il prodotto finale e prove ripetibili. Per G-Flex servono soprattutto dati meccanici confrontabili e disponibilità della documentazione di emissione completa; per TPU95 Matte contano velocità effettiva, costanza dell’opacità e comportamento dopo cicli di deformazione. Le dimostrazioni di Shenzhen sono un punto di partenza credibile per la selezione dei candidati, non la conclusione delle verifiche.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).