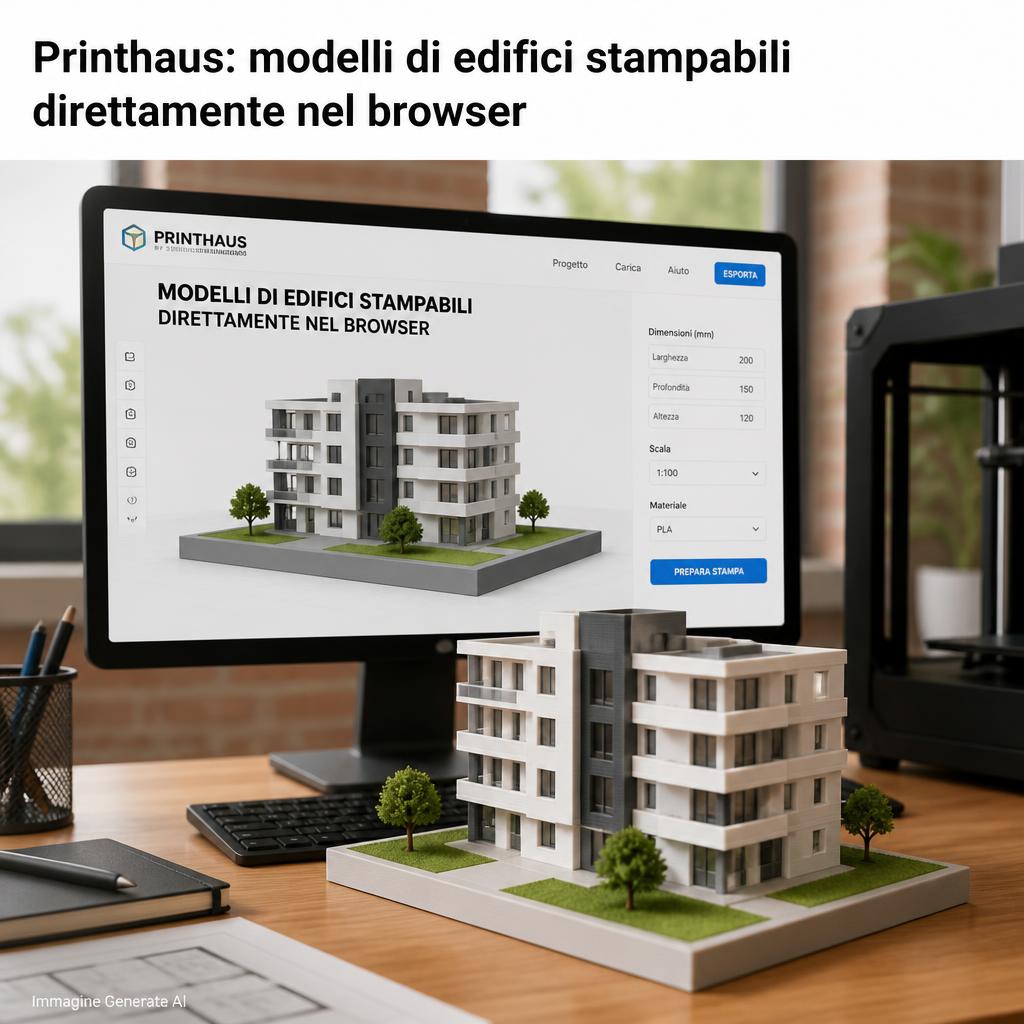
Progettare un edificio per una ferrovia in miniatura, un diorama o un tavolo da wargame richiede normalmente una delle due strade: partire da un modello già realizzato da qualcun altro oppure utilizzare un software CAD o di modellazione 3D per costruirlo manualmente. PrintHaus cerca di introdurre una terza possibilità. Il progetto sviluppato da Sebastian, noto online anche attraverso l’account cForms, è un configuratore web che permette di definire pianta, piani, tetto, finestre, porte, balconi, scale, muri interni e numerosi altri elementi per ottenere automaticamente un modello destinato alla stampa 3D. L’utente lavora sulle dimensioni e sugli elementi dell’edificio attraverso un’interfaccia guidata, mentre un motore geometrico parametrico ricostruisce le parti necessarie e prepara i file per la produzione. Il concetto è quindi significativamente diverso sia da un semplice catalogo di STL sia dai più recenti generatori text-to-3D basati sull’intelligenza artificiale: PrintHaus è un sistema procedurale e deterministico, nel quale dimensioni e scelte effettuate dall’utente vengono trasformate attraverso regole geometriche in un edificio definito.
Al 21 settembre 2026 il progetto non deve però essere presentato come un software commerciale definitivamente stabilizzato. PrintHaus è ancora in beta pubblica, con una fase di test annunciata fino al 27 settembre 2026. Lo sviluppatore sta raccogliendo feedback proprio su usabilità, geometrie problematiche, comportamento delle parti durante la stampa e assemblaggio. È previsto un modello commerciale a pagamento, ma la documentazione pubblica consultata non permette ancora di indicare un listino definitivo.
Un configuratore parametrico, non un generatore AI di edifici
Uno degli aspetti da chiarire è che PrintHaus non utilizza un modello generativo per inventare autonomamente la geometria. Lo stesso sviluppatore lo definisce esplicitamente come un sistema procedurale, non come un generatore AI. L’utente stabilisce dimensioni reali e caratteristiche dell’edificio e il motore applica regole definite per ottenere il risultato corrispondente.
Questo approccio ha un vantaggio importante rispetto alla generazione 3D probabilistica. Se si indica che una parete deve essere lunga 8 metri o che una finestra deve essere collocata in una determinata posizione, il sistema dispone di un valore geometrico esplicito. Un generatore image-to-3D o text-to-3D, al contrario, tende a produrre una forma plausibile sulla base del modello appreso, senza necessariamente rispettare quote, spessori o relazioni costruttive precise.
Secondo lo sviluppatore, dietro l’interfaccia vengono applicate oltre 2.000 regole logiche di costruzione. Il numero è una dichiarazione del progetto e non un benchmark indipendente, ma dà un’idea del tipo di problema che PrintHaus tenta di automatizzare: un edificio apparentemente semplice genera molte dipendenze fra pareti, solai, tetti, aperture, scale, annessi e superfici di accoppiamento.
Un tetto, per esempio, non deve semplicemente essere appoggiato sopra quattro pareti. Occorre calcolare intersezioni, gronde, colmi, compluvi, collegamenti con eventuali corpi secondari e zone nelle quali non devono comparire rilievi che impedirebbero l’assemblaggio. Se un piano superiore ha una sagoma differente da quello inferiore, cambiano anche le superfici di contatto e la terminazione delle pareti.
OpenCASCADE come base del motore geometrico
Secondo quanto dichiarato dallo sviluppatore e riportato da 3Druck, il motore parametrico utilizza Open CASCADE Technology, OCCT, uno dei kernel geometrici open source più diffusi nello sviluppo di applicazioni CAD.
OpenCASCADE utilizza strutture geometriche e topologiche adatte a rappresentare vertici, spigoli, wire, facce, shell e solidi. Questo è concettualmente differente da lavorare esclusivamente su una mesh triangolare come avviene con un normale STL. Un modello CAD può essere costruito inizialmente attraverso superfici e solidi matematicamente definiti e solo successivamente essere tessellato in triangoli per la stampa.
Questo spiega anche perché PrintHaus possa offrire un export STEP oltre ai formati mesh. STEP è un formato di scambio CAD e conserva una rappresentazione geometricamente più ricca rispetto a STL, che contiene essenzialmente triangoli.
È importante tuttavia non confondere motore parametrico e CAD parametrico liberamente modificabile. PrintHaus utilizza parametri per generare l’edificio, ma l’utente non dispone necessariamente della stessa libertà di un sistema CAD general purpose come FreeCAD, Fusion o SolidWorks. È il configuratore a stabilire quali parametri e relazioni possano essere modificati. In cambio, l’interfaccia può essere molto più semplice perché il software conosce già il dominio applicativo: edifici destinati alla modellistica e alla stampa 3D.
Dalle piante rettangolari ai profili liberi
La prima versione del progetto era incentrata soprattutto su piante rettangolari, a L, T o U. La beta più recente consente invece anche la definizione di un free floor plan, cioè di un contorno libero ottenuto inserendo i vertici della pianta.
Ogni piano può avere inoltre una propria sagoma. Diventano quindi possibili arretramenti, aggetti e corpi superiori differenti dal piano sottostante. Gli annessi possono avere altezza, copertura, aperture e distribuzione interna indipendenti.
Le opzioni indicate nella documentazione e nelle presentazioni dello sviluppatore comprendono muri interni, diverse tipologie di scale, camini, balconi, terrazze, abbaini e terrazze sul tetto.
Il vantaggio rispetto alla modellazione manuale è che il sistema mantiene le relazioni. Se viene modificata la pianta o l’altezza di un piano, non è necessario riposizionare manualmente ogni faccia e rifare tutte le operazioni booleane: la geometria viene rigenerata.
Questa è la caratteristica tipica di un workflow parametrico.
Da 1:10 a 1:300, ma il modello non viene semplicemente ridimensionato
PrintHaus permette di scegliere un rapporto di scala compreso fra 1:10 e 1:300. Questo intervallo copre applicazioni molto differenti: modelli architettonici, case delle bambole, modellismo ferroviario, miniature da 28 o 32 mm e wargame su scale molto più piccole.
Fra i preset documentati compaiono, per esempio, 1:48 e 1:56 per il tabletop, 1:87 per la scala ferroviaria H0, 1:120 per TT, 1:160 per N e 1:220 per Z. Per i modelli architettonici vengono proposti valori come 1:50, 1:100, 1:200 e 1:250.
Il punto tecnicamente interessante è che PrintHaus non applica semplicemente un fattore di scala uniforme all’intero edificio.
Se una parete reale fosse spessa 20 cm, in scala 1:300 diventerebbe spessa circa 0,67 mm. Alcuni elementi ancora più piccoli diverrebbero impossibili da produrre con una normale stampante FFF. Lo stesso problema vale per telai delle finestre, connettori e giochi necessari all’assemblaggio.
Il software introduce quindi regole dipendenti dalla stampa. La wiki, per esempio, specifica che nei modelli più piccoli il profilo di telai e traversini delle finestre viene mantenuto nell’ordine di 0,9 mm a 1:100 fino a circa 0,6 mm a 1:285, invece di continuare a diminuire proporzionalmente.
Questo è un esempio di design for additive manufacturing: fedeltà geometrica e stampabilità vengono bilanciate.
Due strategie di costruzione in funzione della scala
Il comportamento dell’export cambia in maniera significativa attorno alla scala 1:100.
| Scala | Strategia predefinita | Caratteristica |
|---|---|---|
| 1:10–1:99 | Bauteilmodell, modello a componenti | pareti, tetti e altri elementi separati con connessioni |
| 1:100–1:300 | Monolithmodell | ogni piano e tetto vengono semplificati in corpi più compatti |
| 1:10–1:99 opzionale | Monolithmodell | possibile se le parti non divise rientrano nel volume di stampa |
Nei modelli più grandi ha senso stampare separatamente pareti, tetti e dettagli: le dimensioni consentono connessioni sufficientemente robuste e l’accesso agli interni può essere importante.
A scale molto piccole, invece, moltiplicare il numero dei componenti produrrebbe parti minuscole difficili da stampare e assemblare. Da 1:100 in poi PrintHaus passa quindi automaticamente a una costruzione più monolitica.
Non è soltanto una differenza nell’organizzazione dei file: cambia effettivamente il modo in cui il modello viene costruito.
Il software tiene conto anche della dimensione dell’ugello
Un’altra caratteristica interessante della preparazione automatica riguarda la relazione fra scala e diametro del nozzle.
La wiki ufficiale indica 0,4 mm come valore standard, ma filtra le opzioni disponibili in funzione della scala. Una bocchetta da 0,8 mm, per esempio, viene ammessa soltanto fino a circa 1:50, mentre 0,6 mm è limitata indicativamente alle scale fino a 1:65. Una 0,2 mm viene invece prevista soprattutto per i modelli monolitici a partire da 1:100.
Il motivo è semplice: una grande bocchetta non può rappresentare dettagli arbitrariamente piccoli.
Anche l’altezza di layer viene limitata in funzione del modello. Con nozzle da 0,4 mm la documentazione suggerisce come limite massimo 0,20 mm fra 1:50 e 1:65, 0,16 mm fra 1:66 e 1:99 e 0,12 mm per le scale da 1:100 a 1:300.
Queste regole non garantiscono automaticamente un risultato perfetto su qualsiasi stampante, materiale o profilo, ma mostrano che il sistema non considera il file 3D separatamente dal processo FFF.
Le texture sono geometria reale, non semplici immagini
Una delle caratteristiche più visibili di PrintHaus riguarda le superfici. Mattoni, pietra, legno, scandole, tegole e pavimentazioni non vengono semplicemente applicati come immagini nella preview: durante l’export diventano rilievi geometrici reali.
Questo è essenziale per la stampa 3D. Una normale texture grafica o una bump map può simulare visivamente un muro di mattoni sullo schermo ma non modifica necessariamente la superficie fisica dell’STL.
PrintHaus calcola invece il rilievo nella mesh destinata alla stampa.
Le categorie documentate comprendono numerose varianti di muratura in pietra, mattoni a vista, rivestimenti in legno, lamiera trapezoidale, canniccio, tegole, scandole, pavé, piastrelle e parquet.
Un aspetto meno evidente ma tecnicamente importante è la gestione delle mating surfaces. Un rilievo che proseguisse indiscriminatamente nelle zone destinate all’assemblaggio potrebbe occupare il gioco necessario fra due componenti. La documentazione spiega, per esempio, che nelle zone in cui un tetto secondario incontra una parete viene mantenuta una fascia liscia proprio per non interferire con il montaggio.
La texture diventa quindi parte della geometria funzionale e non soltanto della decorazione.
La preview non coincide necessariamente con la geometria finale
PrintHaus specifica inoltre che il rilievo completo viene calcolato soltanto durante l’export. La visualizzazione nel browser utilizza una rappresentazione più leggera.
Questo spiega perché eventuali artefatti grafici o fenomeni di flickering osservati nella preview non siano necessariamente presenti nel file finale.
È una scelta sensata dal punto di vista computazionale. Generare e renderizzare continuamente una mesh molto densa, con migliaia di mattoni o tegole modellati geometricamente, renderebbe l’interfaccia molto più pesante.
La conseguenza è che preview ≠ mesh definitiva. L’utente vede un’approssimazione visuale durante la configurazione e la geometria completa viene prodotta nella fase di output.
“Nel browser” non significa che tutto venga calcolato localmente
Qui emerge una precisazione importante rispetto al titolo della notizia originale.
PrintHaus è senza dubbio una browser application: l’utente non deve installare un CAD desktop e utilizza il configuratore attraverso il browser.
Ma la documentazione ufficiale mostra che almeno l’export dipende da infrastruttura server. La FAQ parla esplicitamente di messaggi come “server busy”, riavvio del server, job di esportazione persi e tempi di generazione generalmente compresi fra circa 30 secondi e due minuti.
Viene inoltre indicato che geometrie particolarmente complesse possono causare timeout o problemi di memoria durante l’export.
È quindi più corretto parlare di applicazione CAD accessibile dal browser piuttosto che affermare che l’intero kernel geometrico e tutto il processing funzionino necessariamente sul computer locale tramite WebAssembly o JavaScript.
Questa architettura ha conseguenze pratiche. La complessità computazionale può essere gestita dal servizio senza chiedere all’utente un computer particolarmente potente, ma l’export dipende anche dalla disponibilità dell’infrastruttura remota.
Le parti troppo grandi vengono divise automaticamente
Un problema frequente quando si modellano edifici è la dimensione del piano di stampa. Una parete in scala 1:24 o 1:48 può facilmente superare i 200-250 mm disponibili su molte macchine desktop.
PrintHaus confronta la geometria con il volume della stampante selezionata. Quando un componente del modello a parti non entra nel piano, il software può dividerlo automaticamente.
Il taglio non viene eseguito semplicemente a metà. Secondo la documentazione, l’algoritmo cerca di evitare aperture e connessioni: le linee di divisione non dovrebbero quindi attraversare arbitrariamente una finestra o una porta. Anche i tetti vengono sezionati secondo regole specifiche, per esempio trasversalmente al colmo.
Alle parti vengono poi aggiunti sistemi di accoppiamento.
Tre tipi di collegamento
PrintHaus utilizza connessioni differenti a seconda della posizione:
- linguetta e scanalatura per alcune giunzioni fra pareti e tetti o fra superfici del tetto;
- incastri a coda di rondine/geometrie a mitra per angoli delle pareti e collegamenti con corpi secondari;
- piccoli tasselli separati a coda di rondine nei punti in cui una parte viene sezionata automaticamente perché troppo lunga per il piano.
Non siamo quindi davanti a un semplice algoritmo che esegue un “plane cut” sulla mesh. Il sistema modifica anche la geometria delle superfici generate per permettere il successivo assemblaggio.
Naturalmente “automaticamente collegabile” non equivale a garantire un accoppiamento perfetto su qualunque stampante. Le tolleranze reali dipendono da calibrazione, materiale, flow, temperatura, elephant foot e accuratezza della macchina. La robustezza di queste connessioni è precisamente uno degli aspetti che la fase beta serve ancora a verificare su un numero maggiore di configurazioni reali.
STL, 3MF e STEP hanno scopi differenti
L’export ufficialmente documentato comprende tre principali famiglie di file.
STL viene fornito per garantire compatibilità con praticamente qualsiasi slicer. Le parti vengono raggruppate per tipologia e distribuite sulle diverse piastre necessarie.
3MF conserva maggiori informazioni e può includere posizione prevista delle parti e metadati aggiuntivi. L’integrazione più completa riguarda una serie di stampanti Bambu Lab per le quali PrintHaus può creare un progetto contenente anche parametri di stampa e piastre multiple.
Per altri dispositivi utilizzati attraverso Bambu Studio, OrcaSlicer o PrusaSlicer il risultato è differente: il file contiene geometria, impostazioni PrintHaus e alcune dimensioni della macchina, ma non comprende necessariamente il G-code né il profilo completo della stampante. La documentazione raccomanda infatti di selezionare prima la macchina corretta nello slicer e soltanto dopo aprire il 3MF.
Questa distinzione impedisce di interpretare l’espressione “file pronto per Bambu Studio/OrcaSlicer/PrusaSlicer” come “G-code universalmente pronto per essere inviato alla macchina”.
STEP è invece destinato alla successiva lavorazione CAD. PrintHaus genera una rappresentazione assemblata dell’intero edificio e una vista con i componenti disposti separatamente. La wiki attuale specifica però che STEP è un add-on a pagamento, che deve essere abilitato sull’account.
Non è quindi corretto considerare STEP automaticamente compreso in qualsiasi esportazione futura.
GLB: dichiarato dallo sviluppatore, ma non documentato nella pagina ufficiale dei formati
Nei post pubblicati direttamente dallo sviluppatore nei forum Prusa e Reddit compare anche GLB, destinato a Blender, visualizzazione e scene digitali.
La pagina ufficiale della wiki dedicata ai formati, al momento della verifica, elenca invece soltanto 3MF, STL e STEP.
Potrebbe trattarsi di una funzione in sviluppo, di un’opzione disponibile soltanto in alcune modalità oppure semplicemente di documentazione non ancora aggiornata. Senza una specifica ufficiale più precisa è preferibile considerare GLB come una capacità dichiarata dal developer, ma non ancora documentata allo stesso livello degli altri tre formati.
Print-ready non significa “premi stampa senza controllare nulla”
La definizione “print-ready” deve essere interpretata con la stessa cautela utilizzata per altri software di automazione.
PrintHaus svolge una parte considerevole del lavoro necessario per trasformare un edificio in geometrie adatte alla produzione: controlla il volume di costruzione, divide le parti, aggiunge incastri, dispone gli elementi sul piano e modifica alcuni dettagli in funzione della scala.
Questo è molto più di un normale esportatore STL.
Ma il risultato deve comunque passare attraverso uno slicer e dipende da:
- stampante;
- materiale;
- nozzle;
- layer;
- temperatura;
- bridging;
- adesione al piano;
- calibrazione dimensionale;
- eventuale necessità di supporti.
La stessa documentazione PrintHaus lascia all’utente la scelta del materiale e, per molte macchine, del profilo effettivo nello slicer.
È quindi più corretto parlare di geometria preparata per la stampa che di un processo universalmente pronto a partire senza verifica.
La beta pubblica serve proprio a verificare il comportamento delle parti reali
La situazione commerciale del progetto è importante per leggere correttamente le caratteristiche dichiarate.
PrintHaus è attualmente in una fase di test pubblico. In un messaggio pubblicato il 17 settembre dallo sviluppatore sul forum Prusa, la beta viene indicata come aperta fino al 27 settembre 2026.
Gli utenti possono richiedere un codice personale, ottenere sette giorni di accesso completo e scaricare fino a dieci modelli differenti, con un massimo di tre al giorno. Durante il test i file sono destinati all’uso privato e lo sviluppatore specifica che vendita e redistribuzione non sono consentite.
Lo scopo dichiarato non è soltanto verificare il server ma capire se principianti ed esperti riescano a utilizzare il configuratore senza spiegazioni aggiuntive e, soprattutto, come si comportino le geometrie durante stampa e montaggio.
Questo è coerente con lo stato del prodotto: molte funzioni sono già operative, ma l’ecosistema è ancora in fase di consolidamento.
Un beta tester ha già prodotto modelli fisici, ma non è un benchmark indipendente
Esistono già esempi reali stampati da utenti esterni al progetto. Un beta tester ha pubblicato, per esempio, un edificio realizzato in scala 1:55 e ha descritto positivamente il workflow.
È una conferma utile del fatto che il sistema non è soltanto un mock-up software e che file generati dalla beta possono essere effettivamente trasformati in modelli fisici.
Non rappresenta però una verifica sistematica di accuratezza, tolleranze o affidabilità su tutte le combinazioni di geometria e stampante.
Per un software con una gamma da 1:10 a 1:300, centinaia di configurazioni geometriche e numerosi modelli di macchina, la matrice di casi possibili è enorme. È precisamente qui che una beta pubblica può trovare interazioni che il developer non aveva previsto.
La vera innovazione è l’automazione del lavoro CAD specifico per gli edifici
Dal punto di vista tecnologico, nessuna delle singole operazioni effettuate da PrintHaus è completamente nuova. OpenCASCADE permette da anni di costruire solidi parametrici, gli slicer gestiscono piastre multiple e numerosi software CAD possono dividere una parte e aggiungere manualmente incastri.
L’elemento interessante è aver codificato il dominio degli edifici da modellismo all’interno del generatore.
Un utente non deve sapere come costruire una parete BRep, eseguire una sottrazione booleana per una finestra, trovare l’intersezione fra due falde o posizionare una coda di rondine.
Deve sapere che edificio vuole ottenere.
Questo tipo di software verticale può essere molto più efficiente di un CAD universale per un compito ben delimitato perché trasforma conoscenze progettuali e produttive in regole.
La rinuncia è altrettanto evidente: ciò che esce dal dominio previsto dal configuratore può diventare difficile o impossibile da rappresentare. Un architetto che voglia una superficie NURBS completamente libera, una facciata organica o dettagli costruttivi molto specifici avrà ancora bisogno di un vero CAD o di un modellatore tradizionale.
Un ponte interessante fra CAD e slicing
PrintHaus si colloca quindi in una posizione particolare. Non è semplicemente un modellatore 3D browser-based e non è uno slicer. Cerca di coprire lo spazio intermedio fra configurazione parametrica del progetto e preparazione della geometria per la fabbricazione.
Inserire automaticamente incastri, mantenere alcune dimensioni minime indipendenti dalla scala, scegliere fra modello a componenti e monolite, evitare che le texture invadano le superfici di accoppiamento e controllare il volume della stampante significa introdurre nel CAD informazioni normalmente considerate soltanto nella fase di produzione.
È un approccio interessante perché mostra come l’automazione della stampa 3D non debba necessariamente partire dall’intelligenza artificiale. In un campo sufficientemente strutturato, un sistema parametrico basato su regole può offrire risultati più prevedibili e geometricamente controllabili.
PrintHaus rimane ancora una beta e alcune parti del workflow — fra cui prestazioni del server, documentazione di tutti i formati e comportamento degli incastri su un parco ampio di stampanti — devono essere valutate con una base di utenti maggiore. Ma il progetto dimostra già un concetto concreto: trasformare un edificio descritto attraverso dimensioni e scelte costruttive in un insieme di parti preparate specificamente per una stampante FFF può essere automatizzato in larga misura senza chiedere all’utente di diventare un esperto CAD.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).