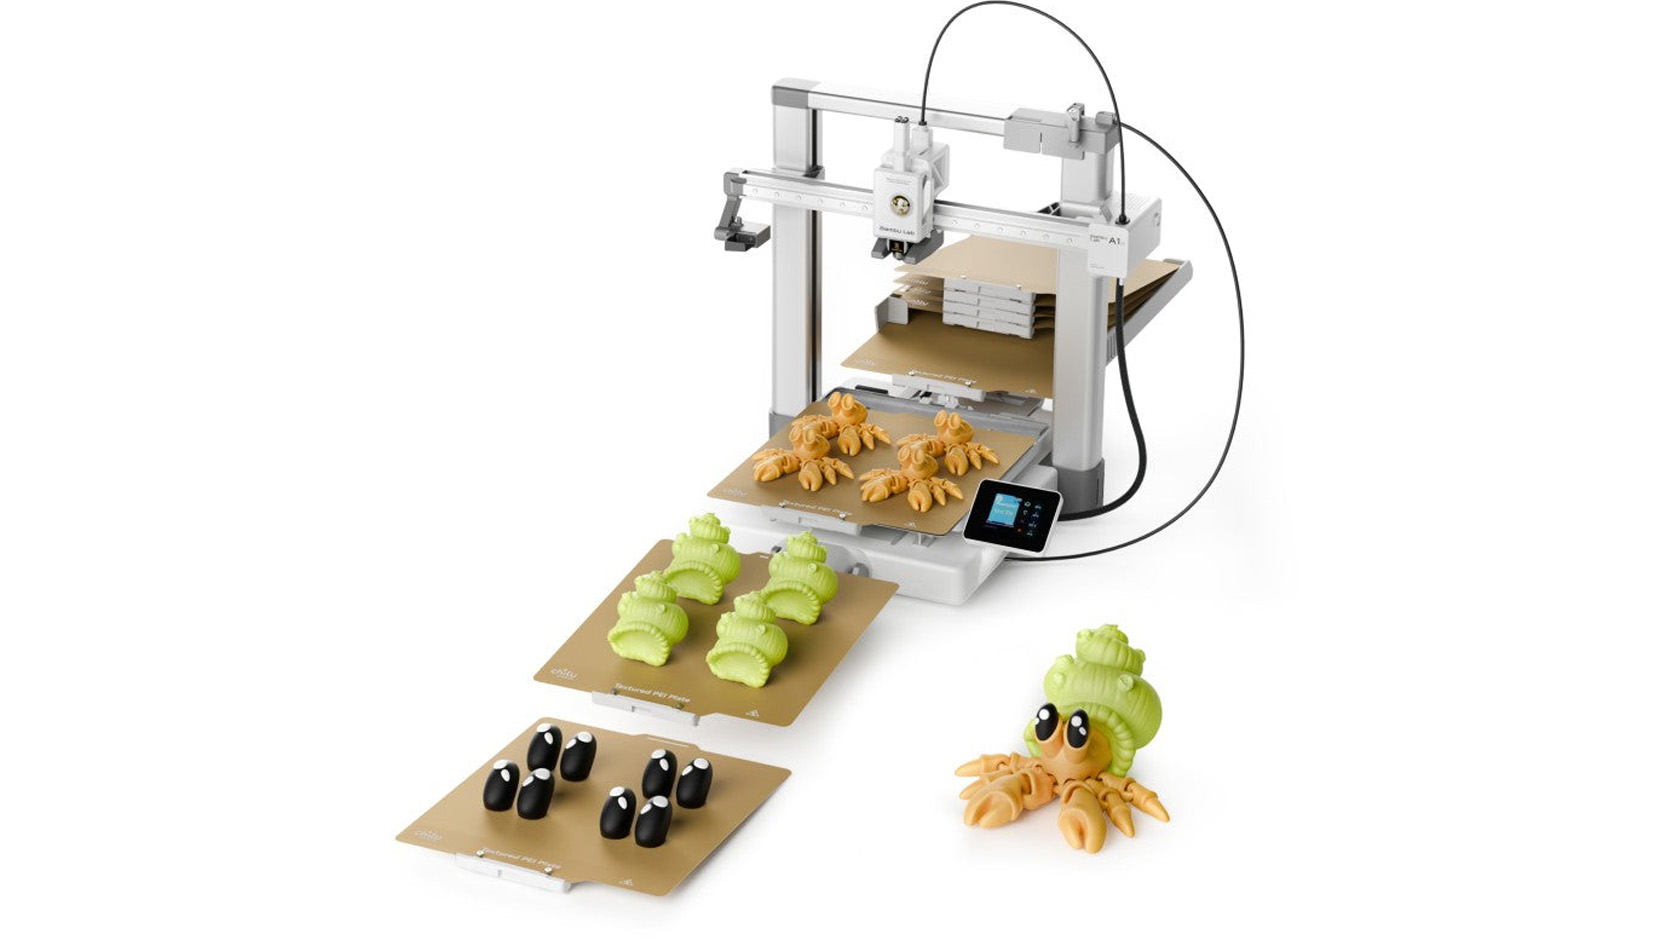
Una stampante 3D desktop può lavorare autonomamente per molte ore, ma al termine del job rimane normalmente ferma finché qualcuno non rimuove il componente o la piastra e avvia la stampa successiva. È un limite marginale per un utilizzatore occasionale, ma diventa un vero collo di bottiglia nelle piccole produzioni, nei laboratori e nelle print farm: una stampa che termina alle due di notte può lasciare la macchina inutilizzata fino alla mattina successiva. Chitu Systems affronta il problema con PlateCycler C1, un sistema di cambio automatico delle piastre progettato specificamente per la Bambu Lab A1. L’accessorio può gestire fino a otto piastre e utilizza i movimenti già disponibili della stampante per espellere quella appena utilizzata, caricarne una nuova e passare al job successivo. Non integra motori, controller elettronici o un secondo sistema di movimentazione e non richiede modifiche al firmware della A1. È però importante inquadrare correttamente il prodotto: PlateCycler non rende la stampante più veloce e non trasforma automaticamente una A1 in una linea produttiva industriale. Automatizza invece una delle operazioni che normalmente richiedono la presenza dell’operatore, aumentando potenzialmente il numero di ore nelle quali la macchina può effettivamente produrre.
Come funziona un cambio piastra senza motori propri
L’elemento più interessante del PlateCycler C1 è la scelta di utilizzare la cinematica della stampante come attuatore. Il sistema dispone di un magazzino posteriore nel quale vengono caricate le piastre ancora vuote e di elementi meccanici fissati alla parte anteriore e posteriore della A1. La testina interagisce con un meccanismo calibrato che controlla lo sgancio, mentre il movimento dell’asse Y del piano contribuisce all’espulsione della piastra completata e al caricamento della successiva. Al termine della stampa la piastra con il pezzo viene quindi spinta verso la zona di raccolta anteriore. Tornando indietro, il piano consente alla piastra successiva di essere guidata sul letto magnetico. La sequenza può ripetersi per un massimo dichiarato di otto piastre, contando anche quella inizialmente montata sulla stampante.
Il fatto che non esistano motori aggiuntivi riduce hardware, cablaggio e punti di guasto elettronici, ma sposta parte della complessità sulla meccanica e sul G-code. Il sistema deve infatti essere regolato affinché la testina azioni correttamente i leveraggi, la piastra terminata lasci il piano senza impuntamenti e quella nuova venga posizionata con sufficiente ripetibilità sul magnete. È quindi più corretto descriverlo come un meccanismo passivo azionato dalla stampante che come un semplice caricatore di piastre.
Il progetto utilizza componenti strutturali stampati a iniezione invece di affidare all’utente la produzione dei pezzi mediante FFF. Secondo Chitu Systems questa scelta migliora uniformità dimensionale, finitura delle guide e ripetibilità tra esemplari. È una motivazione tecnicamente plausibile: in un sistema che deve far scorrere più volte lamiere elastiche lungo guide meccaniche, piccole differenze dimensionali e di attrito possono accumularsi fino a provocare un mancato caricamento. La superiore affidabilità dichiarata resta tuttavia un claim del produttore finché non viene quantificata attraverso prove indipendenti estese.
Il secondo elemento essenziale è il software
L’hardware da solo non basta. Per eseguire più job consecutivi, la stampante deve ricevere anche le istruzioni necessarie a inserire la sequenza di espulsione e ricarica fra una stampa e l’altra. L’utente prepara normalmente le diverse piastre in Bambu Studio, quindi passa il progetto attraverso lo strumento PlateCycler di Chitu Systems. Il software organizza la coda, permette di modificare l’ordine delle piastre e il numero delle ripetizioni e aggiunge le routine necessarie al cambio fisico.
La piattaforma visualizza inoltre durata complessiva, numero di piastre richieste e consumo stimato di filamento. Chitu Systems mette a disposizione sia uno strumento web sia strumenti offline. Quest’ultima opzione è interessante per chi preferisce non affidare i file di produzione a un servizio online, anche se la disponibilità di un software locale non equivale di per sé a una certificazione di sicurezza informatica o riservatezza industriale.
Prima dell’utilizzo regolare il produttore raccomanda l’esecuzione di uno specifico self-test 3MF, progettato per verificare che la sequenza meccanica venga eseguita correttamente. Questo passaggio è importante: nel funzionamento automatico un singolo errore di posizionamento non compromette soltanto il cambio in corso, ma può impedire l’esecuzione di tutti i job successivi.
Otto piastre non significano otto stampe identiche
Il sistema non è limitato alla ripetizione dello stesso modello. Il workflow consente di predisporre job differenti sulle varie piastre e di definirne l’ordine. È quindi possibile immaginare, per esempio, tre piastre con un componente, due con un secondo modello e le successive con altri lavori, purché siano rispettati i vincoli della macchina e del PlateCycler.
Questo distingue il cambio fisico del piano da altre forme di automazione basate sull’espulsione del solo componente. Nel PlateCycler il pezzo rimane aderente alla propria piastra e viene rimosso insieme ad essa. Non è quindi necessario fare affidamento sul distacco spontaneo del componente dopo il raffreddamento né spingerlo direttamente con la testina.
La conseguenza è che ogni job dispone di una superficie PEI fresca e separata. È un vantaggio soprattutto quando il pezzo presenta geometrie che mal sopporterebbero uno spostamento diretto sul piano, ma implica anche la necessità di possedere un numero sufficiente di piastre dedicate.
Le piastre non sono genericamente intercambiabili
Il kit standard viene proposto con quattro piastre in acciaio armonico con PEI testurizzato su entrambi i lati. Per sfruttare la capacità massima occorre quindi acquistare ulteriori piastre compatibili.
Chitu Systems specifica inoltre che il C1 è progettato e testato con le proprie piastre dedicate e non supporta ufficialmente build plate di terze parti. Il motivo dichiarato riguarda possibili differenze di dimensioni, spessore e geometria dei bordi, tutti elementi che possono alterare la sequenza di caricamento ed espulsione.
È una limitazione da considerare nel calcolo economico. Il costo dell’accessorio non rappresenta necessariamente l’intero costo di un sistema configurato per otto job consecutivi, perché alla dotazione iniziale possono dover essere aggiunte altre quattro piastre.
Il volume nominale della A1 si riduce lungo Z
La Bambu Lab A1 dispone ufficialmente di un volume di costruzione di 256 × 256 × 256 mm. Con il PlateCycler installato, Chitu Systems raccomanda invece di mantenersi entro 256 × 256 × 245 mm. Si perdono quindi 11 mm di altezza utile consigliata.
La ragione non riguarda la stampa vera e propria, ma ciò che accade dopo. Durante la sequenza di cambio, la piastra e il modello terminato devono muoversi rispetto alla testina. Un oggetto troppo alto può entrare in collisione con il gruppo di stampa durante l’espulsione.
Il produttore sconsiglia inoltre l’automazione con modelli molto alti, elementi estremamente sottili o giunzioni fragili. La piastra terminata viene fisicamente espulsa e può cadere nella zona di raccolta. Un componente robusto può tollerare bene questa operazione; una struttura alta e sottile, una miniatura con appendici delicate o un assemblaggio costituito da parti appena unite sul piano possono danneggiarsi.
Questo è uno dei limiti principali da considerare quando si parla di stampa “non presidiata”. La macchina può essere in grado di cambiare il piano, ma non qualsiasi geometria è automaticamente adatta a essere sottoposta al ciclo meccanico.
Il raffreddamento della piastra diventa una variabile di processo
Il software consente di introdurre un Plate Cool Down Time prima del cambio. È un’impostazione importante perché la temperatura della piastra può influire sia sul comportamento del componente sia sulla geometria dell’insieme durante l’espulsione.
Con molti termoplastici il raffreddamento modifica l’adesione al PEI e determina contrazioni del componente. Nel PlateCycler non è però necessario che il modello si stacchi dal foglio, perché viene espulsa l’intera piastra. Il tempo di raffreddamento può comunque essere utile per evitare di sottoporre un pezzo ancora molto caldo a movimenti e urti e, secondo la documentazione Chitu, per limitare problemi di deformazione nelle stampe grandi o lunghe.
Il tempo aggiunto al ciclo riduce però una parte del guadagno di produttività. Un cambio automatico non elimina i tempi morti: elimina soprattutto la necessità che un operatore sia fisicamente presente quando questi tempi terminano.
L’ingombro è molto maggiore di quello della A1 standard
Il PlateCycler richiede spazio sia dietro la stampante, dove viene conservato lo stack delle piastre nuove, sia davanti, dove vengono espulse quelle completate. Chitu Systems specifica un tavolo profondo almeno 57 cm e indica che l’insieme completo A1 più PlateCycler occupa circa 108 cm nella direzione longitudinale del sistema.
È un aumento importante rispetto alla semplice impronta della A1. Il produttore suggerisce di utilizzare davanti alla macchina una scatola dotata di materiale morbido, per esempio una spugna, in modo da raccogliere le piastre espulse senza sottoporle a un impatto troppo violento.
Una prova indipendente pubblicata nel settembre 2026 conferma proprio questo aspetto come uno dei principali compromessi del sistema: il meccanismo ha funzionato correttamente durante il test, ma la configurazione completa richiede sensibilmente più spazio della stampante originale.
Il PlateCycler è quindi particolarmente adatto a un banco dedicato o a una piccola print farm, mentre può diventare meno pratico su una scrivania già dimensionata strettamente attorno alla A1.
Le A1 più vecchie richiedono un controllo di compatibilità
Chitu Systems segnala una condizione specifica per le Bambu Lab A1 acquistate prima dell’8 aprile 2024. Alcuni esemplari possono avere un silicone backstop posteriore che interferisce con il montaggio o con il movimento del PlateCycler.
Non significa che ogni A1 prodotta prima di quella data sia incompatibile. Il produttore chiede invece di controllare fisicamente la macchina e confrontarla con le indicazioni riportate nella documentazione prima dell’acquisto.
È un dettaglio da non trascurare perché il PlateCycler sfrutta tolleranze e spazi meccanici del telaio originale: una piccola modifica costruttiva della stampante può quindi avere conseguenze maggiori rispetto a quelle che avrebbe per un normale accessorio passivo.
Compatibile con AMS Lite, ma occorre lasciare spazio ai movimenti
PlateCycler C1 può essere utilizzato insieme all’AMS Lite. L’automazione della piastra e quella del filamento svolgono due funzioni indipendenti: il primo gestisce i job consecutivi, il secondo permette di utilizzare più bobine e realizzare stampe multicolore o multimateriale compatibili con la A1.
Anche qui emergono però vincoli fisici. Se AMS Lite viene montato sopra la stampante deve essere spostato opportunamente per lasciare spazio al PlateCycler; se viene collocato lateralmente occorre invece evitare che il cavo d’acciaio del meccanismo interferisca con i tubi PTFE.
Il risultato può comunque essere interessante per piccole produzioni nelle quali ogni piastra contiene oggetti multicolore: l’automazione non è limitata alle stampe monocolore.
Nessun aumento della velocità di deposizione
La parola “produttività” richiede una precisazione. Installando il PlateCycler, una A1 non stampa un singolo pezzo più velocemente. Velocità della testina, portata dell’hot end, accelerazioni e tempo necessario per depositare ogni layer rimangono quelli della stampante.
A migliorare è il potenziale utilizzo della macchina. Se quattro job da tre ore vengono avviati manualmente durante una giornata lavorativa, un operatore deve intervenire ogni tre ore. Se il primo termina nel cuore della notte, la macchina può restare inattiva fino al mattino. Con un cambio piastra automatico i quattro job possono invece essere concatenati.
La differenza tra produttività nominale e utilizzo è fondamentale. PlateCycler non riduce direttamente il tempo macchina di ciascun componente; riduce il tempo nel quale la stampante potrebbe produrre ma rimane ferma in attesa dell’operatore.
Il vantaggio economico dipende quindi dal tipo di lavoro. Chi esegue prevalentemente stampe da 20 ore otterrà relativamente pochi cambi nell’arco della settimana. Chi produce componenti che richiedono una o due ore per piastra potrebbe invece eliminare numerose interruzioni manuali.
Meglio distribuire un lotto su più piastre?
L’automazione introduce anche una scelta interessante nella pianificazione del lotto. Immaginiamo di dover produrre 40 piccoli componenti. Una possibilità consiste nel riempire il più possibile una singola piastra; un’altra nel dividere il lotto su più piastre.
Con una macchina non automatizzata riempire il piano può sembrare quasi sempre più efficiente, perché riduce il numero di interventi manuali. Con un plate changer questa penalizzazione diminuisce.
La suddivisione può avere alcuni vantaggi. Se una parte si stacca e causa un fallimento, il numero di pezzi coinvolti può essere inferiore. Le prime unità completate diventano disponibili prima. Si può inoltre ottimizzare la disposizione in funzione delle singole geometrie invece di massimizzare soltanto la densità sulla piastra.
D’altra parte, ogni cambio introduce un’ulteriore sequenza meccanica e un tempo accessorio. Otto piastre con pochissimi pezzi ciascuna non sono necessariamente più efficienti di due piastre ben utilizzate. L’automazione cambia quindi il compromesso, ma non elimina la necessità di pianificare il batch.
PlateCycler non è l’unico modo per ottenere stampe consecutive
Il cambio della piastra è soltanto una delle strategie utilizzate per aumentare l’autonomia delle stampanti FFF desktop. Un approccio alternativo consiste nel rimuovere direttamente il pezzo dal piano dopo il raffreddamento. Sistemi software come Looprint utilizzano movimenti programmati della stampante per spingere fuori il componente e avviare una nuova copia sullo stesso piano.
Questa strategia ha il vantaggio di non richiedere uno stack di piastre, ma la sua affidabilità dipende fortemente dal distacco del modello e dalla geometria del pezzo. Una parte che rimane fortemente aderente al piano o presenta elementi fragili può non essere adatta.
Un secondo approccio è rappresentato da sistemi come FlyingBear APS, nei quali un modulo specifico introduce una nuova piastra e contemporaneamente spinge fuori quella utilizzata. Concettualmente è molto vicino al PlateCycler, ma nasce attorno a un diverso ecosistema hardware.
Esistono infine le belt printer, nelle quali il piano stesso è un nastro continuo. Consentono potenzialmente una produzione seriale senza un magazzino di build plate, ma introducono una geometria di stampa e vincoli completamente differenti.
| Approccio | Cosa viene rimosso | Hardware aggiuntivo | Principale vantaggio | Limite principale |
|---|---|---|---|---|
| PlateCycler C1 | Intera piastra con il pezzo | Meccanismo passivo | Il componente resta sulla propria piastra | Richiede piastre dedicate e molto spazio |
| Espulsione del pezzo via G-code | Solo il componente | Poco o nessuno | Costi e ingombri ridotti | Il pezzo deve potersi staccare in modo affidabile |
| Sistemi APS | Intera piastra | Moduli di caricamento/raccolta | Batch automatici su piastre separate | Compatibilità legata alla piattaforma |
| Belt printer | Pezzo tramite nastro | Stampante progettata appositamente | Produzione potenzialmente continua | Cinematica e slicing specifici |
Dal progetto SwapMod a un prodotto realizzato a iniezione
Chitu Systems dichiara che PlateCycler C1 è stato ispirato dal concetto SwapMod e sviluppato con autorizzazione di SwapMod. È un’informazione rilevante perché permette di ricostruire correttamente l’origine dell’idea: il principio del cambio automatico della piastra sulla A1 non viene presentato come un’invenzione nata interamente all’interno di Chitu Systems.
L’azienda sostiene di avere successivamente modificato e industrializzato il progetto, lavorando sui punti nei quali i primi prototipi potevano lasciare la piastra parzialmente agganciata o incontrare problemi di attrito. Fra le modifiche dichiarate compare una traversa anteriore per aiutare l’espulsione e il passaggio di componenti strutturali alla produzione mediante stampaggio a iniezione.
La differenza tra un progetto maker funzionante e un prodotto venduto in serie sta spesso proprio in questo tipo di lavoro: tolleranze, montaggio, ripetibilità, disponibilità dei ricambi e documentazione. Non è tuttavia possibile dedurre dalla sola tecnica di fabbricazione che il sistema disponga automaticamente di affidabilità industriale.
Il claim dei 5.000 cambi va letto come dato dichiarato
Nella comunicazione relativa alla famiglia PlateCycler compare un riferimento a oltre 5.000 cicli di cambio, e una prova indipendente del C1 riporta il sistema come rated per oltre 5.000 swap. Chitu Systems ha inoltre pubblicizzato sul modello C1M test di migliaia di cicli.
Per il C1 full-size non è stata però individuata una documentazione pubblica dettagliata che descriva protocollo di prova, numero di unità testate, carico sulle piastre, condizioni ambientali, criteri di fallimento e risultati statistici. Non sarebbe quindi corretto trasformare “5.000 cicli” in una durata utile certificata o garantita indipendentemente.
Il dato può essere riportato come indicazione dichiarata dal produttore, non come dimostrazione che qualsiasi esemplare completerà 5.000 cambi senza manutenzione.
Una prova indipendente conferma il principio, non una vita utile di migliaia di cicli
Una recensione pubblicata da Tweak.dk il 24 settembre 2026 descrive un’installazione reale del PlateCycler C1. Il montaggio ha richiesto al recensore circa mezz’ora e la sequenza di espulsione e caricamento ha funzionato senza inconvenienti durante la prova. L’autore riferisce inoltre di non avere riscontrato variazioni nella qualità dei componenti stampati attribuibili alla presenza dell’accessorio.
È una verifica utile perché proviene da un utilizzo esterno alla documentazione del produttore, ma va anch’essa interpretata nella giusta scala: un test editoriale positivo dimostra che l’unità provata ha funzionato nel periodo di recensione, non valida automaticamente l’affidabilità su migliaia di cicli o su tutte le geometrie.
Lo stesso test identifica l’ingombro come il principale svantaggio e conferma il limite di altezza di circa 245 mm.
Il prezzo è basso rispetto a un sistema robotizzato, ma va considerato l’ecosistema
Al momento della verifica, Chitu Systems indica 99,99 dollari per lo Standard Kit del PlateCycler C1, comprendente quattro piastre PEI double-textured. Il prezzo finale per un acquirente europeo può naturalmente dipendere da regione, tassazione, disponibilità, spedizione e configurazione scelta.
A quel livello di prezzo il prodotto occupa uno spazio particolare. Non cerca di competere con sistemi robotizzati per la produzione automatizzata né con vere celle industriali: sfrutta hardware che l’utente possiede già e aggiunge un’automazione meccanica relativamente semplice.
Per un hobbista che effettua una stampa ogni tanto, quattro o otto piastre consecutive probabilmente non giustificano né costo né ingombro. Per un piccolo produttore che possiede già una A1 e perde ogni giorno diverse ore fra la fine di un job e l’avvio del successivo, l’equazione può diventare diversa.
Specifiche e vincoli principali
| Voce | PlateCycler C1 |
|---|---|
| Stampante compatibile | Bambu Lab A1 |
| Capacità massima dichiarata | 8 piastre complessive |
| Piastre nel kit standard | 4 PEI double-textured |
| Azionamento | Meccanico passivo tramite movimenti della A1 |
| Motori/controller aggiuntivi | No |
| Modifiche firmware | Non richieste |
| Workflow | Bambu Studio + tool PlateCycler |
| Tool offline | Disponibile secondo Chitu Systems |
| Volume A1 standard | 256 × 256 × 256 mm |
| Volume raccomandato con PlateCycler | 256 × 256 × 245 mm |
| AMS Lite | Compatibile, con attenzione agli ingombri |
| Piastre di terze parti | Non supportate ufficialmente |
| Profondità minima del tavolo dichiarata | 57 cm |
| Ingombro longitudinale complessivo dichiarato | circa 108 cm |
| Prezzo verificato del kit standard | 99,99 USD |
| Modelli fragili/alti | Sconsigliati per cambio automatico |
| A1 precedenti all’8 aprile 2024 | Da verificare per possibile silicone backstop |
Automazione reale, ma circoscritta a un passaggio preciso
PlateCycler C1 è interessante soprattutto perché affronta un problema concreto senza modificare il cuore della stampante. La A1 continua a depositare materiale esattamente come prima; l’accessorio interviene nel momento in cui normalmente sarebbe necessario l’operatore. È quindi un’automazione della movimentazione del piano, non della stampa in sé.
La differenza è importante anche per valutare correttamente i termini “unattended” o “24/7” utilizzati nella comunicazione commerciale. Otto piastre consentono di concatenare otto job, ma non eliminano la necessità di controllare filamento, condizioni della stampante, possibilità di fallimento di un job, stato del piano e sicurezza generale dell’installazione. Alla fine della sequenza qualcuno dovrà comunque raccogliere le piastre, rimuovere i componenti e ripristinare il magazzino.
Non si tratta quindi di un sistema a produzione infinita. È piuttosto un modo relativamente economico per aumentare l’autonomia tra due interventi umani.
Il valore più interessante del PlateCycler C1 potrebbe essere proprio questo approccio intermedio. Da una parte rimangono le stampanti desktop utilizzate una piastra alla volta; dall’altra le vere celle automatiche richiedono investimenti e infrastrutture molto maggiori. Chitu Systems prova a collocarsi fra i due estremi, sfruttando la diffusione della Bambu Lab A1 e trasformando i movimenti già presenti nella macchina in un piccolo sistema di material handling.
Per chi gestisce produzioni ripetitive, la domanda decisiva non è quindi se il PlateCycler renda la A1 più veloce. È se il vero collo di bottiglia sia già diventato il tempo trascorso ad aspettare che qualcuno sostituisca il piano. Quando la risposta è sì, un accessorio di questo tipo può modificare sensibilmente l’utilizzo quotidiano della macchina; quando il limite è invece la durata della singola stampa, la portata dell’hot end o la capacità del piano, il vantaggio rimane molto più contenuto.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).