Prusa Research rende disponibile l’HT Hotend da 400 °C: nuovi materiali tecnici per la famiglia CORE One
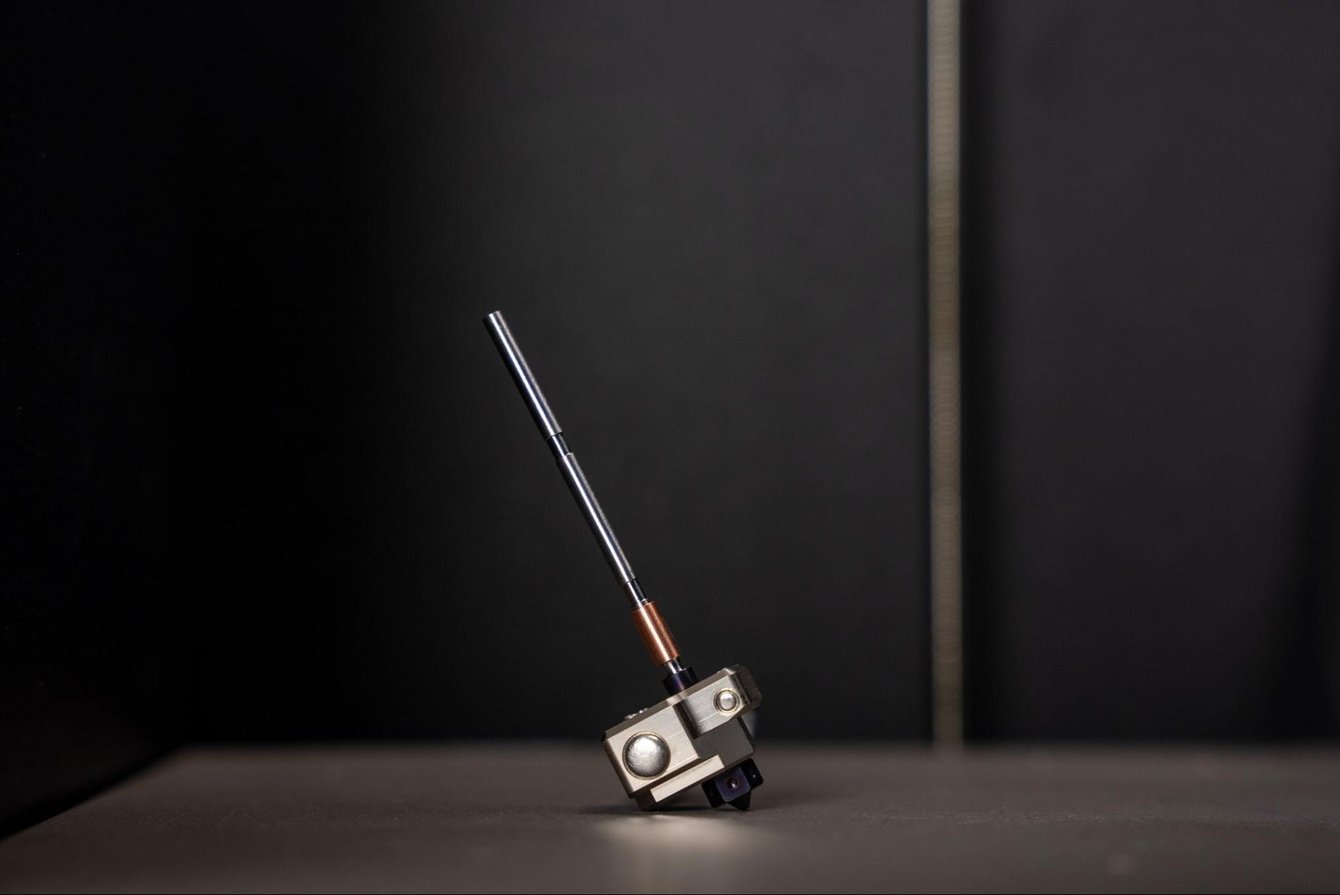
Prusa Research ha avviato la commercializzazione dell’HT Hotend, un aggiornamento per le stampanti 3D della famiglia CORE One che porta la temperatura massima di estrusione a 400 °C. Il componente, presentato originariamente durante Formnext 2025 e arrivato sul mercato dopo diversi rinvii, permette di utilizzare una gamma più ampia di termoplastici tecnici, tra cui PPS rinforzato con fibra di carbonio o vetro, PPA-CF e alcune formulazioni di PEKK e PPSU. L’obiettivo non è soltanto ampliare i materiali compatibili, ma migliorare l’adesione tra strati anche con polimeri già utilizzabili dalle macchine nella loro configurazione standard, come ASA, PC Blend e PA11-CF.
La nuova unità utilizza un ugello temprato ObXidian 500, sviluppato nell’ecosistema E3D, con diametro nominale di 0,4 mm. Il modulo è progettato per essere sostituito rapidamente, senza dover svitare l’ugello dalla zona riscaldata. Prusa dichiara che il cambio può richiedere meno di un minuto, permettendo di alternare un hotend standard con ugello in ottone ad alta portata e l’unità HT destinata ai materiali più impegnativi.
All’8 ottobre 2026 l’aggiornamento compare nel negozio ufficiale Prusa come prodotto ordinabile, con un prezzo statunitense visualizzato di circa 184 dollari nella configurazione regionale consultata e un tempo indicativo di preparazione dell’ordine di tre settimane. La cifra non rappresenta necessariamente il prezzo finale applicato in Italia, che dipende dalla selezione del Paese, dal trattamento fiscale e dalle eventuali spese di spedizione. Il prodotto era stato annunciato da Prusa nel novembre 2025 con disponibilità inizialmente prevista intorno a febbraio 2026: la commercializzazione effettiva arriva quindi diversi mesi dopo il calendario originariamente indicato.
Da Formnext 2025 alla disponibilità commerciale
L’HT Hotend era una delle novità presentate da Prusa Research durante Formnext 2025, insieme all’evoluzione della CORE One, alla più grande CORE One L e al sistema multimateriale INDX sviluppato con Bondtech. Già allora l’azienda aveva mostrato la possibilità di raggiungere 400 °C e indicato polimeri come PEKK-CF, PPS-CF e PPSU tra i materiali potenzialmente utilizzabili.
L’annuncio iniziale parlava di un incremento fino al 30% delle prestazioni di alcuni materiali grazie alla maggiore adesione interlayer. La documentazione commerciale disponibile nell’ottobre 2026 fornisce dati più specifici e complessivamente meno elevati: +23% per PA11 Carbon Fiber, +18% per ASA e +7% per PC Blend e PC Blend Carbon Fiber, secondo le prove pubblicate dal produttore.
Questi valori non devono essere trasformati in aumenti universali della resistenza del componente. Si riferiscono ai confronti effettuati da Prusa utilizzando specifici materiali e profili di stampa ad alta temperatura. Non è corretto applicare automaticamente le percentuali a qualsiasi geometria, orientamento di costruzione o prova meccanica.
Il ritardo tra presentazione e disponibilità commerciale è documentato anche dalle discussioni degli utenti sul forum ufficiale Prusa. Le tempistiche iniziali sono state più volte spostate durante il 2026, mentre proseguivano lo sviluppo e l’integrazione dell’aggiornamento con la famiglia CORE One. La nuova disponibilità chiude quindi una fase di attesa iniziata diversi mesi prima, anche se non equivale a una verifica indipendente della maturità del prodotto in tutte le possibili condizioni operative.
Cosa cambia passando da un hotend tradizionale a 400 °C
La temperatura massima dell’ugello determina quali polimeri possano essere portati in uno stato sufficientemente fluido per attraversare il sistema di estrusione. Molti materiali comuni, come PLA, PETG e ASA, lavorano con temperature sensibilmente inferiori ai 400 °C. Polimeri semicristallini o tecnici ad alte prestazioni possono invece richiedere temperature superiori a 300 °C, in alcuni casi oltre 350 °C, per ottenere una viscosità compatibile con il processo FFF.
L’HT Hotend permette di estendere la finestra termica disponibile senza sostituire l’intera stampante. Questa possibilità è particolarmente interessante per i materiali caricati con fibra di carbonio o vetro, nei quali la scelta del rinforzo modifica rigidità e caratteristiche del composito, ma non elimina i requisiti termici della matrice polimerica.
È fondamentale però distinguere la temperatura nominale dell’ugello dalla temperatura effettivamente raggiunta dal polimero durante il passaggio nel nozzle. Il tempo di permanenza, la portata volumetrica, la conducibilità dell’ugello e il trasferimento di calore influenzano l’omogeneità della fusione. A parità di temperatura impostata, una velocità di estrusione elevata può produrre condizioni differenti rispetto a una portata più contenuta.
Un hotend progettato per temperature elevate deve inoltre mantenere la stabilità termica senza trasferire eccessivamente calore alle zone nelle quali il filamento deve rimanere solido. Il controllo della transizione tra zona fredda e zona calda è importante per ridurre fenomeni di heat creep, instabilità dell’alimentazione e ostruzioni.
ObXidian 500: l’ugello temprato per i materiali caricati
L’HT Hotend viene fornito con un ugello ObXidian 500 da 0,4 mm, in configurazione non high-flow. La scelta è coerente con l’utilizzo di compositi caricati con fibre corte di carbonio o vetro, che sono abrasivi e possono consumare rapidamente gli ugelli tradizionali in ottone.
L’usura dell’ugello non è soltanto un problema di manutenzione. Quando il foro di estrusione cambia dimensione o geometria, variano la sezione del materiale depositato, la larghezza effettiva del bead e la precisione delle traiettorie. L’effetto può tradursi in variazioni dimensionali, rugosità, sovraestrusione e perdita di ripetibilità.
Un ugello resistente all’abrasione permette quindi di mantenere più stabile il processo durante l’utilizzo prolungato di filamenti caricati. Non significa tuttavia che l’usura sia completamente eliminata.
Va inoltre osservato che la configurazione fornita da Prusa utilizza un nozzle non high-flow. L’aggiornamento non deve quindi essere interpretato come un aumento automatico della produttività volumetrica. La sua finalità principale è estendere la compatibilità termica e mantenere un’estrusione controllata con materiali impegnativi.
Perché Prusa dichiara un miglioramento dell’adesione tra gli strati
Uno degli aspetti più interessanti dell’HT Hotend riguarda materiali che possono già essere estrusi a temperature inferiori. Aumentando la temperatura di deposizione entro una finestra compatibile con la stabilità chimica del polimero, il materiale depositato può rimanere sufficientemente caldo più a lungo da favorire il contatto e la diffusione delle catene molecolari attraverso le interfacce.
Nella FFF, il componente non è un volume polimerico perfettamente continuo. È costruito mediante cordoni depositati successivamente, che devono fondersi tra loro quanto basta per creare interfacce resistenti. La qualità del collegamento dipende dalla temperatura del bead appena estruso, da quella dello strato precedente, dalla pressione di contatto, dal tempo disponibile per la diffusione molecolare e dalla velocità di raffreddamento.
Se il materiale si raffredda troppo rapidamente, l’interfaccia può rimanere più debole rispetto al polimero presente all’interno del singolo cordone. È una delle ragioni dell’anisotropia delle parti FFF, particolarmente evidente nella direzione Z.
Prusa afferma che l’impiego di profili termici più elevati con l’HT Hotend migliora l’adesione fra gli strati in diverse formulazioni. Per Prusament PC Blend Carbon Fiber, il produttore indica un incremento del 7% utilizzando una temperatura di stampa di 350 °C. Per Prusament PA11 Carbon Fiber, l’incremento dichiarato raggiunge il 23%.
Il meccanismo fisico è plausibile, ma le percentuali sono dati diffusi dall’azienda. Per valutarne il significato completo servirebbero informazioni sulla geometria dei provini, sugli standard di prova, sul numero di campioni, sulla dispersione statistica e sulle condizioni utilizzate per il confronto.
PA11 Carbon Fiber e PC Blend CF: rigidità e resistenza interlayer rimangono diverse
L’interesse per il miglioramento dell’adesione tra strati è particolarmente evidente nei compositi caricati con fibra corta.
Nella stampa FFF con PA11-CF o PC-CF, le fibre tendono a orientarsi lungo il percorso di estrusione. Questo può aumentare sensibilmente la rigidezza nella direzione dei cordoni, ma non comporta automaticamente un aumento equivalente della resistenza perpendicolare ai layer.
La fibra di carbonio corta non attraversa normalmente gli strati come farebbe un rinforzo continuo progettato per trasferire il carico lungo Z. La resistenza tra layer rimane quindi fortemente dipendente dalla matrice termoplastica e dalla qualità del collegamento tra le superfici depositate.
Aumentare la temperatura di stampa può migliorare proprio questa debolezza, almeno entro determinati limiti. Non rende tuttavia isotropo il componente e non garantisce che tutti i modi di cedimento migliorino nella stessa proporzione.
Per una parte funzionale è quindi necessario distinguere modulo elastico, resistenza a trazione, resistenza interlayer, tenacità e comportamento a fatica. Un incremento del 23% in una prova di adesione non equivale automaticamente a un aumento del 23% della capacità portante dell’intero componente.
PPS-CF e PPS-GF: resistenza chimica e comportamento ad alta temperatura
Tra i materiali che Prusa indica come compatibili con il nuovo sistema figurano PPS rinforzato con fibra di carbonio e PPS rinforzato con fibra di vetro.
Il PPS, polifenilensolfuro, è un termoplastico semicristallino noto per la resistenza chimica, la stabilità dimensionale e la capacità di operare a temperature più elevate rispetto a molti polimeri di uso comune. Viene utilizzato in componenti elettrici, connettori, parti automobilistiche, pompe e sistemi industriali esposti a condizioni termiche o chimiche impegnative.
L’aggiunta di fibre migliora generalmente la rigidezza e può ridurre alcune deformazioni dimensionali, ma modifica anche il comportamento del materiale durante il processo. Nel PPS la gestione della cristallizzazione è particolarmente importante perché influisce su ritiro, stabilità dimensionale e proprietà meccaniche.
Prusa cita una temperatura di deflessione sotto carico fino a circa 250 °C per determinate formulazioni di PPS. Il valore non è una temperatura massima di esercizio valida per tutti i componenti PPS stampati, perché l’HDT dipende dalla formulazione, dal carico e dalla procedura di prova.
Analogamente, la classificazione UL 94 V-0 richiamata dal produttore riguarda il comportamento alla fiamma di specifiche formulazioni e configurazioni di prova. Non deriva automaticamente dalla presenza di PPS né costituisce una certificazione di qualsiasi parte stampata con l’HT Hotend.
La disponibilità di un profilo PPS-CF o PPS-GF rappresenta quindi un’estensione concreta delle possibilità della famiglia CORE One, ma le prestazioni devono essere verificate rispetto al materiale, al processo e all’applicazione effettiva.
PPA-CF: una poliammide diversa dai comuni nylon per stampa 3D
L’altra famiglia importante è rappresentata dalle poliammidi poliftalammidiche (PPA). Si tratta di polimeri poliammidici semiaromatici, con caratteristiche che possono differire sensibilmente dai più comuni PA6, PA12 e PA11.
Le formulazioni PPA sono utilizzate in applicazioni nelle quali sono richieste stabilità termica, resistenza chimica, prestazioni meccaniche e precisione dimensionale. L’industria automobilistica le impiega, per esempio, in componenti sottocofano, connettori e parti soggette a temperature relativamente elevate.
Rispetto ad alcune poliammidi alifatiche, determinate formulazioni PPA possono presentare minore assorbimento di umidità e una maggiore stabilità dimensionale. Questo non significa che siano completamente insensibili all’acqua.
L’essiccazione rimane un passaggio importante. L’umidità presente nel filamento può provocare degradazione idrolitica durante l’estrusione, generare bolle o microvuoti e peggiorare la qualità superficiale e le proprietà meccaniche. L’uso di una drybox durante la stampa è quindi particolarmente indicato per mantenere condizioni più controllate.
La combinazione tra PPA e fibra di carbonio corta può essere interessante per parti resistenti all’usura, supporti, elementi meccanici e componenti sottoposti a temperature che renderebbero inadeguato l’impiego di PLA o PETG standard.
Il limite più importante: 400 °C all’ugello non significano 400 °C nella camera
La principale precisazione tecnica riguarda l’ambiente di costruzione. La famiglia CORE One utilizza camere chiuse con sistemi di gestione termica, ma non raggiunge le temperature delle macchine industriali progettate specificamente per lavorare polimeri ad altissima temperatura.
Prusa indica per la CORE One L+ una temperatura della camera fino a circa 60 °C, mentre altre configurazioni della famiglia operano con valori che possono essere inferiori. La stessa azienda riconosce che queste temperature non equivalgono a quelle della Prusa Pro HT90, la cui camera riscaldata può arrivare a circa 90 °C.
Per materiali come PEEK, PEKK o PEI, la temperatura della camera è una variabile fondamentale. Questi polimeri possono presentare temperature di transizione vetrosa elevate e, per quelli semicristallini, un comportamento di cristallizzazione che richiede un controllo termico accurato.
Se il componente si raffredda troppo rapidamente rispetto alle condizioni ottimali, possono comparire tensioni residue, deformazioni, distacchi dal piano e perdita di adesione tra gli strati. Le difficoltà aumentano con l’altezza e le dimensioni del pezzo.
Una temperatura massima di estrusione di 400 °C rende fisicamente possibile fondere o ammorbidire alcune di queste formulazioni, ma non garantisce che si riescano a produrre componenti grandi, dimensionalmente stabili e dotati delle proprietà meccaniche nominali del materiale.
È quindi necessario distinguere compatibilità dell’hotend, disponibilità di un profilo di stampa e capacità produttiva qualificata. Sono tre livelli differenti.
PEEK e PEI: cosa è realisticamente possibile
Nella comunicazione generale sul nuovo hotend compaiono riferimenti anche a PEEK, PEKK e PPSU. Sono materiali che appartengono a famiglie differenti e non devono essere considerati intercambiabili.
Il PEEK è un termoplastico semicristallino della famiglia PAEK. Richiede un controllo particolarmente accurato delle condizioni termiche per ottenere un grado di cristallinità appropriato e limitare le tensioni residue. Per parti strutturali o dimensionalmente impegnative, un ugello a 400 °C rappresenta soltanto uno dei requisiti.
Il PEKK appartiene anch’esso alla famiglia PAEK ma può presentare differenti comportamenti di cristallizzazione in funzione della composizione. Alcune formulazioni risultano più gestibili mediante FFF rispetto ad altre, ma non è corretto estendere tale caratteristica a tutti i PEKK commerciali.
Il PEI, noto anche attraverso il marchio ULTEM per determinate formulazioni commerciali, è invece un termoplastico amorfo caratterizzato da un’elevata temperatura di transizione vetrosa. Richiede temperature di estrusione importanti e un ambiente termico adeguato per limitare tensioni e distorsioni.
La documentazione Prusa specifica che determinati materiali avanzati possono essere estrusi con l’HT Hotend, ma che le limitazioni della camera influiscono sul risultato finale. In assenza di prove indipendenti e di dati meccanici completi, non sarebbe giustificato presentare la CORE One aggiornata come una sostituta diretta di una stampante industriale high-temperature.
Il cambio rapido del modulo è parte della strategia Prusa
Dal punto di vista dell’utilizzo quotidiano, uno degli aspetti pratici più importanti è la sostituzione rapida dell’hotend.
Chi utilizza una stampante per materiali molto differenti deve spesso scegliere tra ugelli ad alta portata, ugelli resistenti all’abrasione e configurazioni ottimizzate per alte temperature. Queste esigenze non coincidono necessariamente.
Per PLA e PETG, una configurazione high-flow può essere utile per aumentare la portata volumetrica. Per compositi abrasivi e materiali ad alta temperatura diventano prioritari resistenza all’usura, stabilità termica e affidabilità del processo.
La possibilità di sostituire l’intero modulo consente di mantenere configurazioni separate senza richiedere lo smontaggio a caldo dell’ugello. Prusa presenta questa caratteristica come un elemento di continuità con la filosofia di aggiornabilità delle proprie macchine.
Il kit comprende, oltre al modulo HT, idler dedicati per materiali standard e ad alta temperatura, una nuova main plate stampata in PC Blend Carbon Fiber, guanti per la manipolazione e una guida di installazione.
La presenza di componenti aggiuntivi conferma che l’aggiornamento non consiste semplicemente nell’installare un riscaldatore capace di raggiungere una temperatura superiore. L’intero sistema deve poter alimentare e gestire correttamente materiali con caratteristiche fisiche differenti.
Compatibilità con le stampanti CORE One
Prusa indica la compatibilità del kit con CORE One, CORE One+, CORE One+ di seconda generazione, CORE One L e CORE One L+.
Non risultano invece compatibili, secondo la scheda ufficiale, MK4S, XL, XL+, la piattaforma Pro HT90 e le configurazioni INDX specificamente escluse.
Questo dettaglio è particolarmente importante perché l’aggiornamento viene presentato per la famiglia CORE One, ma non deve essere interpretato come un hotend universale per tutte le stampanti Prusa.
L’integrazione meccanica ed elettronica del gruppo di estrusione, il firmware, la gestione delle temperature e i profili di PrusaSlicer costituiscono un sistema coordinato. Adattare fisicamente un hotend ad altre macchine non equivale quindi a ottenere una configurazione ufficialmente supportata.
Filtrazione, emissioni e sicurezza del processo
La possibilità di stampare a temperature più elevate comporta anche maggiori esigenze di gestione delle emissioni. I termoplastici possono rilasciare particelle ultrafini e composti organici volatili durante l’estrusione; composizione e quantità dipendono dal materiale, dalla temperatura e dalle condizioni operative.
A temperature eccessive possono inoltre verificarsi fenomeni di degradazione termica. Alcuni polimeri contenenti zolfo, come il PPS, richiedono particolare attenzione alle condizioni di surriscaldamento e ai possibili prodotti di decomposizione.
Prusa indica fra gli accessori consigliati un sistema di filtrazione avanzata con elementi HEPA e carbone attivo. La filtrazione può contribuire alla riduzione di determinate emissioni, ma non sostituisce automaticamente un’adeguata valutazione della ventilazione e dell’esposizione degli operatori.
È inoltre importante non interpretare la maggiore temperatura come un parametro da utilizzare indiscriminatamente. Portare un materiale ben oltre il suo intervallo di processo può peggiorarne le caratteristiche e aumentare il rischio di degradazione, anche se la macchina è tecnicamente in grado di raggiungere la temperatura impostata.
Quanto costa realmente passare ai materiali high-temperature
Il prezzo del modulo è solo una parte del costo complessivo dell’aggiornamento. Il kit viene proposto come soluzione relativamente accessibile rispetto all’acquisto di una nuova stampante industriale, ma i materiali tecnici presentano costi superiori rispetto a PLA e PETG comuni.
Possono inoltre diventare necessari una superficie di stampa specifica, un sistema per mantenere asciutto il filamento, una soluzione di filtrazione e un maggiore controllo del processo.
La stampa di polimeri tecnici può richiedere tempi più lunghi di preriscaldamento, velocità inferiori e procedure di post-processing specifiche. Se un componente presenta deformazioni o difetti interlayer, anche l’incidenza economica degli scarti diventa rilevante.
La convenienza deve quindi essere valutata rispetto ai pezzi effettivamente prodotti. Per piccole parti meccaniche in PPS-CF o PPA-CF l’aggiornamento può offrire un rapporto interessante tra investimento e capacità disponibile. Per componenti di grandi dimensioni realizzati in PEEK o PEI, invece, i limiti dell’ambiente termico possono giustificare l’utilizzo di una macchina high-temperature dedicata.
L’HT Hotend rende più versatile la CORE One, ma non elimina i limiti del processo FFF
L’arrivo dell’HT Hotend estende concretamente la gamma di materiali utilizzabili sulla famiglia Prusa CORE One e offre nuove possibilità a progettisti, laboratori e piccole aziende che devono fabbricare componenti tecnici senza investire immediatamente in sistemi industriali di fascia superiore.
Il miglioramento dell’adesione tra strati dichiarato da Prusa è un elemento interessante anche per chi non intende utilizzare polimeri particolarmente estremi. In molte applicazioni, infatti, aumentare la qualità del collegamento interlayer può essere più utile che aumentare semplicemente il modulo elastico del filamento.
L’investimento deve però essere valutato con criteri tecnici. La temperatura massima dell’ugello è un requisito necessario per alcune famiglie di polimeri, ma non determina da sola la qualità del componente. Temperatura della camera, storia termica, umidità del materiale, orientamento dei layer, geometria e ripetibilità continuano a influenzare il risultato.
Prusa ha quindi introdotto un aggiornamento commercialmente disponibile che permette di affrontare nuovi materiali e migliorare alcune prestazioni di quelli già supportati. Per parlare di componenti industriali qualificati servono invece dati di processo, prove meccaniche e verifiche riferite alla specifica applicazione.
Specifiche tecniche principali dell’HT Hotend
| Caratteristica | Dato |
|---|---|
| Produttore | Prusa Research |
| Prodotto | HT Hotend Upgrade |
| Tecnologia | Estrusione di filamento FFF |
| Temperatura massima | 400 °C |
| Ugello incluso | ObXidian 500 temprato |
| Diametro ugello | 0,4 mm |
| Tipo ugello | Non high-flow |
| Sostituzione del modulo | Rapida, dichiarata sotto un minuto |
| Compatibilità | CORE One, One+, One+ Gen 2, One L, One L+ |
| Materiali con profili HT ufficiali | ASA, PC Blend, PC Blend CF, PA11 CF, PPS-CF, PPS-GF, PPA-CF |
| Miglioramento adesione PA11-CF | +23%, dichiarato da Prusa |
| Miglioramento adesione ASA | +18%, dichiarato da Prusa |
| Miglioramento adesione PC Blend CF | +7%, dichiarato da Prusa |
| Camera CORE One L+ | Fino a circa 60 °C |
| Prezzo USA visualizzato | Circa 184 USD nella configurazione consultata |
| Stato commerciale | Ordinabile a ottobre 2026 |
| Tempo indicativo di preparazione | Tre settimane |
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).