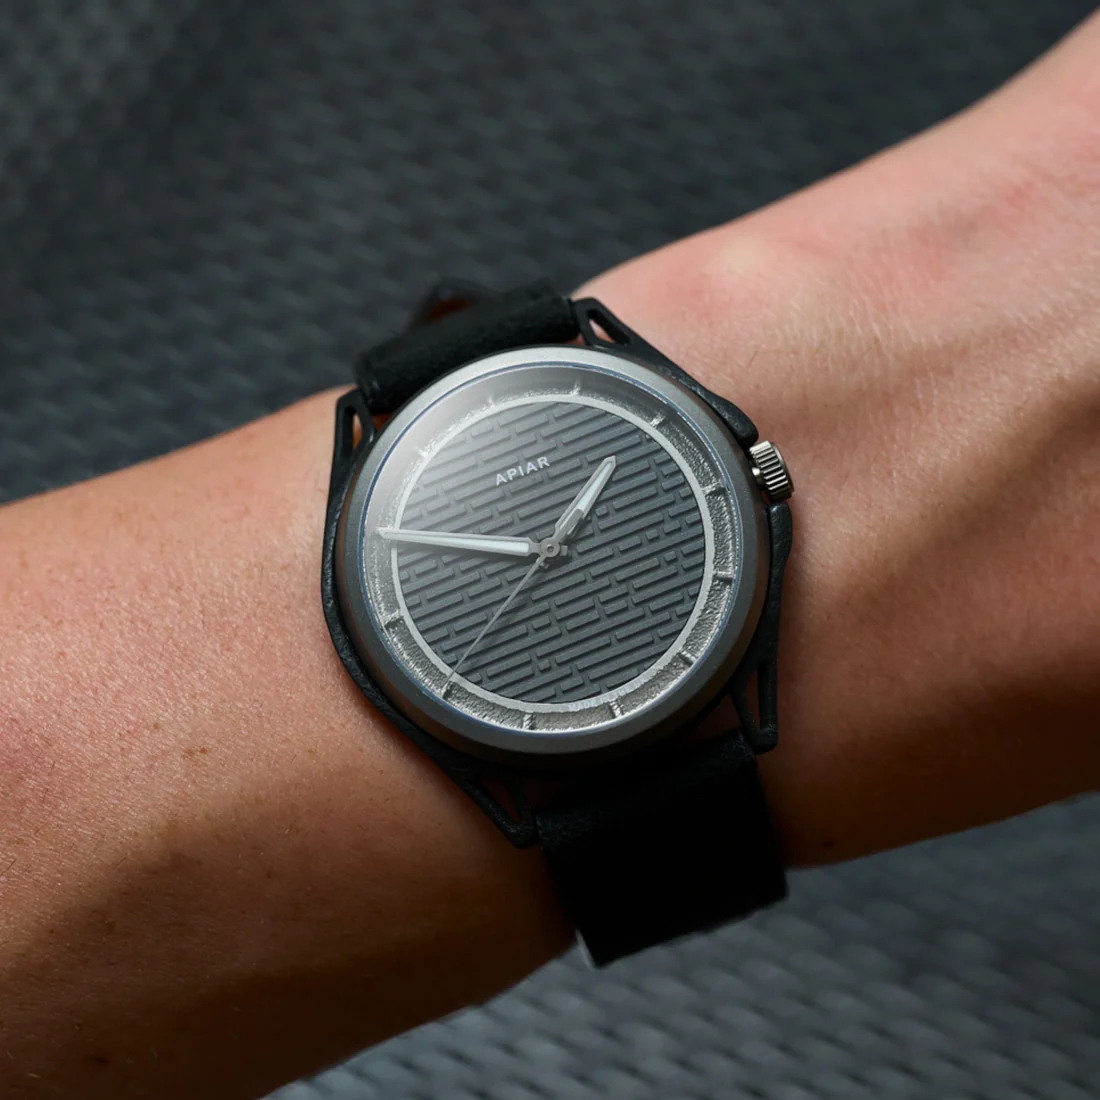
Apiar Carbon1.0 OG: un orologio commerciale combina stampa 3D CBAM in fibra di carbonio e titanio LPBF
Due tecnologie additive per una cassa che combina composito e metallo
La manifattura additiva trova un’applicazione particolare nell’orologeria attraverso il Carbon1.0 OG, nuovo modello della britannica Apiar presentato nel settembre 2026. L’orologio abbina una struttura esterna realizzata mediante Composite-Based Additive Manufacturing (CBAM), utilizzando fibra di carbonio e PEEK, a una cassa interna in titanio Grade 23 prodotta mediante Laser Powder Bed Fusion (LPBF). L’obiettivo è sfruttare le caratteristiche di due materiali differenti all’interno della stessa architettura, assegnando alla struttura composita una funzione estetica e di alleggerimento e al componente metallico il compito di ospitare il movimento e gli elementi funzionali dell’orologio. Secondo Apiar, si tratta del primo orologio disponibile commercialmente con una cassa prodotta mediante CBAM. La dichiarazione riguarda una tecnologia specifica e non significa che sia il primo orologio stampato in 3D o il primo a utilizzare compositi in fibra di carbonio: entrambe le categorie comprendono prodotti commercializzati da altri costruttori.
Il Carbon1.0 OG rappresenta anche un cambiamento nella strategia della giovane azienda britannica. Fondata nel 2022 dagli ingegneri Matt Oosthuizen e Sam White, Apiar aveva già sviluppato orologi con casse metalliche realizzate mediante additive manufacturing, utilizzando soprattutto il titanio. Il nuovo modello inaugura invece una linea sportiva nella quale i materiali compositi assumono un ruolo strutturale e stilistico più evidente. Non si tratta di un prototipo esposto per dimostrare una possibilità tecnologica: l’azienda ha aperto gli ordini per il prodotto, disponibile in due configurazioni, con prezzi a partire da 1.620 sterline.
Come funziona realmente la tecnologia CBAM
Il processo utilizzato per la parte esterna della cassa è il Composite-Based Additive Manufacturing, sviluppato dall’azienda statunitense Impossible Objects. La tecnologia si distingue sia dalla normale estrusione FFF di filamenti caricati con fibra di carbonio sia dalle soluzioni che depositano fibre continue lungo percorsi programmati.
Nel processo CBAM, la produzione parte da fogli di materiale fibroso, che possono essere costituiti da tessuti o strutture di fibra di carbonio, fibra di vetro e altri rinforzi. Su ciascun foglio viene depositato selettivamente, attraverso una tecnologia simile alla stampa inkjet, un fluido destinato a definire le regioni nelle quali aderirà una polvere termoplastica. La polvere viene applicata al supporto, rimane nelle zone trattate e viene rimossa dalle aree non interessate.
I fogli così preparati vengono successivamente sovrapposti, riscaldati e sottoposti a pressione. Il polimero fonde e consolida la struttura, collegando gli strati fibrosi in un unico componente. Al termine della fase termica, il materiale non consolidato viene eliminato mediante operazioni di rimozione meccanica, che possono comprendere sabbiatura.
Il principio è quindi quello di una laminazione selettiva di rinforzi fibrosi e matrice termoplastica, non dell’estrusione di un filamento composito attraverso un ugello. La distinzione è importante perché influenza geometria realizzabile, distribuzione dei rinforzi, comportamento meccanico e caratteristiche dimensionali del pezzo.
Impossible Objects utilizza questa tecnologia in macchine industriali della famiglia CBAM, fra cui CBAM 25, ma la documentazione pubblica del Carbon1.0 OG non identifica con sufficiente dettaglio il modello di macchina impiegato per la specifica cassa. Non sarebbe quindi corretto attribuire all’orologio i tempi di produzione o le prestazioni nominali dichiarate per CBAM 25.
Fibra lunga e fibra corta non sono equivalenti
Uno degli aspetti più rilevanti del processo riguarda il rinforzo in fibra di carbonio. Nelle comuni tecnologie FFF con filamenti caricati, il materiale contiene normalmente fibre corte disperse in una matrice termoplastica. La deposizione attraverso l’ugello tende inoltre a orientare almeno una parte di queste fibre lungo la direzione di estrusione, con proprietà che possono variare sensibilmente fra direzioni differenti.
La tecnologia CBAM utilizza invece supporti fibrosi nei quali le fibre possono avere lunghezze decisamente maggiori. Impossible Objects definisce la propria tecnologia come un processo basato su long-fiber fabrics, distinguendolo dai compositi additivi rinforzati con fibre corte. Questo può offrire vantaggi meccanici, ma non significa che il rinforzo attraversi necessariamente l’intero componente in tutte le direzioni, né che la resistenza sia isotropa.
La geometria, la continuità dei rinforzi, l’orientamento delle fibre all’interno dei fogli, l’adesione fibra-matrice e il collegamento fra strati determinano le proprietà finali. Nei compositi stratificati possono inoltre diventare rilevanti i meccanismi di delaminazione e la risposta ai carichi applicati fuori dal piano.
Per il Carbon1.0 OG, Apiar non ha pubblicato una caratterizzazione meccanica completa della struttura CBAM, con prove di trazione, flessione, impatto, fatica o delaminazione specifiche della cassa. Sarebbe pertanto improprio trasformare le prestazioni generali indicate da Impossible Objects per i propri materiali in valori certificati per il componente utilizzato dall’orologeria britannica.
Perché Apiar ha scelto il composito carbonio/PEEK
La combinazione fra fibra di carbonio e PEEK è interessante per componenti nei quali massa, rigidità, stabilità dimensionale e resistenza chimica assumono particolare importanza. Il PEEK, polietereterchetone, è un termoplastico semicristallino ad alte prestazioni, caratterizzato da temperatura di fusione intorno a 343 °C e proprietà termiche superiori a quelle di molti polimeri ingegneristici comunemente utilizzati nella stampa 3D.
Questi valori descrivono il materiale e non significano che un orologio con componenti in PEEK possa funzionare senza limitazioni a temperature prossime a quella di fusione. La temperatura d’impiego ammissibile di un prodotto assemblato dipende dalle caratteristiche di tutti i suoi elementi, comprese guarnizioni, adesivi, movimento, lubrificanti e materiali di contatto.
Il rinforzo in fibra di carbonio può aumentare rigidità e resistenza specifica, ma può anche modificare la risposta agli urti, il comportamento superficiale e l’anisotropia. Non basta quindi conoscere la composizione nominale carbonio/PEEK per dedurre tutte le prestazioni di un componente.
Nel Carbon1.0 OG, la scelta del composito sembra rispondere soprattutto a tre esigenze: ridurre la massa della struttura esterna, ottenere geometrie complesse senza stampi dedicati e utilizzare la stratificazione come elemento caratterizzante del disegno. La cassa presenta infatti aperture che lasciano intravedere il titanio sottostante, creando un contrasto tra la superficie scura del composito e quella metallica.
Apiar indica una massa stimata di circa 38 grammi per l’orologio nella configurazione di riferimento. Il dato va considerato una dichiarazione del produttore, poiché non è accompagnato da una misurazione indipendente né da una ripartizione dettagliata fra cassa, movimento, cinturino e altri elementi.
Il titanio Grade 23 viene prodotto mediante Laser Powder Bed Fusion
La parte interna dell’orologio è costruita con una seconda tecnologia additiva. Apiar utilizza titanio Grade 23 lavorato mediante Laser Powder Bed Fusion, un processo nel quale uno o più laser fondono selettivamente strati successivi di polvere metallica all’interno di una camera con atmosfera controllata.
Il Grade 23 corrisponde alla lega Ti-6Al-4V ELI, nella quale la sigla ELI indica Extra Low Interstitial. Rispetto al Grade 5 convenzionale, la specifica impone limiti più restrittivi su determinati elementi interstiziali. La lega è conosciuta per l’impiego in applicazioni nelle quali sono richieste buone proprietà meccaniche e controllo della composizione chimica.
La denominazione Grade 23 non implica però automaticamente che qualsiasi componente ottenuto con LPBF possieda proprietà equivalenti a quelle di una parte forgiata o lavorata da materiale convenzionale. Nella fusione laser a letto di polvere, parametri di costruzione, storia termica, orientamento, difetti e trattamenti successivi possono influenzare microstruttura e comportamento meccanico.
Nel caso di un orologio, la cassa interna deve soprattutto garantire corretto alloggiamento del movimento, accoppiamenti dimensionali, stabilità degli elementi di chiusura e compatibilità con guarnizioni e cristallo. Sono funzioni differenti da quelle richieste, per esempio, a un componente aerospaziale strutturale.
Dalla stampa metallica alla lavorazione CNC
Apiar collabora con Apex Additive Technologies per la produzione delle casse in titanio mediante LPBF e con Silvey Engineering per le successive lavorazioni di precisione a cinque assi.
Il coinvolgimento di due aziende specializzate mostra un elemento spesso sottovalutato nella comunicazione sull’additive manufacturing: la produzione del grezzo stampato non coincide necessariamente con la realizzazione del componente finito.
Nell’LPBF possono essere necessari rimozione dei supporti, distacco dalla piastra di costruzione, trattamenti termici e lavorazioni meccaniche per ottenere superfici funzionali con tolleranze appropriate. Le zone di accoppiamento con il movimento, le sedi delle guarnizioni e le superfici di contatto devono rispondere a requisiti che non possono essere dedotti dalla sola risoluzione nominale della stampante.
La lavorazione CNC a cinque assi permette di intervenire su superfici complesse mantenendo riferimenti geometrici coerenti. Apiar utilizza inoltre una finitura micro-sabbiata sul titanio, coerente con il carattere tecnico ed essenziale dell’orologio.
Il risultato non è quindi un oggetto interamente uscito da una stampante 3D senza ulteriori interventi. È un prodotto ottenuto mediante integrazione di produzione additiva, lavorazioni sottrattive e finiture tradizionali.
Una cassa articolata in più elementi
Il Carbon1.0 OG utilizza una costruzione della cassa in tre parti. La struttura esterna CBAM in fibra di carbonio circonda il corpo interno in titanio, mentre il fondello comprende un elemento in composito carbonio/PEEK.
La geometria esterna è volutamente aperta. Anse scheletrate e finestre permettono di osservare il nucleo metallico, trasformando la separazione tra materiali in una componente evidente del design.
Questo approccio differisce dalle casse in composito ottenute tramite stampaggio e note nell’orologeria come forged carbon. Nei compositi forged carbon, fibre generalmente discontinue vengono distribuite in uno stampo insieme alla matrice e consolidate attraverso pressione e temperatura. La superficie finale presenta spesso un aspetto irregolare e marezzato.
Nel CBAM la componente stratificata è invece più riconoscibile e deriva direttamente dalla logica di costruzione del processo. La differenza non riguarda soltanto l’estetica: metodi diversi comportano differenti possibilità geometriche, orientamento dei rinforzi, limitazioni di processo e costi di attrezzaggio.
Non è però corretto sostenere che ogni geometria CBAM sarebbe impossibile da realizzare con tecnologie convenzionali. Alcune configurazioni potrebbero essere ottenute con lavorazioni meccaniche, stampi complessi o assemblaggi multipli, anche se con costi e procedure differenti. Il vantaggio va valutato componente per componente.
Il quadrante utilizza una lavorazione meccanica tradizionale
Mentre la cassa combina due processi additivi, il quadrante viene realizzato mediante lavorazione CNC da alluminio. Apiar dichiara l’impiego di un utensile con diametro di 0,6 mm per ottenere un disegno formato da elementi frammentati e sovrapposti.
Il quadrante viene successivamente anodizzato in nero. L’azienda spiega che il disegno intende richiamare visivamente la disposizione delle fibre discontinue e degli strati che caratterizzano la struttura esterna CBAM.
Gli indici delle ore sono integrati nella cassa interna in titanio e inclinati verso il quadrante, mentre le lancette presentano una finitura sabbiata. La leggibilità al buio è affidata a materiale luminescente Swiss Super-LumiNova in tonalità azzurro chiaro.
È interessante osservare che Apiar non ha tentato di produrre additivamente ogni componente. La scelta di utilizzare CNC e anodizzazione per il quadrante mostra una progettazione nella quale la tecnologia viene selezionata in funzione delle caratteristiche richieste, anziché applicare la stampa 3D indiscriminatamente.
Movimento meccanico svizzero La Joux-Perret G101
All’interno del Carbon1.0 OG trova posto un movimento automatico La Joux-Perret G101, prodotto in Svizzera. Il calibro è dotato di 24 rubini e presenta una riserva di carica nominale di 68 ore.
Apiar indica per il movimento una precisione dichiarata di ±10 secondi al giorno. Il valore deve essere interpretato come specifica comunicata per l’orologio e non come risultato di una prova cronometrica indipendente su tutti gli esemplari. Non risultano informazioni che consentano di considerare il modello certificato cronometro COSC.
La frequenza del movimento è di 28.800 alternanze/ora, equivalenti a 4 Hz, ed è prevista l’indicazione di ore, minuti e secondi.
La scelta di un movimento commerciale consente ad Apiar di concentrare lo sviluppo proprietario soprattutto sulla struttura dell’orologio, sui materiali e sul processo produttivo. È un’impostazione comune nell’orologeria indipendente, nella quale marchi di piccole dimensioni possono proporre casse e architetture originali utilizzando calibri forniti da produttori specializzati.
Dimensioni, impermeabilità e principali specifiche
| Caratteristica | Apiar Carbon1.0 OG |
|---|---|
| Diametro cassa | 40,5 mm |
| Spessore | 9,2 mm |
| Lunghezza ansa-ansa | 44 mm |
| Larghezza cinturino | 20 mm, rastremato a 18 mm |
| Struttura esterna | Fibra di carbonio/PEEK mediante CBAM |
| Cassa interna | Titanio Grade 23 mediante LPBF |
| Fondello | Composito carbonio/PEEK |
| Quadrante | Alluminio lavorato CNC e anodizzato nero |
| Movimento | La Joux-Perret G101 automatico |
| Rubini | 24 |
| Frequenza | 28.800 alternanze/ora |
| Riserva di carica | 68 ore |
| Precisione dichiarata | ±10 secondi/giorno |
| Vetro | Zaffiro con trattamento antiriflesso |
| Impermeabilità dichiarata | 50 m, 5 ATM |
| Peso dichiarato | Circa 38 g, valore stimato |
| Prezzo versione standard | £1.620 |
| Prezzo Additive Upgrade | £1.860 |
L’impermeabilità dichiarata di 5 ATM non equivale a una certificazione per immersioni subacquee a 50 metri. Il valore esprime una classificazione di resistenza alla pressione utilizzata in orologeria e deve essere interpretato in relazione alle condizioni di prova e alle indicazioni del produttore. Non risultano pubblicati dati dettagliati relativi a prove indipendenti di impermeabilità, urto o durata nel tempo del Carbon1.0 OG.
La differenza rispetto agli orologi precedenti di Apiar
La nuova linea sportiva si inserisce in un percorso iniziato con il modello Invenire, seguito da ERB e dalla famiglia Gen1.0. Apiar ha costruito progressivamente la propria identità utilizzando geometrie complesse ottenute tramite additive manufacturing metallico.
Il Gen1.0, per esempio, impiega una cassa in titanio Grade 23 con geometrie che richiamano strutture organiche e disegni generativi. L’utilizzo dell’LPBF permette di produrre dettagli interni e configurazioni difficili da ottenere economicamente attraverso lavorazioni convenzionali.
Con Carbon1.0 OG la differenza principale non è semplicemente l’introduzione di un materiale più leggero, ma il passaggio verso una struttura ibrida nella quale composito e metallo vengono prodotti con processi differenti e successivamente integrati.
Questo permette ad Apiar di attribuire caratteristiche distinte ai due materiali, mantenendo una cassa relativamente sottile. Il valore dell’architettura va però ricercato nella combinazione di design, massa e processi, non in una superiorità meccanica automaticamente dimostrata rispetto a una cassa monolitica in titanio.
Una filiera produttiva prevalentemente britannica
Apiar dichiara che una parte importante del processo produttivo viene svolta nel Regno Unito. Le lavorazioni additive della cassa avvengono a Ebbw Vale, in Galles, mentre le lavorazioni CNC sono affidate a fornitori nell’area di Gloucester. Le operazioni di micro-sabbiatura vengono realizzate a Newcastle.
Il fondello in carbonio/PEEK viene prodotto a Telford; il quadrante viene lavorato a Tenbury Wells e anodizzato a Uxbridge. L’assemblaggio finale avviene presso Apiar a East Finchley, Londra.
La catena comprende inoltre componenti provenienti da altri Paesi: il movimento è svizzero, mentre altri elementi vengono acquisiti da fornitori internazionali.
Sam White ha spiegato che i primi orologi Apiar erano composti per circa il 75% da elementi di produzione britannica e che l’azienda sta cercando di aumentare ulteriormente questa quota. Si tratta di una dichiarazione del produttore, non di un audit indipendente sulla provenienza o sul valore aggiunto dei singoli componenti.
È quindi corretto descrivere il Carbon1.0 OG come un prodotto assemblato nel Regno Unito e caratterizzato da numerose lavorazioni britanniche, evitando di interpretare questa caratteristica come prova che ogni componente sia stato realizzato localmente.
Prezzi, versioni e disponibilità commerciale
Apiar commercializza il Carbon1.0 OG in due configurazioni. La versione standard ha un prezzo di 1.620 sterline e comprende un cinturino in nylon balistico con custodia da viaggio in EVA.
La configurazione Additive Upgrade, proposta a 1.860 sterline, comprende invece un cinturino in Alcantara prodotto nel Regno Unito, una fibbia in titanio stampata in 3D e una custodia da viaggio denominata Impossible, realizzata mediante Selective Laser Sintering (SLS) di nylon.
Il sovrapprezzo di 240 sterline non modifica il movimento o la struttura fondamentale della cassa. Riguarda quindi soprattutto cinturino, fibbia e accessori.
La disponibilità commerciale presenta una caratteristica particolare. Apiar non ha annunciato una tiratura limitata a un numero prestabilito di esemplari, ma ha aperto una finestra temporale di prenotazione di circa sei-otto settimane, con chiusura prevista alla fine di ottobre 2026. L’azienda dichiara tempi di consegna indicativi di quattro-sei mesi per gli orologi prodotti su ordinazione.
Un prodotto costruito dopo l’acquisizione degli ordini è commercialmente disponibile, ma non coincide con un articolo necessariamente presente a magazzino e immediatamente consegnabile. Anche la consegna prevista rimane una stima del produttore, non una scadenza contrattuale verificata per ogni ordine.
Il ruolo di Impossible Objects e le prospettive industriali della tecnologia
L’utilizzo del CBAM in un prodotto di orologeria rappresenta un’applicazione diversa da quelle industriali alle quali Impossible Objects ha tradizionalmente associato la propria tecnologia.
L’azienda statunitense propone sistemi CBAM per componenti destinati a manifattura industriale, utensili, attrezzature produttive, aerospazio, difesa e applicazioni dove materiali rinforzati con fibre lunghe possono offrire vantaggi rispetto a polimeri non caricati o determinate soluzioni metalliche.
L’11 settembre 2026 Impossible Objects ha annunciato un finanziamento Series B da 40 milioni di dollari, guidato da Inflection Equity, destinato all’espansione della tecnologia e alla crescita della capacità industriale. Nella comunicazione ufficiale l’azienda dichiara inoltre di aver ricevuto cinque ordini per CBAM 25 e di aver avviato installazioni presso organizzazioni legate alla ricerca e all’advanced manufacturing.
Il produttore attribuisce alla CBAM 25 velocità fino a quindici volte superiori rispetto a determinate tecnologie additive concorrenti e dichiara proprietà meccaniche elevate per i propri materiali compositi. Questi numeri vanno letti come prestazioni dichiarate dall’azienda in specifiche condizioni di confronto e non come caratteristiche automaticamente trasferibili al Carbon1.0 OG.
Il caso Apiar non dimostra, per esempio, che la cassa dell’orologio sia stata prodotta quindici volte più velocemente rispetto a un’alternativa convenzionale o che il costo complessivo sia inferiore a quello di una cassa in composito stampato. Mancano dati pubblici sul tempo ciclo, sui consumi di materiale, sulle lavorazioni di finitura e sul costo effettivo del singolo componente.
Una sperimentazione commerciale, non una dimostrazione di superiorità tecnologica universale
Il Carbon1.0 OG è interessante perché mostra come due processi additivi molto diversi possano essere integrati all’interno di un prodotto di consumo con caratteristiche dimensionali, estetiche e funzionali definite.
La tecnologia CBAM consente di utilizzare rinforzi fibrosi lunghi in un processo stratificato con matrice termoplastica; l’LPBF permette di produrre il componente interno in titanio con geometrie complesse; la lavorazione CNC porta le superfici funzionali alle dimensioni richieste; le operazioni di finitura e assemblaggio completano il prodotto.
Non emerge invece una dimostrazione indipendente del fatto che la soluzione CBAM sia necessariamente più resistente agli urti, più economica, più accurata o più durevole di qualsiasi altra tecnologia utilizzata per le casse degli orologi.
Mancano inoltre dati specifici sul comportamento della struttura composita dopo prolungata esposizione a sudore, cosmetici, agenti chimici, raggi ultravioletti e cicli termici, tutti aspetti rilevanti per un prodotto destinato a essere indossato quotidianamente.
Queste informazioni potrebbero essere rese disponibili successivamente attraverso prove e documentazione tecnica, ma non devono essere dedotte dalla sola presenza di PEEK e fibra di carbonio.
Cosa distingue il Carbon1.0 OG dalle altre costruzioni additive
| Tecnologia | Materiale di partenza | Caratteristica principale |
|---|---|---|
| CBAM | Fogli fibrosi e polvere termoplastica | Consolidamento selettivo di strati compositi |
| FFF con fibra corta | Filamento termoplastico caricato | Deposizione di materiale estruso con fibre discontinue |
| FFF con fibra continua | Matrice polimerica e rinforzo continuo depositato | Rinforzi orientati lungo percorsi programmati |
| LPBF metallico | Polvere metallica | Fusione selettiva mediante laser |
| Forged carbon | Fibre discontinue e matrice in stampo | Consolidamento mediante stampaggio e pressione |
| CNC | Semilavorato pieno | Asportazione di materiale per ottenere la geometria |
La soluzione scelta da Apiar non sostituisce tutte le tecnologie indicate. Il suo interesse è la possibilità di utilizzare un processo composito per la struttura esterna e un processo metallico per quella interna, lasciando alle lavorazioni tradizionali il compito di realizzare le superfici che richiedono maggiore controllo dimensionale.
L’orologeria come applicazione della manifattura additiva ibrida
Nell’orologeria indipendente, la produzione di piccole serie e l’attenzione al design rendono interessante l’adozione di processi che non richiedono necessariamente stampi dedicati per ogni nuova geometria.
L’additive manufacturing consente di sperimentare forme, strutture alleggerite e combinazioni di materiali con una flessibilità che può ridurre i costi di attrezzaggio, soprattutto quando i volumi sono limitati. Il vantaggio diminuisce però quando le quantità crescono e diventa possibile ammortizzare stampi o attrezzature convenzionali su numerosi esemplari.
Il Carbon1.0 OG si colloca in questa fascia di produzione specializzata, nella quale la geometria e il processo sono parte integrante del valore del prodotto. L’orologio non introduce un nuovo principio di misurazione del tempo e non promette miglioramenti cronometrci derivanti dalla stampa 3D. La novità è concentrata sulla struttura esterna e sul modo in cui viene fabbricata.
L’aspetto più significativo non è dunque la presenza della fibra di carbonio, già diffusa nell’orologeria sportiva, ma l’impiego commerciale di una tecnologia additiva composita differente dalle soluzioni convenzionali, combinata con LPBF metallico, CNC e una filiera produttiva articolata.
Il risultato è un esempio concreto di manifattura ibrida applicata a un prodotto finito, nel quale la selezione dei processi produttivi influenza direttamente il design e la configurazione del componente. Per capire se CBAM potrà trovare uno spazio più ampio nell’orologeria serviranno tuttavia dati su ripetibilità, resistenza nel tempo, costi, capacità produttiva e risposta del mercato. Il Carbon1.0 OG dimostra la possibilità di commercializzare questa architettura, non ancora la sua superiorità rispetto alle alternative.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).