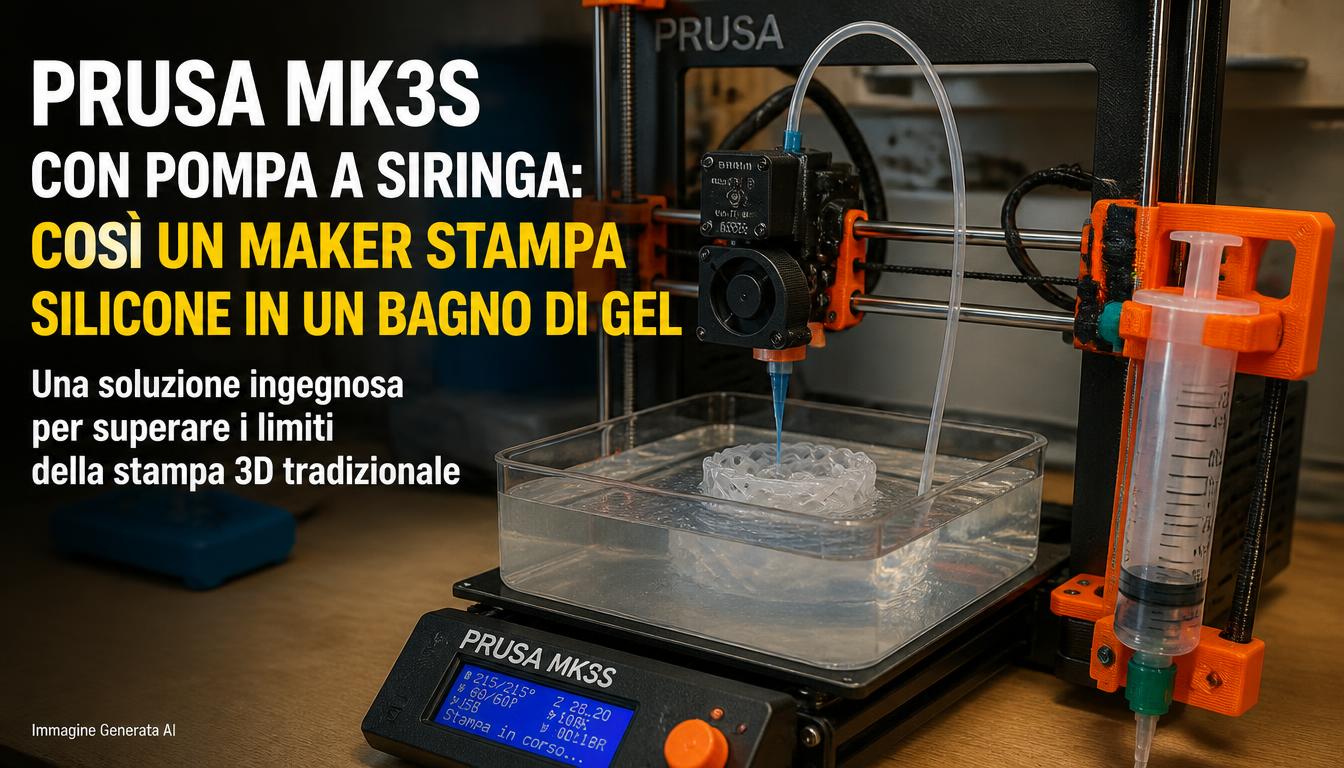
Da Prusa MK3S+ guasta a stampante per silicone: una conversione open source sperimenta l’embedded 3D printing
Una Original Prusa MK3S+ con circa 3.000 ore di funzionamento e un hotend danneggiato diventa la base di una macchina sperimentale per estrudere materiali liquidi. Il progetto è stato presentato sul canale Riley’s Lab, che ha sostituito l’estrusore tradizionale con una pompa a siringa, modificato l’elettronica e sperimentato la produzione di geometrie immerse in un bagno di supporto. È un caso interessante di riutilizzo dell’hardware FFF, ma anche un promemoria dei limiti della sperimentazione maker: il materiale finale, un silicone bicomponente Sylgard 184, ha permesso di ottenere la forma desiderata, mentre la polimerizzazione non risultava ancora completamente soddisfacente, con una superficie leggermente appiccicosa anche dopo diversi giorni.
La tecnica appartiene alla famiglia dell’embedded 3D printing, in cui una sostanza fluida viene depositata non nell’aria, ma all’interno di un materiale di supporto che ne sostiene la forma fino all’indurimento. In questo modo si possono costruire geometrie difficili da mantenere con una normale estrusione a filamento, soprattutto quando il materiale non possiede sufficiente viscosità o resistenza iniziale per sostenersi da solo.
Perché il silicone non si comporta come un filamento FFF
Una FFF tradizionale fonde un materiale termoplastico e lo deposita su uno strato precedente. Il filamento estruso raffredda e aumenta rapidamente la propria rigidezza, pur rimanendo sensibile a temperatura, adesione e velocità di raffreddamento. Un silicone bicomponente, invece, viene normalmente depositato come fluido o pasta e acquista le proprietà finali attraverso una reazione di reticolazione.
Se il materiale depositato è troppo liquido rispetto alla propria scala geometrica, tende a deformarsi per gravità e per effetto delle tensioni superficiali. Un arco o una struttura sospesa non rimane necessariamente nella posizione desiderata durante il tempo di cura.
Il bagno di supporto affronta questo problema con un mezzo capace di opporsi al movimento del materiale depositato. Idealmente l’ago può attraversarlo, il bagno cede localmente e poi torna a stabilizzare il volume intorno al filamento fluido. La relazione fra tensione di snervamento, comportamento tissotropico e viscosità è decisiva. Non basta immergere l’ago in un qualunque gel: se è troppo fluido, l’oggetto cola; se è troppo resistente, il movimento della punta può danneggiare il percorso appena depositato.
La conversione meccanica parte dalla siringa
Il cuore del sistema è un estrusore a siringa che sostituisce il gruppo di alimentazione del filamento. Un motore controlla il movimento di un pistone mediante una trasmissione meccanica; avanzando il pistone viene erogato un volume approssimativamente proporzionale alla corsa e alla sezione interna della siringa.
La soluzione utilizza un progetto open hardware pubblicato come Allstruder, riconducibile al lavoro del laboratorio di Shiwarski e dei collaboratori. La documentazione del progetto riporta compatibilità con siringhe di diversi volumi, attacchi adattabili e componenti realizzabili con una normale stampante 3D. Secondo gli autori, una configurazione può essere assemblata utilizzando componenti standard per una spesa hardware nell’ordine di 50 dollari, valore che non include ovviamente il costo di una stampante completa, il bagno di supporto e tutte le operazioni di integrazione.
È importante distinguere la qualità metrologica dell’estrusore dalle prestazioni del prototipo di Riley. Il lavoro Allstruder riporta test indipendenti del meccanismo, per esempio deformazioni misurate e qualità di deposizione del collagene su determinate configurazioni. Quei valori non diventano automaticamente prestazioni della Prusa riconvertita, perché dipendono anche da siringa, materiale, aghi, firmware, bagno e condizioni di stampa.
Una scheda Duet per controllare la macchina
Nella conversione, Riley ha sostituito la scheda elettronica originale con una Duet 3 Mini 5+, controllabile attraverso interfaccia web. Questo permette di gestire movimenti degli assi e avanzamento della siringa in modo simile a una normale estrusione, pur con una dinamica fisica completamente differente.
La velocità con cui un motore avanza il pistone non è necessariamente identica alla velocità di uscita della pasta dall’ago. Comprimibilità del sistema, elasticità della siringa, attrito del pistone e resistenza idraulica dell’ago possono introdurre ritardi fra comando e flusso. Questa inerzia può causare sovraestrusione agli angoli o materiale residuo al termine del percorso.
L’uso di PrusaSlicer per generare il codice rende la sperimentazione relativamente accessibile, ma uno slicer pensato per polimeri fusi non descrive automaticamente pot-life, ritardi di pressione, viscosità e tempi di cura. Tali aspetti devono essere corretti mediante parametri e sperimentazione.
I primi materiali: formaggio spalmabile ed epossidica
Per verificare il sistema di deposizione Riley ha iniziato con formaggio spalmabile, scelto perché sufficientemente consistente da mantenere una geometria semplice senza bagno. I primi test hanno evidenziato problemi meccanici come presenza di bolle e un piano non correttamente allineato. Una successiva prova con ago più grande ha prodotto un risultato migliore.
La sperimentazione è poi passata a una resina epossidica bicomponente con un tempo di lavorazione dichiarato di circa 40 minuti dopo la miscelazione. Come supporto è stato utilizzato un comune gel per capelli. Dopo numerosi tentativi, però, la combinazione non forniva la stabilità necessaria: il supporto non manteneva adeguatamente la geometria durante la deposizione.
Il risultato negativo è importante tanto quanto quello positivo. Dimostra che l’embedded printing non può essere ridotto al concetto «metto il liquido in un gel e la forma rimane in posizione». Materiale depositato e bagno costituiscono un sistema accoppiato che deve essere caratterizzato insieme.
Il silicone Sylgard 184 produce una geometria complessa, ma il curing rimane critico
Il risultato più convincente è arrivato con Sylgard 184, silicone bicomponente frequentemente utilizzato in laboratorio. Riley ha realizzato una struttura ad anello con tre elementi intrecciati, geometria che in una vecchia prova FFF del 2019 aveva richiesto supporti molto difficili da gestire.
Nel nuovo processo il bagno circonda il materiale mentre viene depositato e ne sostiene localmente le parti sospese. L’oggetto è stato recuperato con la forma generale desiderata, pur presentando difetti. La polimerizzazione, però, non era completamente risolta: il silicone risultava ancora leggermente appiccicoso anche dopo un intervallo prolungato.
Sarebbe sbagliato attribuire con certezza questo comportamento a una sola causa. Possono intervenire rapporto di miscelazione, contaminanti provenienti dal supporto, temperatura, ossigeno, inibizione della reazione o incompatibilità con le sostanze presenti nel gel. Senza analisi aggiuntive non è possibile identificare il meccanismo. L’ipotesi di utilizzare un bagno più adatto è plausibile, ma non costituisce ancora una soluzione dimostrata.
Le applicazioni della stampa immersa vanno ben oltre il silicone
L’embedded 3D printing è studiato da anni per bioink, idrogel e materiali morbidi. Alcuni processi, come la famiglia FRESH, utilizzano supporti granulari o gel che permettono di depositare strutture tridimensionali complesse e recuperarle successivamente. L’obiettivo è superare la mancanza di autosostegno dei materiali alla temperatura di processo.
Le applicazioni possono comprendere soft robotics, canalizzazioni flessibili, geometrie biomedicali sperimentali e modelli di tessuti. Ma nessuna di queste applicazioni diventa automaticamente fattibile con il prototipo di Riley. La compatibilità biologica del materiale, la sterilità e la precisione della deposizione richiedono requisiti che vanno ben oltre il semplice movimento XYZ.
È utile distinguere anche stampa di un materiale liquido e stampa di un tessuto biologico vivente: un oggetto in Sylgard 184 non dimostra la capacità di produrre organi o dispositivi impiantabili.
I parametri critici che il maker deve affrontare
| Fattore | Effetto potenziale |
|---|---|
| Diametro dell’ago | Sezione del filamento, resistenza al flusso |
| Velocità del pistone | Portata nominale, ma con possibili ritardi |
| Viscoelasticità dell’inchiostro | Formazione e mantenimento del filamento |
| Comportamento del bagno | Sostegno, danni da passaggio dell’ago |
| Tempo di lavorazione | Finestra utile prima dell’inizio della reticolazione |
| Compatibilità chimica | Possibile inibizione del curing |
| Temperatura | Velocità di reazione e viscosità |
| Recupero del pezzo | Possibili danni o contaminazione dopo la stampa |
Un progetto interessante proprio perché mostra ciò che non funziona
La trasformazione della Prusa MK3S+ dimostra che la cinematica di una stampante desktop può essere riutilizzata per sistemi di deposizione differenti dalla FFF, con costi hardware relativamente contenuti. Non dimostra però la disponibilità di una macchina industrialmente robusta per silicone.
Il valore del progetto è mettere in evidenza i problemi pratici del processo: la pompa deve generare portata prevedibile, il bagno deve sostenere le traiettorie e il materiale deve reticolare completamente. Se anche uno solo di questi elementi non funziona, l’oggetto può risultare geometricamente convincente ma inutilizzabile.
Il passaggio successivo non sarà necessariamente una meccanica più sofisticata: potrebbe essere soprattutto la caratterizzazione della coppia silicone-gel e la verifica sistematica di geometria, contaminazione e grado di cura. È questo che separa una conversione maker riuscita da una piattaforma di embedded 3D printing riproducibile in laboratorio.
Questo articolo è stato redatto con il supporto di strumenti di intelligenza artificiale (AI).